
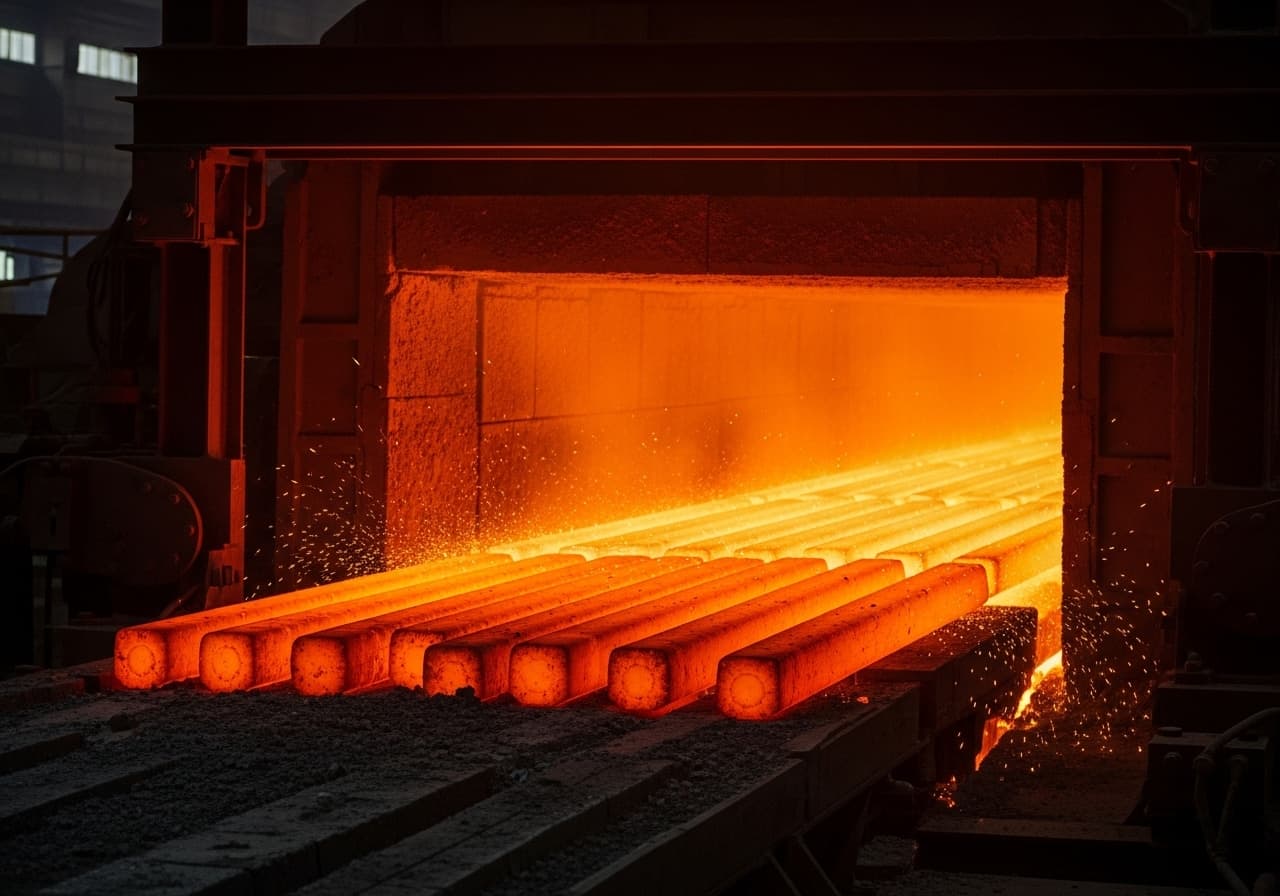
Horno de empuje
Revestimiento refractario de hornos de empuje para el calentamiento de semiproductos de acero en trenes de laminación.
Perfil del horno de un vistazo.
El horno de empuje es una unidad continua de eficacia probada en trenes de laminación de productos largos y planos y sirve para calentar palanquillas, planchones y tochos hasta la temperatura de laminación. El material se empuja a través del horno sobre carriles de deslizamiento refrigerados por agua y recorre tres zonas térmicamente distintas: zona de precalentamiento, zona de calentamiento y zona de igualación. SBS Refractory Service cuenta con una larga experiencia en el montaje refractario de hornos de empuje de todos los tamaños y garantiza una ejecución profesional que optimiza por igual la vida útil y la eficiencia energética. Nuestros montadores refractarios conocen los mecanismos de desgaste específicos de cada zona del horno y aplican conceptos de materiales y construcción adaptados a las exigencias del funcionamiento continuo por empuje.
El revestimiento refractario del horno de empuje está expuesto a una combinación de solicitaciones térmicas, mecánicas y químicas que varía mucho según la zona. En la zona de calentamiento las temperaturas alcanzan hasta 1300 °C, mientras que la zona de precalentamiento sufre fuertes ciclos térmicos. El contacto mecánico entre el material empujado sobre los carriles de deslizamiento y el revestimiento provoca abrasión en la zona de solera, y la cascarilla que se desprende ataca químicamente los materiales refractarios. Especialmente crítica es la zona de transición entre las zonas de calentamiento e igualación, donde confluyen los gradientes térmicos y la solicitación mecánica. SBS apuesta por conceptos de materiales por zonas, con calidades de ladrillo y capas aislantes coordinadas que responden a estas exigencias diferenciadas.
La importancia económica de un revestimiento refractario de alta calidad en el horno de empuje se deriva de su repercusión directa en la capacidad de producción y los costes energéticos. Un revestimiento dañado provoca pérdidas de calor, un calentamiento irregular del material y, en última instancia, problemas de calidad en el proceso de laminación posterior. Para cada horno de empuje, SBS elabora un concepto de mantenimiento individual que comprende inspecciones programadas, reparaciones por zonas y renovaciones del revestimiento con un calendario optimizado. La documentación completa de todos los trabajos y el cumplimiento de normas de seguridad documentadas son, para nosotros, algo natural.
Problemas habituales: Horno de empuje.
Estas solicitaciones determinan la selección de materiales y el diseño del revestimiento refractario.
Abrasión mecánica por el funcionamiento por empuje
El material se empuja a través del horno sobre carriles de deslizamiento refrigerados por agua, y el contacto directo entre el acero caliente y el revestimiento provoca una abrasión mecánica considerable. Las zonas de solera situadas entre los carriles de deslizamiento están especialmente expuestas a este mecanismo de desgaste.
Tensiones en las transiciones entre zonas
En las transiciones entre las zonas de precalentamiento, calentamiento e igualación se producen fuertes gradientes de temperatura que generan tensiones térmicas y fisuración en el revestimiento. Estas zonas de transición requieren materiales especialmente resistentes al choque térmico y juntas de dilatación flexibles.
Acumulación de cascarilla y ataque a la solera
Durante el calentamiento se forma cascarilla sobre el material, que cae entre los carriles de deslizamiento sobre la solera. A la temperatura del horno, esta cascarilla reacciona con el revestimiento refractario y forma compuestos de bajo punto de fusión que descomponen la solera.
Desgaste del techo suspendido en la zona de calentamiento
El techo del horno en la zona de calentamiento está expuesto de forma permanente a un calor radiante de hasta 1300 °C. Los ladrillos del techo suspendido sufren solicitaciones por choque térmico durante las interrupciones de la producción, lo que puede provocar desconchados y, en el peor de los casos, la caída de ladrillos sueltos.
Materiales y revestimiento
Cada zona de su horno plantea sus propios requisitos de resistencia a la temperatura, resistencia química y resistencia mecánica. Seleccionamos la combinación de materiales óptima.
Haga clic en un material para ver los detalles
Ladrillos de alta alúmina
Ladrillos refractariosZonas de calentamiento e igualación
Ladrillos aislantes
Material aislanteAislamiento de respaldo
Trabajos habituales: Horno de empuje.
Nuestros servicios para este tipo de horno, desde el nuevo revestimiento hasta el mantenimiento continuo.
De la inspección a la recepción.
Nuestro proceso estructurado garantiza calidad, cumplimiento de plazos y seguridad en cada proyecto.
Diagnóstico e inspección
Inspección del desgaste en las zonas del horno
Planificación
Planificación de la reparación por zonas
Ejecución
Renovación del revestimiento por zonas
Seguridad
Ventilación antes del acceso, protección contra el deslizamiento del material que se calienta
Diagnóstico e inspección
Nuestros especialistas en refractarios realizan una inspección zona por zona de todo el horno de empuje. En la zona de precalentamiento se documentan los patrones de fisuras y la apertura de juntas; en la zona de calentamiento se inspecciona el techo suspendido en busca de hundimientos y ladrillos sueltos, y en la zona de igualación se mide el espesor residual de la mampostería. La solera se examina en busca de depósitos de cascarilla y zonas de infiltración, y los carriles de deslizamiento se inspeccionan en cuanto a deformación y desgaste. Las termografías de la envolvente exterior revelan los puntos débiles del aislamiento. El informe de diagnóstico incluye una evaluación por zonas con priorización de las medidas de reparación.
Planificación
A partir del diagnóstico determinamos qué zonas se renuevan por completo y cuáles se reparan localmente. El concepto de materiales se planifica por zonas: ladrillos de alta refractariedad para la zona de calentamiento, calidades resistentes al choque térmico para la zona de precalentamiento y masas de solera resistentes a la abrasión para la zona de deslizamiento. El programa de obra se ajusta con exactitud a la parada de producción prevista, teniendo en cuenta las fases de enfriamiento y calentamiento. El pedido de materiales y la planificación del personal se realizan con la antelación suficiente para evitar cuellos de botella.
Ejecución
Tras un enfriamiento controlado, la ejecución comienza con la demolición por zonas del revestimiento desgastado. La solera se limpia de depósitos de cascarilla y, si es necesario, se reconstruye con nuevas masas de solera. Las paredes laterales se demuelen por tramos y se levantan de nuevo con ladrillos refractarios nuevos y aislamiento de respaldo. El techo suspendido se renueva ladrillo a ladrillo, inspeccionando las estructuras de suspensión y sustituyéndolas cuando es necesario. Una vez terminados los trabajos de mampostería, se ejecutan correctamente todas las juntas de dilatación y el revestimiento se seca y calienta de forma controlada según una curva de calentamiento definida.
Seguridad
Antes de iniciar los trabajos se comprueba que el horno se ha enfriado lo suficiente y se emite una autorización de acceso. La ventilación del interior del horno se garantiza mediante ventilación forzada y se supervisa con detectores de gases. Se presta especial atención a la protección contra el deslizamiento del material que aún pueda quedar en el horno al inicio de los trabajos. Todas las conducciones de quemadores y de gas se cierran y se aseguran contra la reconexión. Los trabajos se realizan cumpliendo las normas de seguridad SCC y con el equipo de protección individual completo.
De nuestra cartera de proyectos.
Más de 500 proyectos de montaje refractario realizados con éxito en la región DACH y los países del Benelux.
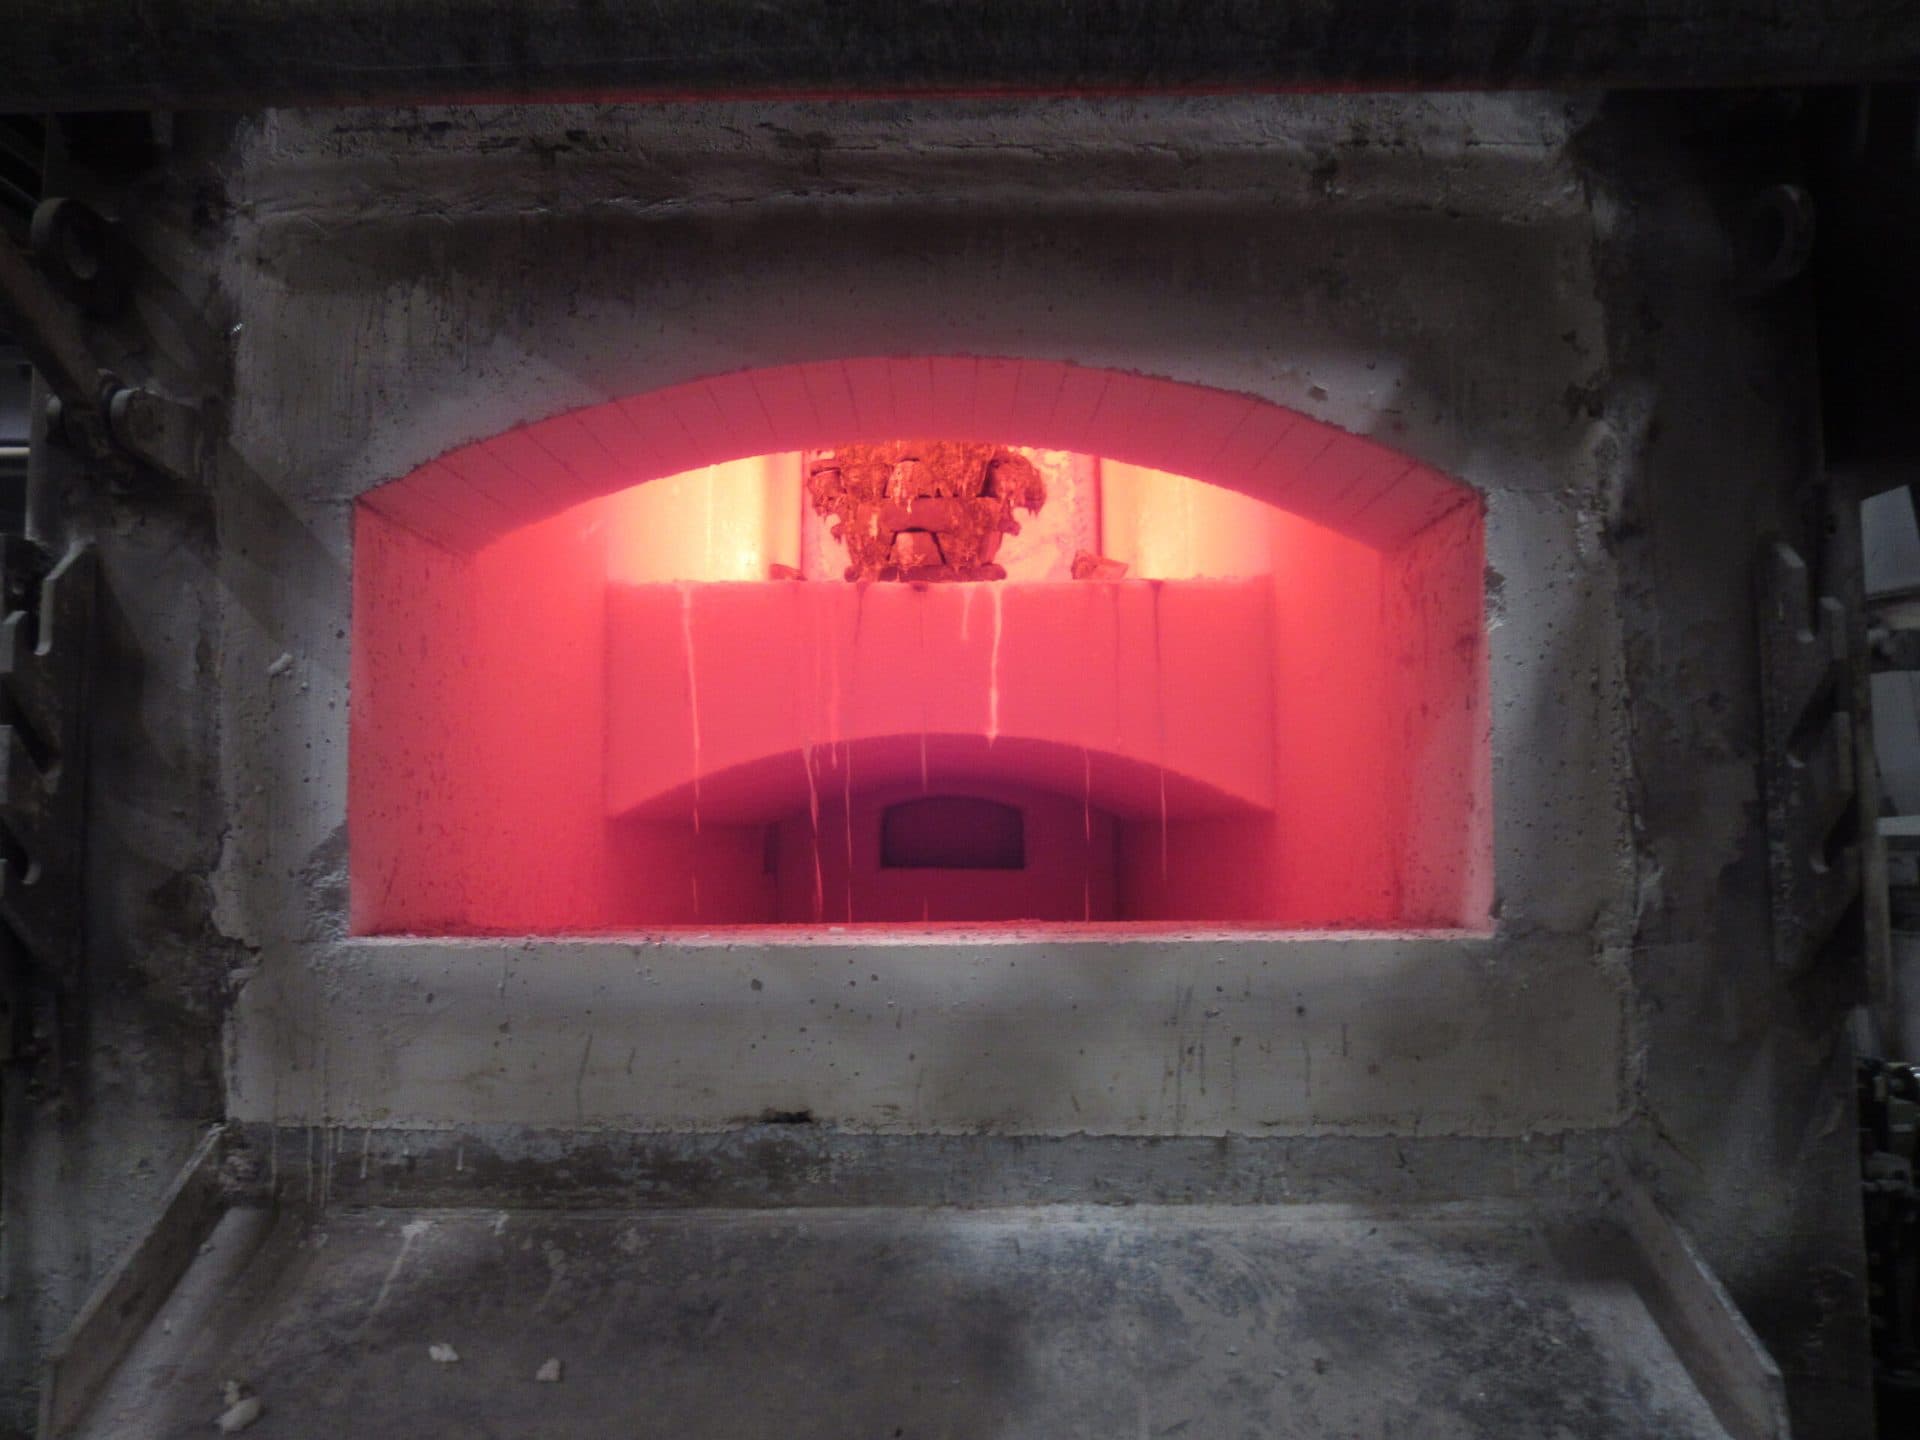
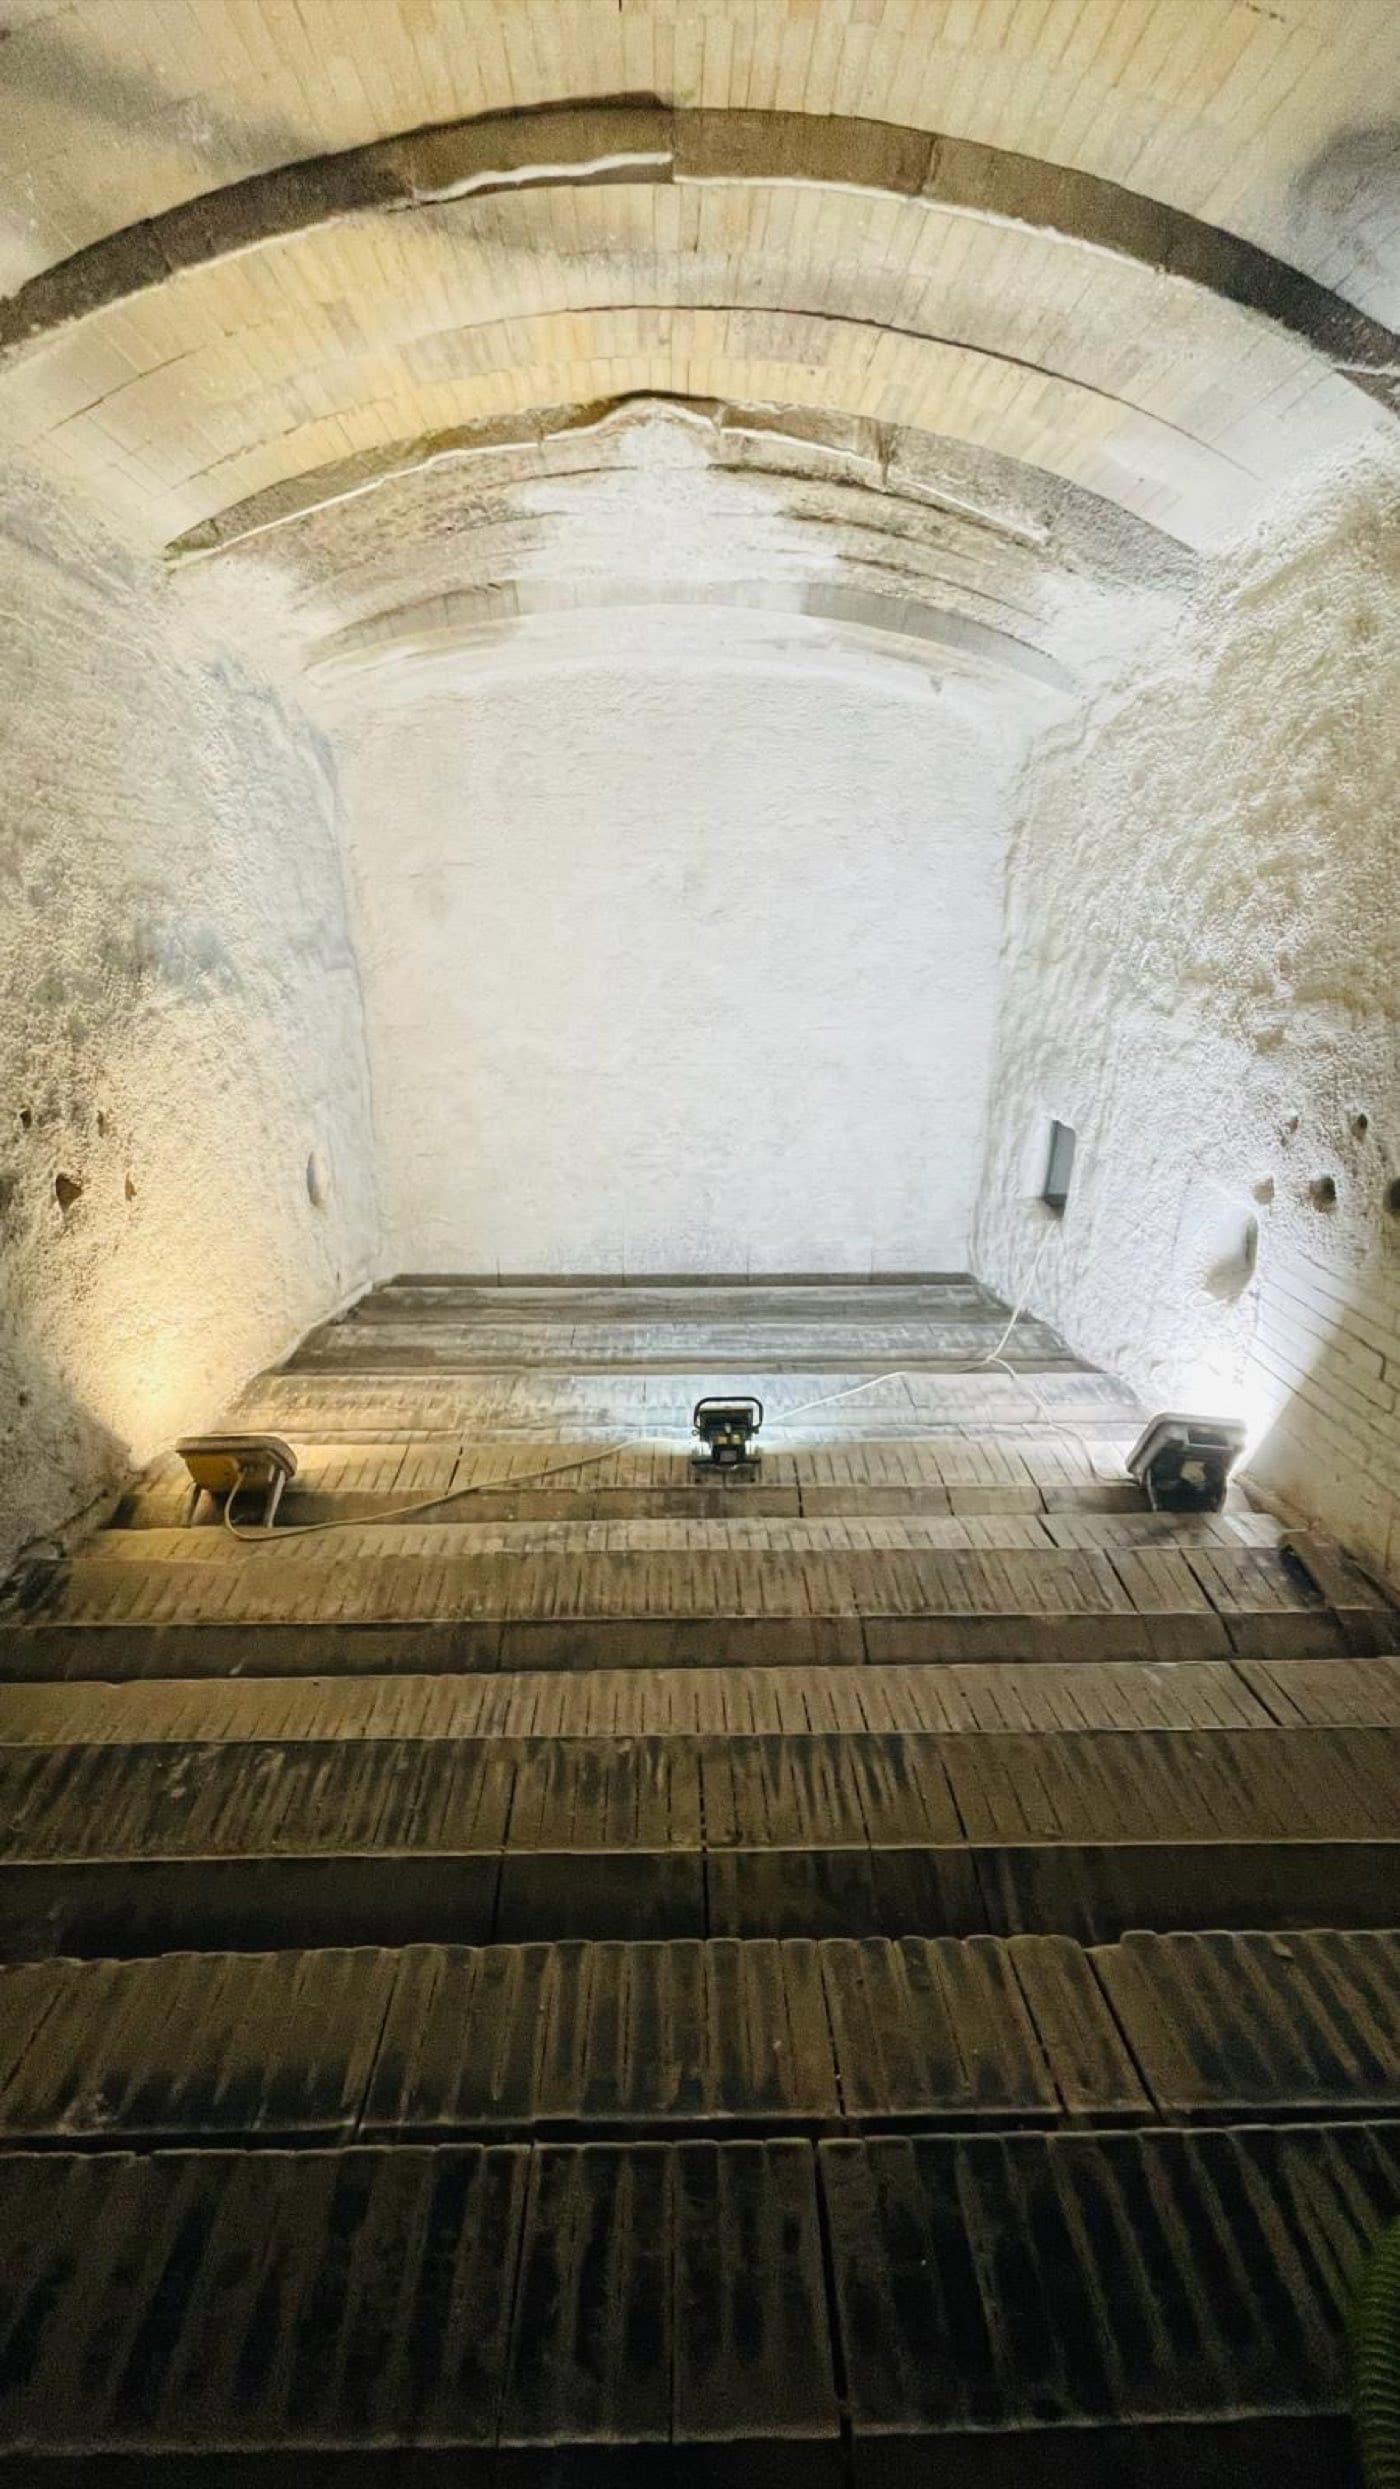
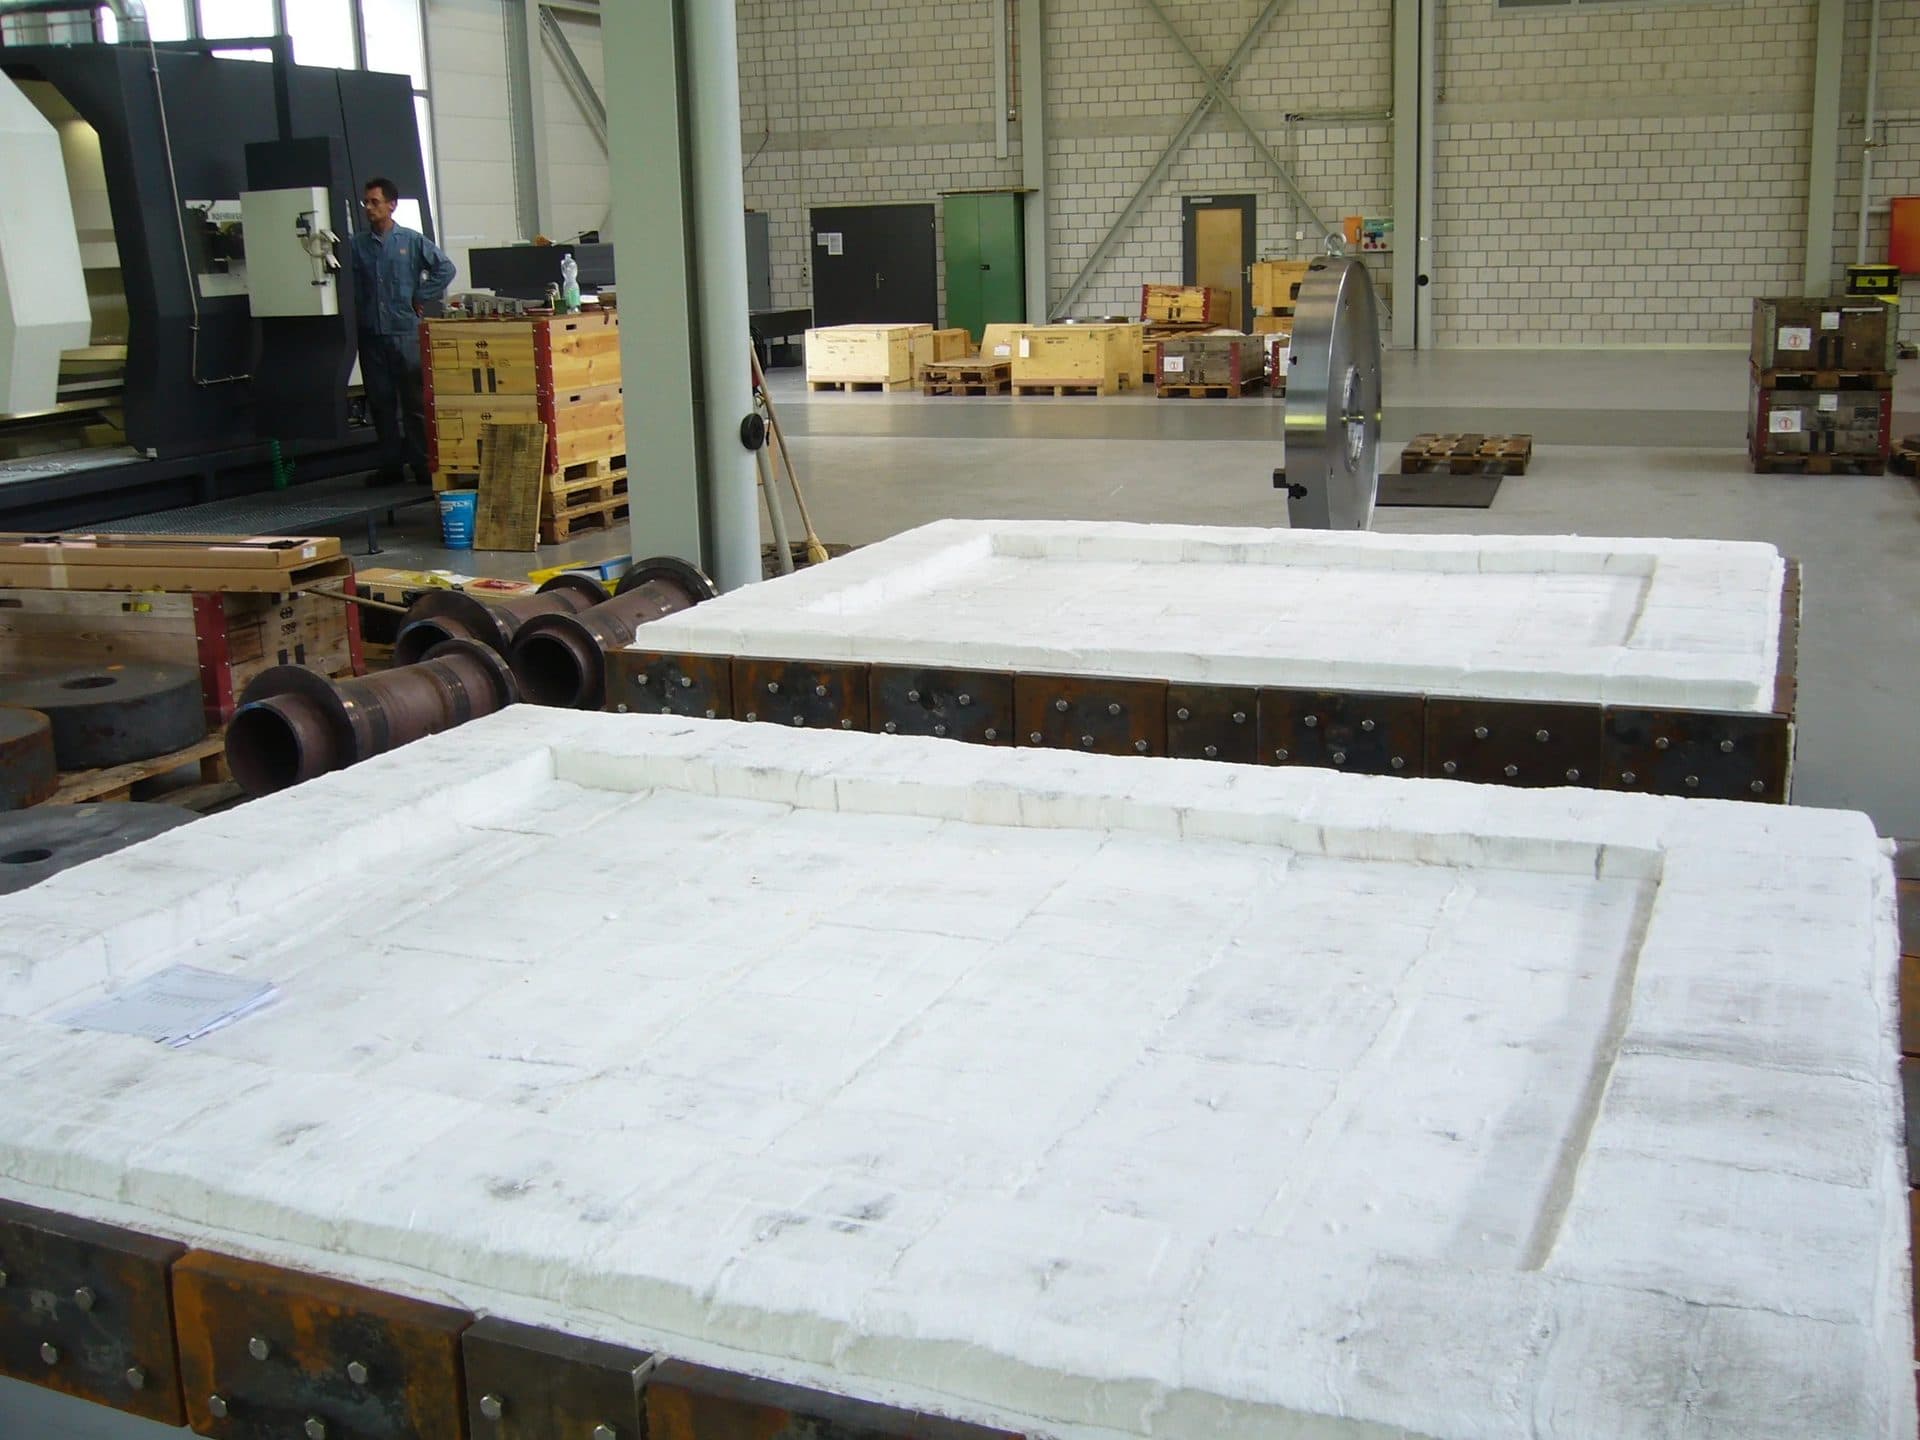
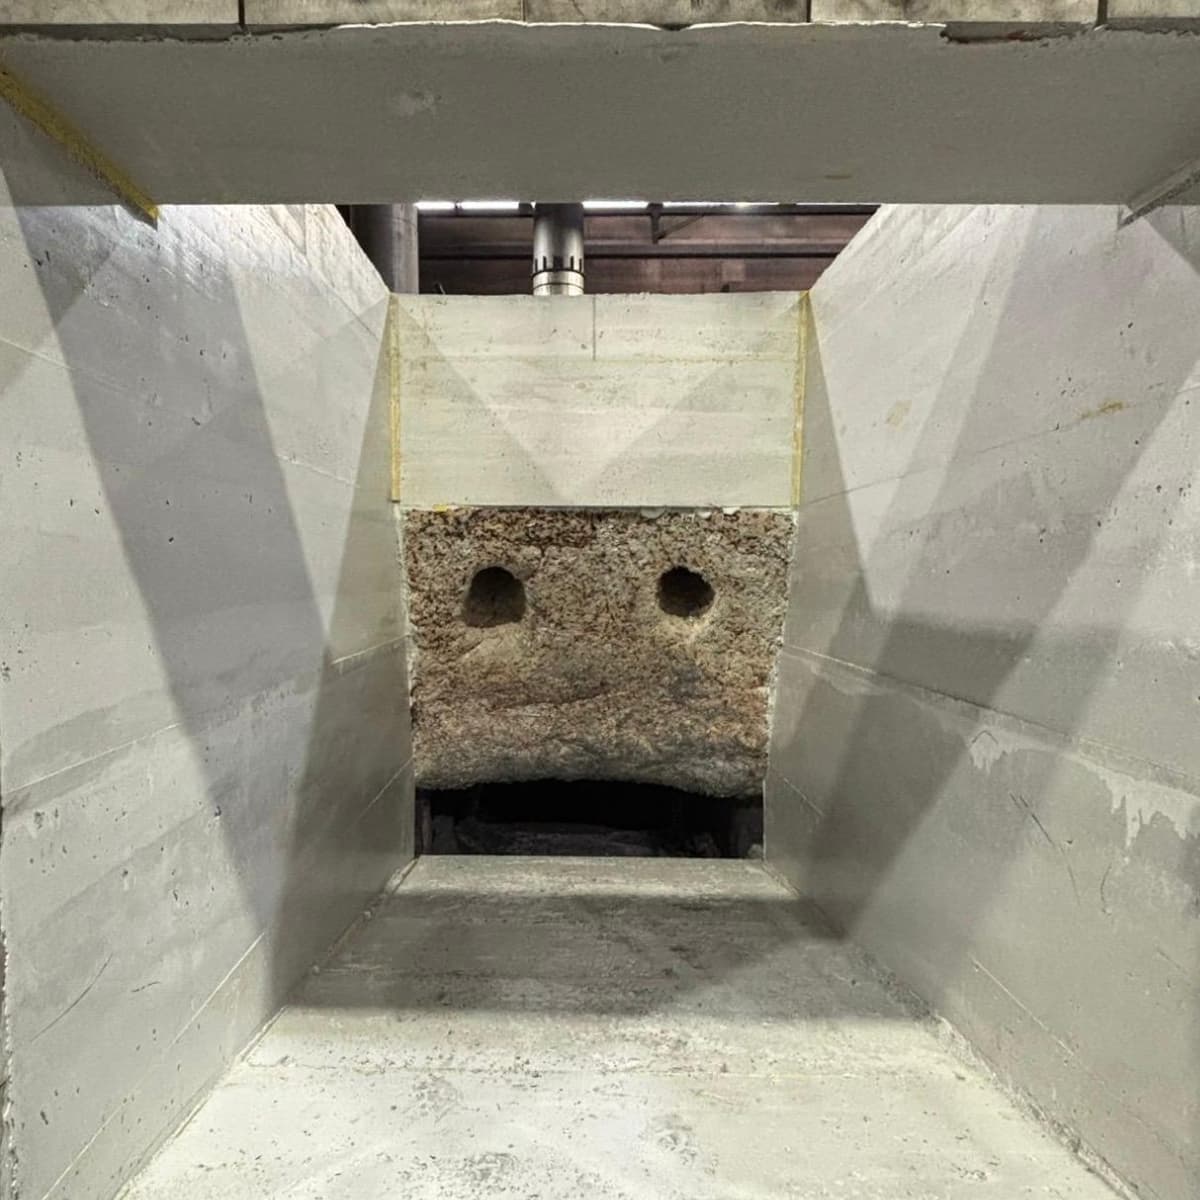
Horno de empuje
Preguntas frecuentes
Todo lo importante sobre Horno de empuje
¿Tiene un proyecto previsto?
Nuevo revestimiento, reparación o emergencia: asesoramiento inicial gratuito y respuesta rápida.