
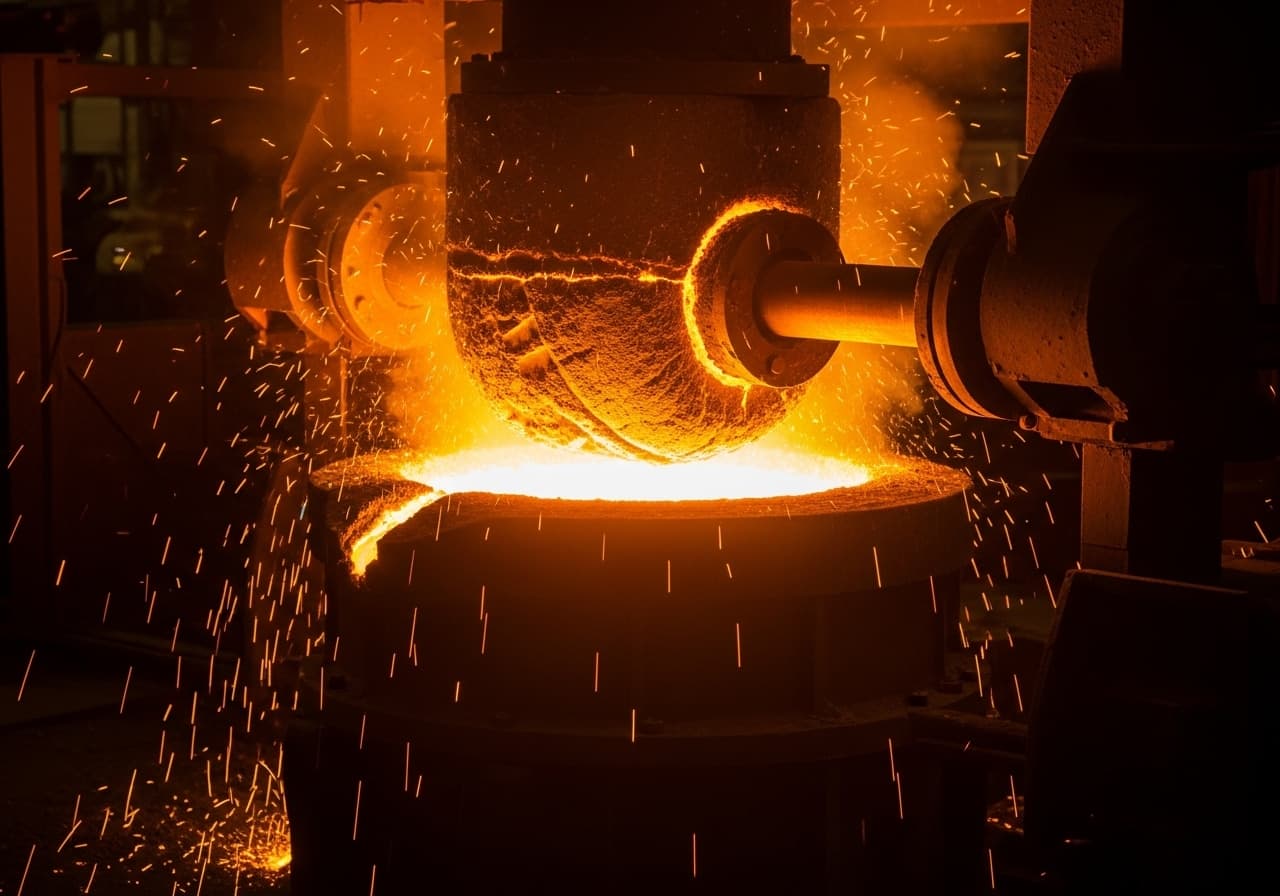
Horno de fusión
Revestimiento refractario y reparación de hornos de fusión de fundición para fundir metales férreos y no férreos.
Perfil del horno de un vistazo.
Pared del horno
En el horno de inducción, la pared es el conjunto más solicitado. En la zona de la bobina está en contacto directo con el baño y sufre la erosión causada por el movimiento electromagnético del baño. Según el tamaño del horno, el espesor de pared es de 80–200 mm y se ejecuta como masa apisonable monolítica. Una compactación uniforme y una sinterización correcta son decisivas para la vida útil.
Solera
La solera soporta toda la carga del baño y sufre una fuerte solicitación mecánica durante la carga del horno. Se construye con la misma masa apisonable que la pared, pero se compacta con especial cuidado. Bajo la capa de desgaste se encuentra una capa de seguridad que actúa como última barrera contra una perforación cuando el revestimiento principal se desgasta.
Piquera de colada
La piquera de colada (pico) conduce el baño a la cuchara de colada. Está expuesta a ciclos térmicos durante el sangrado y al desgaste mecánico causado por el flujo del metal. Las piqueras se prefabrican como piezas conformadas de masas especiales y, cuando se desgastan, pueden sustituirse por separado sin renovar todo el revestimiento del horno.
Tapa
La tapa cierra el horno de fusión por arriba y reduce las pérdidas de energía por radiación. Se reviste con ladrillos refractarios o masas colables y está sometida principalmente a carga térmica. En los hornos de inducción basculantes, la tapa debe revisarse periódicamente para detectar fisuras y desconchados.
Canal de sangrado
El canal de sangrado conduce el baño desde el horno a la cuchara de colada o directamente a la línea de moldeo. Debe resistir altas temperaturas, choques térmicos y la acción erosiva del metal que fluye. SBS fabrica los canales de sangrado con elementos refractarios prefabricados que permiten un cambio rápido y reducen así al mínimo los tiempos de parada.
Montaje refractario fiable para el máximo rendimiento de fusión.
El horno de fusión es el equipo central de toda fundición de metales férreos y no férreos. Ya sea un horno de inducción de media frecuencia, un horno de crisol o un horno de arco eléctrico, el revestimiento refractario determina la vida útil, la calidad del baño y la rentabilidad de toda la fundición. SBS Refractory Service lleva décadas especializada en el montaje refractario de hornos de fusión de fundición y atiende a clientes en toda Alemania. Nuestros experimentados montadores de refractarios conocen por su práctica diaria los requisitos específicos de la fusión de fundición gris, fundición nodular, acero moldeado y metales no férreos, y garantizan una ejecución en plazo.
La solicitación del revestimiento refractario en los hornos de fusión de fundición es una de las más intensas de todo el montaje refractario. Temperaturas de hasta 1600 °C, el contacto permanente con el metal líquido y las escorias agresivas castigan el revestimiento en cada colada. En el horno de inducción actúan además fuerzas electromagnéticas que mantienen el baño en movimiento y erosionan el revestimiento. SBS apuesta por conceptos de materiales acreditados a base de masas apisonables de alta alúmina, masas de cuarcita y ladrillos de magnesia, que resisten de forma duradera estas múltiples cargas y alcanzan con fiabilidad el número de coladas exigido.
Un concepto refractario optimizado desde el punto de vista económico no solo tiene en cuenta el coste del material, sino sobre todo el coste total de explotación: vida útil por revestimiento, consumo de energía, calidad del baño y tiempos de parada. SBS analiza sus condiciones de servicio de forma integral y recomienda materiales y conceptos de revestimiento orientados a la máxima rentabilidad. Tras cada nuevo revestimiento elaboramos una documentación completa que incluye los certificados de materiales y la curva de sinterización. A través de nuestra línea de emergencias seguimos localizables en todo momento después de finalizar el proyecto, para ofrecer ayuda rápida ante un desgaste inesperado o riesgo de perforación.
Problemas habituales: Horno de fusión.
Estas solicitaciones determinan la selección de materiales y el diseño del revestimiento refractario.
Ataque químico de la escoria
Las escorias metalúrgicas reaccionan de forma agresiva con el revestimiento refractario y aceleran el desgaste químico. En particular, las escorias básicas de la producción de acero moldeado atacan con fuerza los revestimientos ácidos. La correcta adecuación entre la química de la escoria y el material de revestimiento es decisiva para la vida útil. SBS selecciona materiales cuyo carácter químico (ácido, neutro o básico) se ajusta al metal que se funde y a la práctica de escorias.
Erosión por el movimiento electromagnético del baño
En el horno de inducción, el campo electromagnético genera un intenso movimiento del baño que somete el revestimiento a una solicitación mecánica y erosiva. Las tasas de desgaste son especialmente elevadas en la zona de la bobina y en la zona de transición entre el baño y la pared libre del horno. Las masas apisonables de alta densidad con granulometría y comportamiento de sinterización optimizados reducen eficazmente este mecanismo de erosión.
Ciclos térmicos
En la operación de fundición, el horno de fusión se carga, funde y sangra de forma cíclica. Estos cambios de temperatura de varios cientos de grados generan tensiones por choque térmico en el revestimiento que provocan microfisuras y un fallo progresivo del material. Los materiales con alta resistencia al choque térmico y una sinterización controlada del nuevo revestimiento son decisivos para lograr una larga vida útil.
Carga mecánica durante la carga del horno
La carga del horno de fusión con lingotes, chatarra y retornos somete la solera y las paredes a una fuerte carga mecánica. Los impactos al introducir cargas pesadas pueden provocar desprendimientos locales y fisuras. Un espesor suficiente de la capa de desgaste y el uso de materiales de alta resistencia protegen el revestimiento contra un fallo prematuro.
Infiltración de metal en el revestimiento
El metal líquido puede penetrar en las fisuras y poros del revestimiento refractario y dañarlo mecánicamente al solidificarse. En el horno de inducción, una infiltración avanzada entraña el riesgo de perforación hasta la bobina, con graves consecuencias. La medición periódica del espesor residual y un nuevo revestimiento a tiempo evitan este riesgo de forma fiable.
Materiales y revestimiento
Cada zona de su horno plantea sus propios requisitos de resistencia a la temperatura, resistencia química y resistencia mecánica. Seleccionamos la combinación de materiales óptima.
Haga clic en un material para ver los detalles
Masa apisonable de alta alúmina
Masa apisonablePared y solera del horno de inducción
Ladrillos refractarios (chamota)
Ladrillos refractariosMampostería de la carcasa del horno y zona de la tapa
Trabajos habituales: Horno de fusión.
Nuestros servicios para este tipo de horno, desde el nuevo revestimiento hasta el mantenimiento continuo.
De la inspección a la recepción.
Nuestro proceso estructurado garantiza calidad, cumplimiento de plazos y seguridad en cada proyecto.
Diagnóstico e inspección
Inspección visual y medición del espesor residual del revestimiento refractario.
Planificación
Elaboración de un plan de revestimiento con selección de materiales y calendario, coordinado con la parada de producción.
Ejecución
Demolición del revestimiento existente, instalación del nuevo revestimiento refractario y calentamiento controlado.
Seguridad
Cumplimiento de toda la normativa de seguridad en trabajos en zonas calientes y protección contra salpicaduras de metal.
Diagnóstico e inspección
Nuestros especialistas en refractarios realizan un análisis exhaustivo del estado del revestimiento del horno de fusión. Este incluye la inspección visual en busca de fisuras, desconchados y zonas de infiltración, la medición del espesor residual por ultrasonidos y la evaluación del perfil de desgaste en toda la sección del horno. En los hornos de inducción se evalúa además el sistema de detección de fugas a tierra para identificar infiltraciones ocultas. A partir de estos datos elaboramos un informe de diagnóstico detallado con una recomendación de actuación: reparación parcial o nuevo revestimiento.
Planificación
En la fase de planificación definimos el concepto de materiales, ajustado al metal que se funde, a la química de la escoria y a la vida útil objetivo. Coordinamos estrechamente el periodo de parada con la planificación de su fundición y elaboramos un calendario de obra detallado que incluye la planificación del personal y la logística de materiales. La coordinación con su equipo de producción garantiza que haya suficiente reserva de metal fundido para el periodo de parada. Todos los materiales se especifican de antemano y se comprueba su disponibilidad.
Ejecución
La ejecución comienza con el enfriamiento controlado del horno y la demolición mecánica de la masa apisonable o la mampostería antiguas. Tras una limpieza a fondo y la inspección de la bobina de inducción o de la carcasa del horno para detectar daños, se procede a la reconstrucción: colocación de la masa apisonable de la solera, apisonado por capas del revestimiento de la pared alrededor de una plantilla de acero y montaje de las piezas conformadas de la piquera. Por último, la plantilla de acero se funde y el revestimiento se sinteriza siguiendo una curva de sinterización definida, un paso crítico que influye de forma decisiva en la vida útil.
Seguridad
Todos los trabajos se realizan cumpliendo estrictamente la normativa de seguridad. Antes de empezar elaboramos una evaluación de riesgos y formamos a todos los trabajadores en las normas de seguridad específicas del emplazamiento. Durante la demolición del revestimiento existente se presta especial atención a la protección contra el polvo y contra la caída de materiales. En los trabajos en el horno de inducción, los circuitos de la bobina se desconectan y se bloquean contra una reconexión. El equipo de protección individual y la ropa de protección contra el calor son algo obvio.
De nuestra cartera de proyectos.
Más de 500 proyectos de montaje refractario realizados con éxito en la región DACH y los países del Benelux.
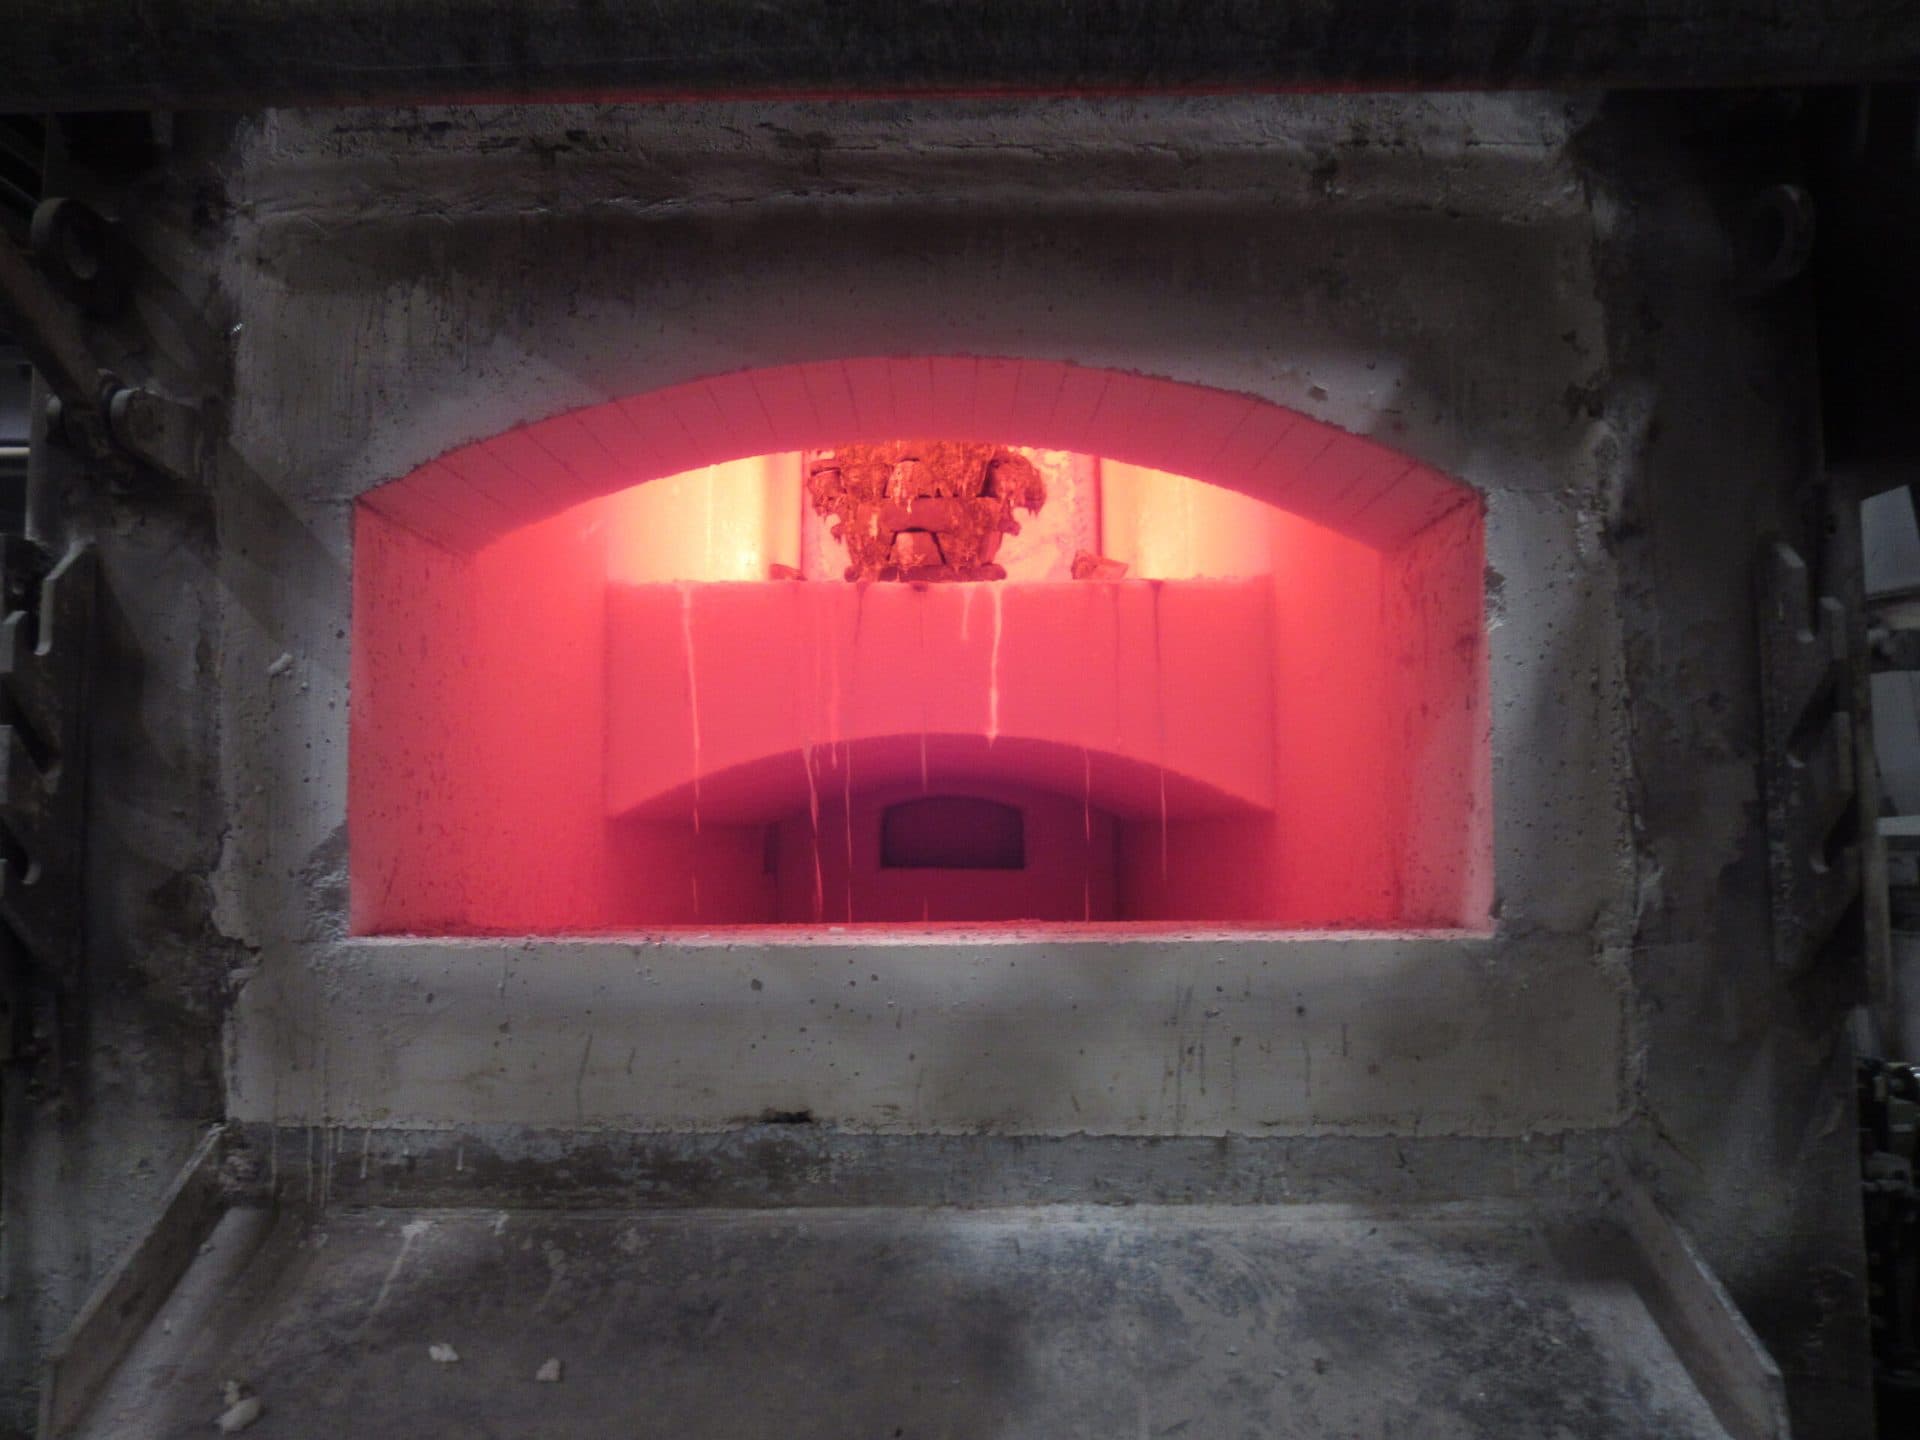
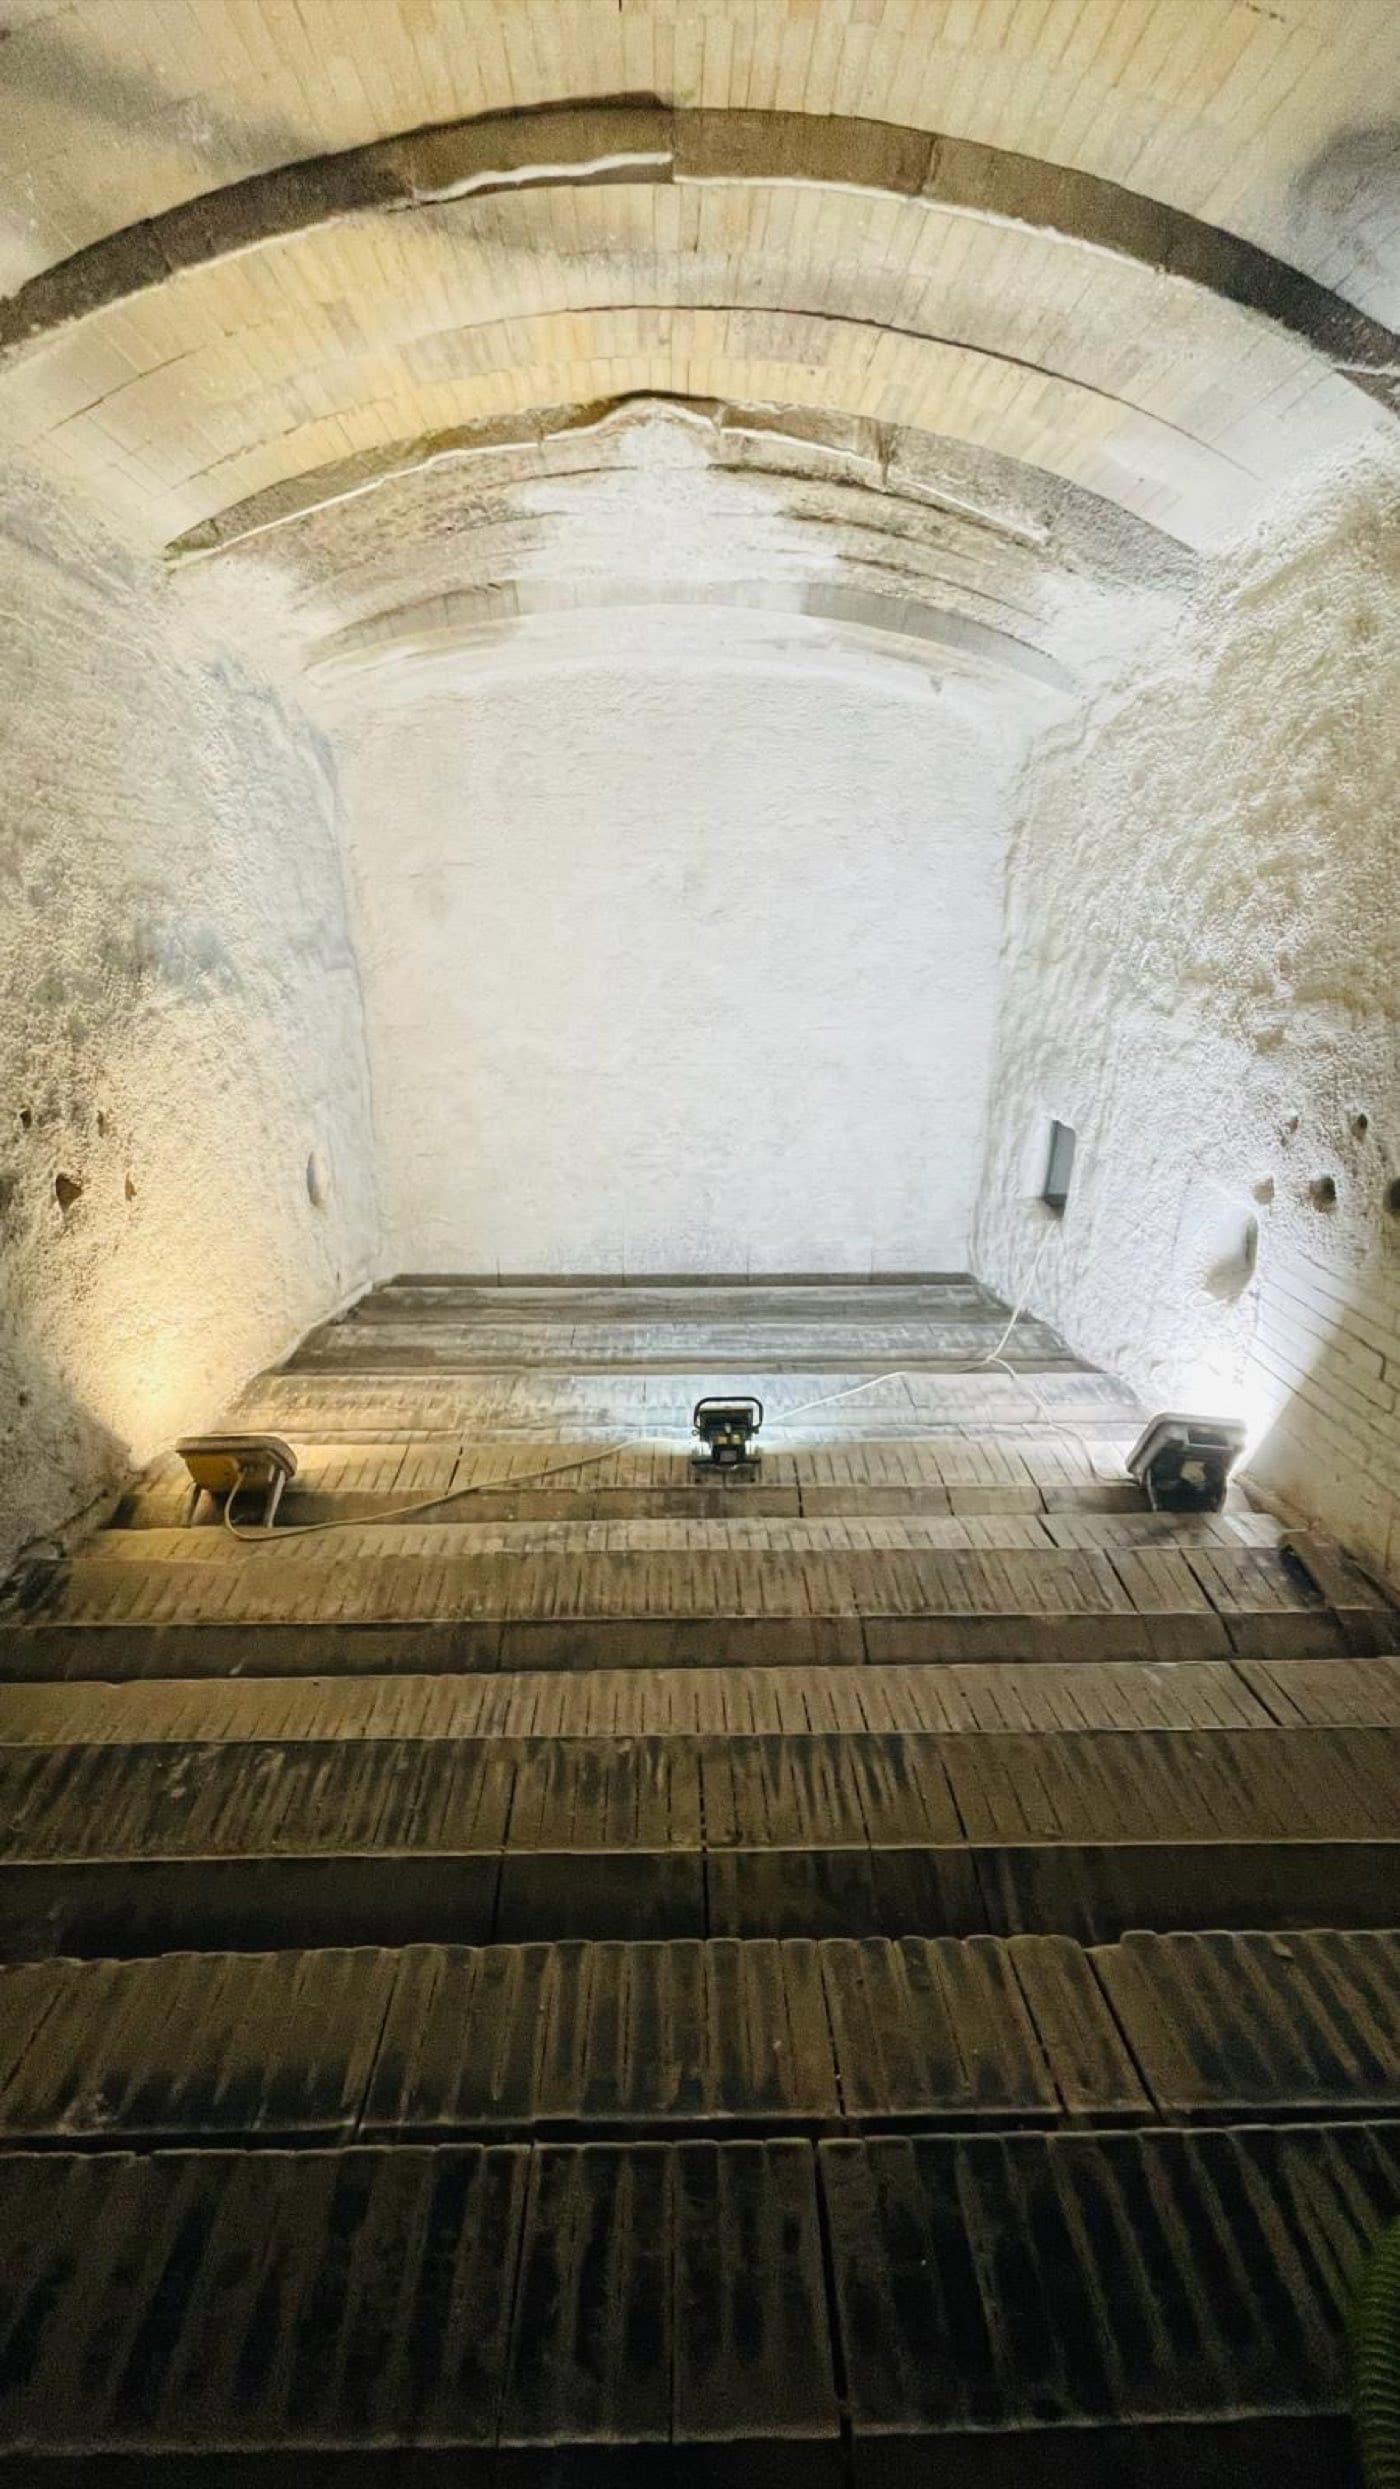
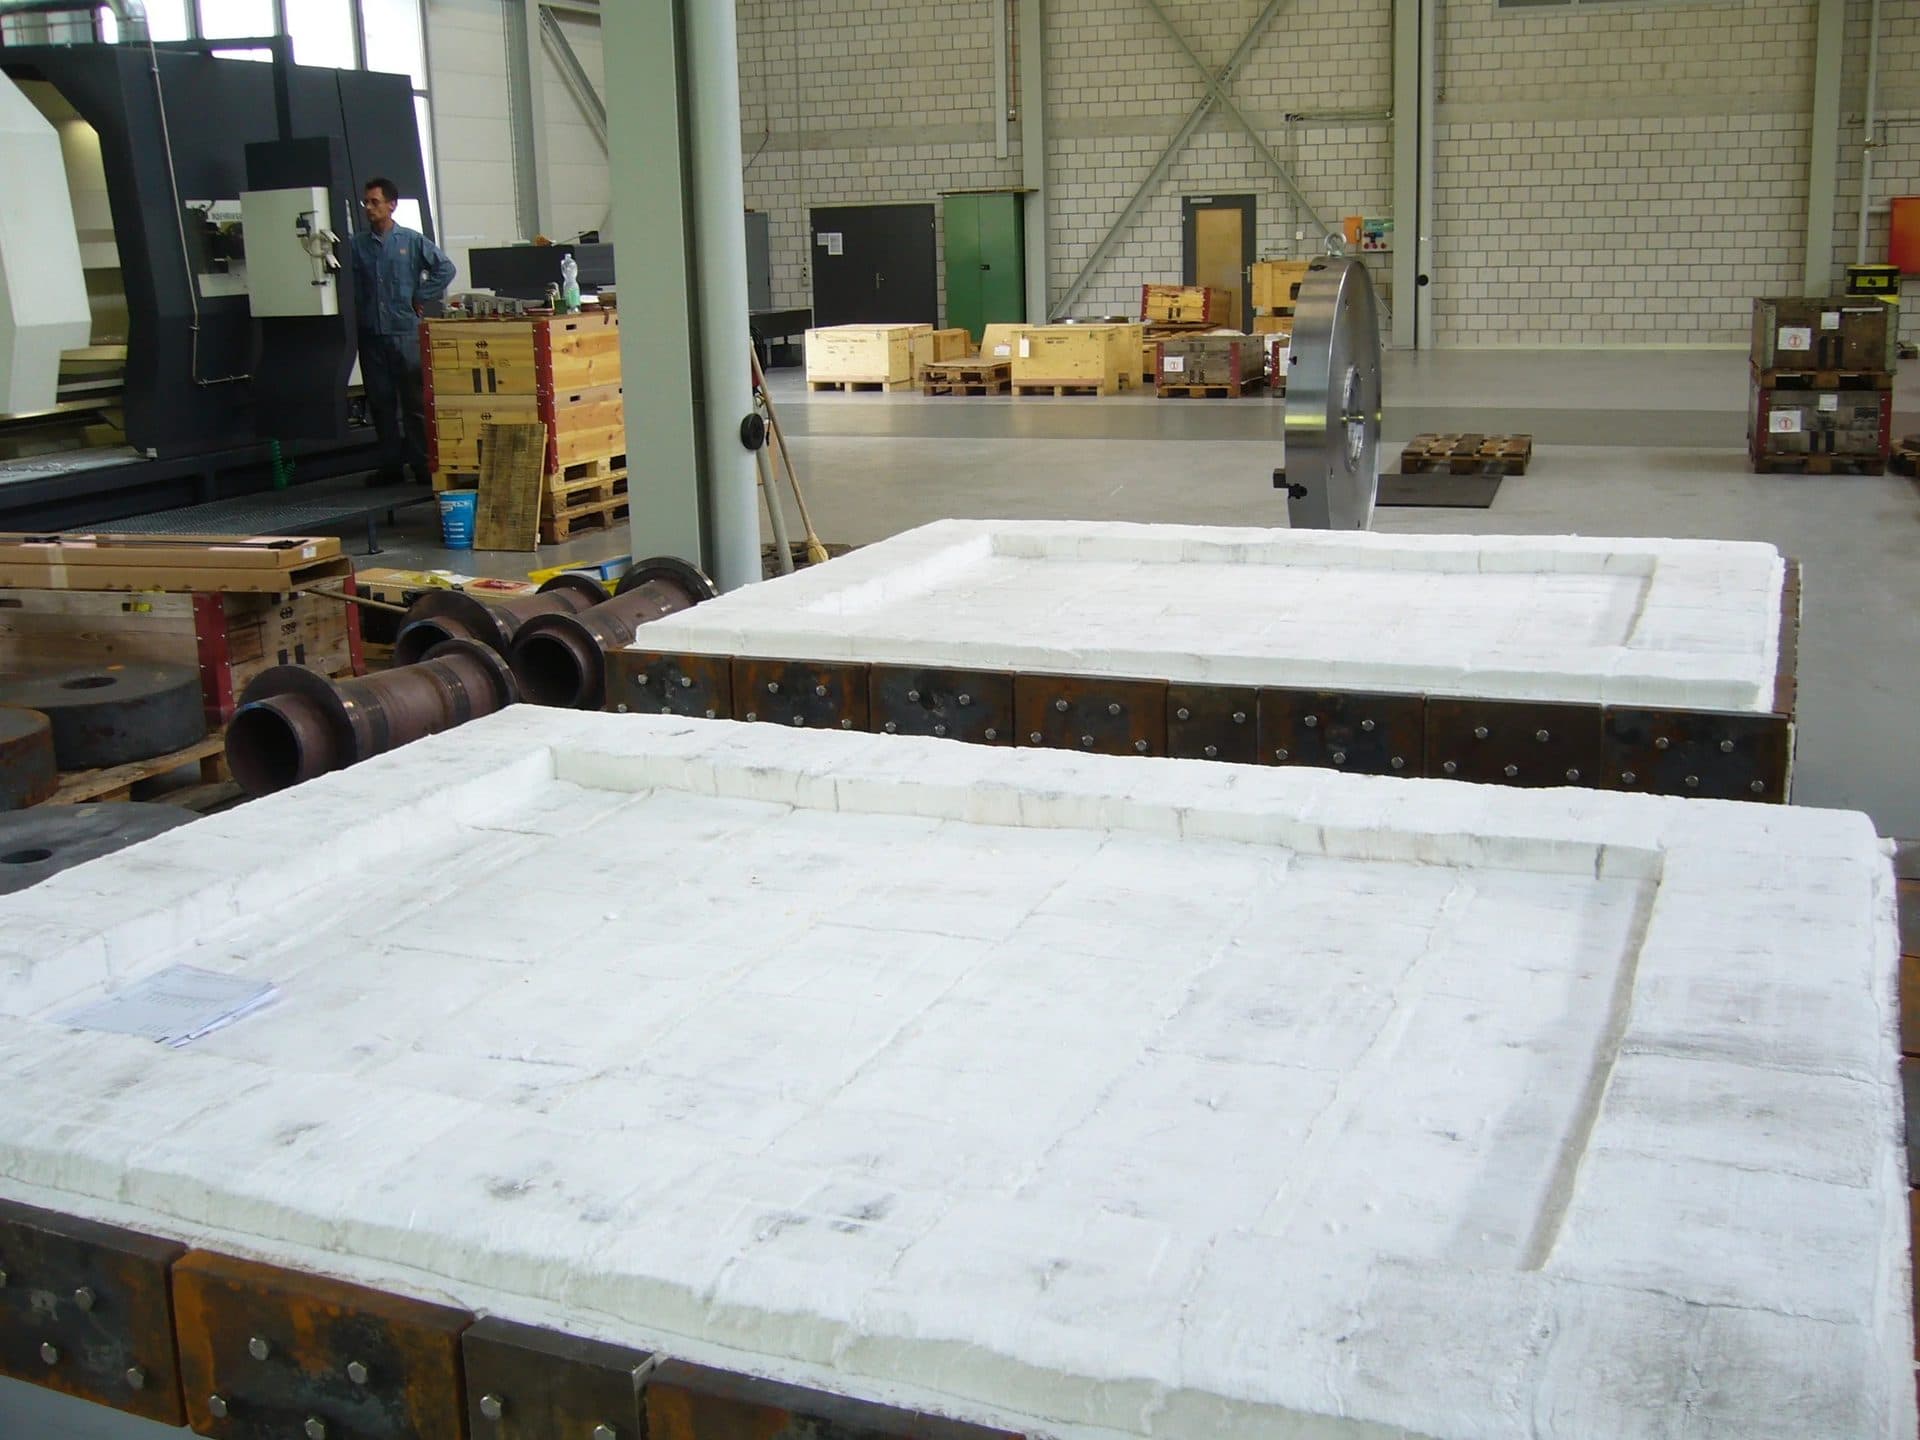
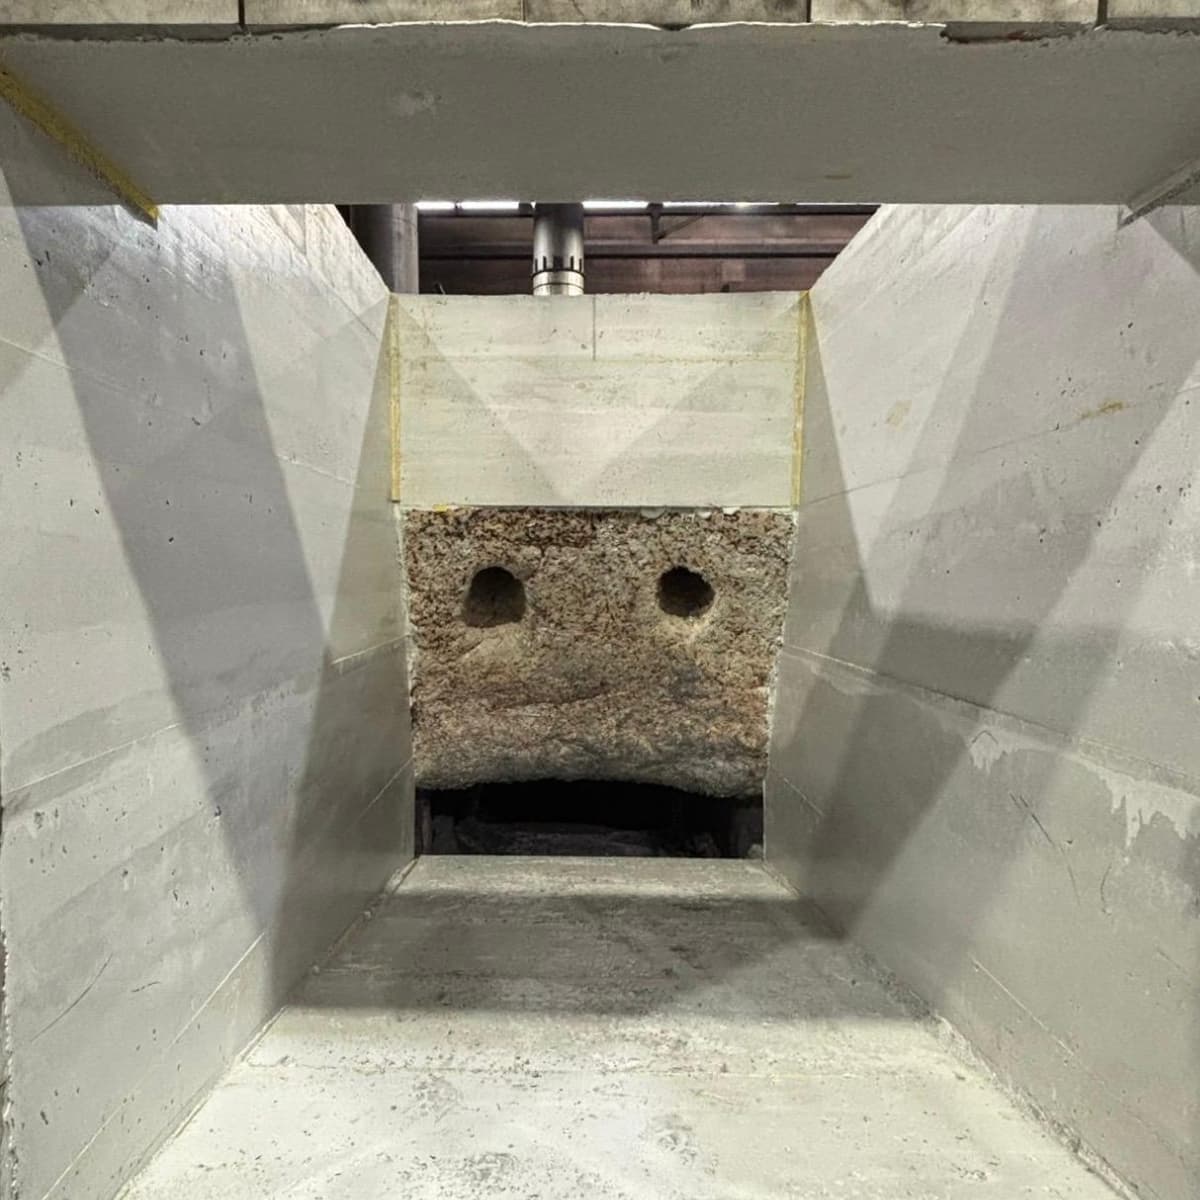
Horno de fusión
Preguntas frecuentes
Todo lo importante sobre Horno de fusión
También le puede interesar.
¿Tiene un proyecto previsto?
Nuevo revestimiento, reparación o emergencia: asesoramiento inicial gratuito y respuesta rápida.