
Metallurgia e produzione militare
Rivestimento refrattario, manutenzione programmata e ripristino dei rivestimenti refrattari negli impianti metallurgici critici per la sicurezza dell’industria della difesa. Comprende forni fusori, forni per trattamento termico, forni sottovuoto e impianti di colata per leghe ad alta resistenza.
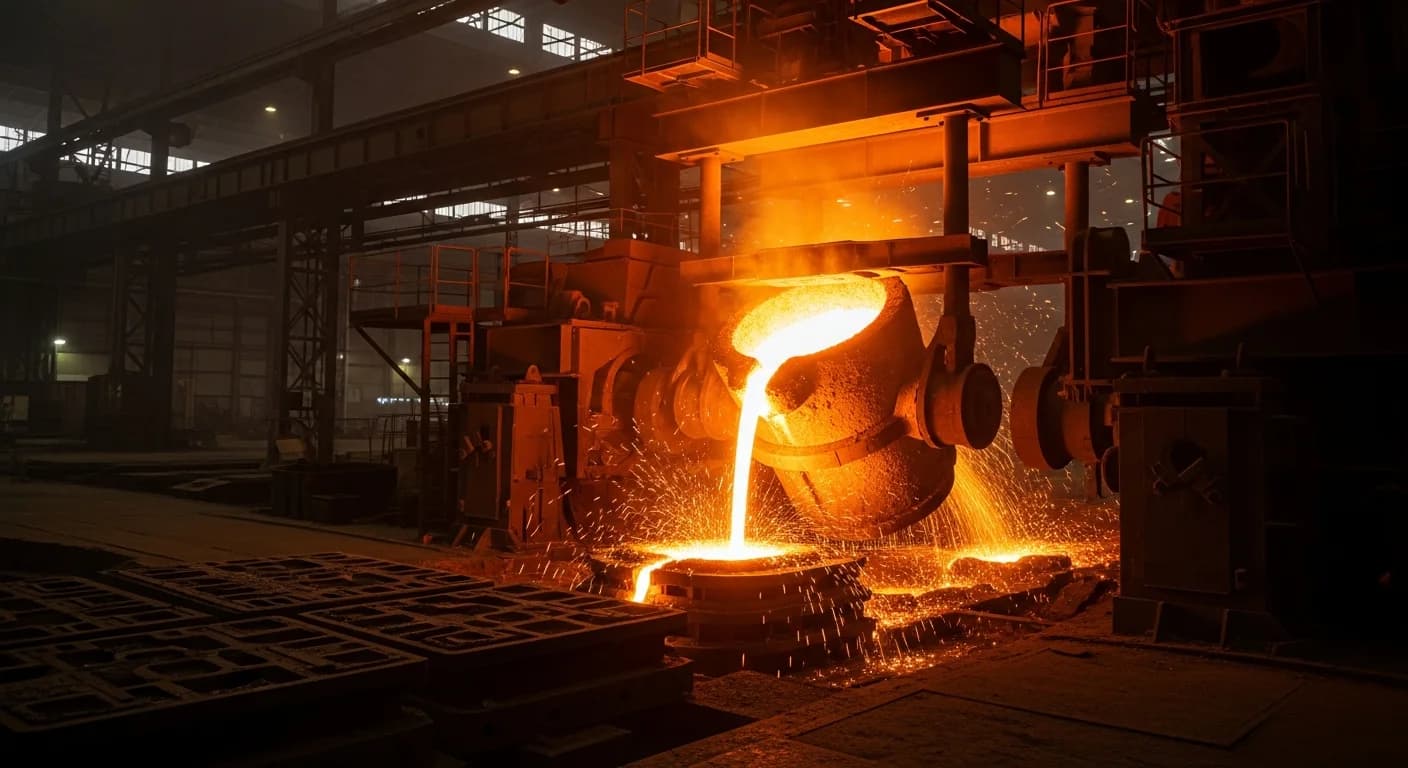
Metallurgia e produzione militare
Scenari d’impiego
La produzione di acciaio per blindature, leghe per turbine e superleghe a base di nichel pone requisiti elevatissimi al rivestimento refrattario. Temperature superiori a 1.600 °C, fusi aggressivi e cicli termici estremi richiedono concetti di rivestimento studiati per il materiale e il processo specifici.
SBS Refractory Service porta nell’industria della difesa una lunga esperienza nella costruzione di forni industriali. Le nostre squadre conoscono le sollecitazioni termochimiche della lavorazione di titanio, Inconel e acciai ad alto tenore di cromo e dimensionano di conseguenza i rivestimenti refrattari.
Tutti i lavori sugli impianti critici per la sicurezza vengono eseguiti nel rispetto di rigorosi protocolli di garanzia della qualità. Le prove sui materiali secondo le norme DIN EN e una documentazione completa sono parte integrante di ogni commessa.
In sintesi
- Necessario il nulla osta di sicurezza del personale secondo il SÜG (legge tedesca sui nulla osta di sicurezza)
- Possibilità di lavorare con requisiti di sicurezza elevati
- Documentazione completa di tutti i lotti di materiale e di tutte le fasi di lavoro
- Coordinamento con i fermi di produzione e le campagne di fusione
- Rispetto delle prescrizioni di rivestimento specifiche per ciascun materiale
- Prove qualificate sui materiali dopo il rifacimento completo del rivestimento
Come lavoriamo: Metallurgia e produzione militare
Procedimenti collaudati e attrezzature specializzate per risultati ottimali.
Rivestimento di forni sottovuoto
Rivestimenti speciali per forni fusori a induzione sottovuoto (VIM) e forni di rifusione ad arco sottovuoto (VAR). Materiali refrattari di elevata purezza evitano la contaminazione del fuso nella lavorazione delle superleghe.
Rivestimento di forni a crogiolo
Rivestimenti monolitici e in mattoni per forni a induzione a crogiolo destinati alla fusione di acciaio e titanio, calibrati sulla chimica delle scorie e sulle sollecitazioni termomeccaniche del rispettivo sistema di leghe.
Servizio per forni di trattamento termico
Rivestimento e manutenzione programmata di forni continui e forni a camera per bonifica, solubilizzazione e indurimento. Una distribuzione omogenea della temperatura è decisiva per la qualità del materiale.
Ispezione e monitoraggio dei refrattari
Valutazione periodica dello stato del rivestimento del forno mediante termografia e ispezione visiva. Il riconoscimento precoce delle zone di usura prolunga le campagne ed evita fermi impianto non pianificati.
Passo dopo passo verso il risultato
In modo strutturato, trasparente e nei tempi previsti: così lavoriamo.
Rilievo dello stato e analisi dei materiali
Valutazione del rivestimento esistente, analisi dei meccanismi di usura e dei parametri di processo.
Rilievo termografico, prelievo di campioni dal rivestimento residuo, analisi di laboratorio. Documentazione delle campagne di fusione e dei parametri di esercizio come base per il nuovo dimensionamento.
Ingegneria e progettazione del rivestimento
Dimensionamento del rivestimento refrattario sulla base dei requisiti del materiale e del processo.
Scelta delle qualità refrattarie tenendo conto della chimica delle scorie, dei profili di temperatura e delle sollecitazioni meccaniche. Elaborazione dei disegni di rivestimento e delle distinte dei materiali.
Demolizione e preparazione
Demolizione controllata del rivestimento esistente e preparazione della struttura del forno per il nuovo rivestimento.
Demolizione documentata con classificazione dei materiali. Pulizia e ispezione della carpenteria in acciaio, eventuale riparazione di ancoraggi e supporti.
Rifacimento del rivestimento ed essiccazione
Posa del rivestimento refrattario e curva di riscaldo controllata.
Posa a regola d’arte con geometria dei giunti documentata. Curva di essiccazione e di riscaldo secondo le indicazioni del produttore, decisiva per la durata in esercizio e per evitare lo shock termico.
Collaudo e documentazione
Controllo qualità del rivestimento e consegna con documentazione completa.
Controllo dimensionale, valutazione dei giunti, termografia dopo il primo riscaldo. Verbale di collaudo con certificati dei materiali, tracciabilità dei lotti e indicazioni di manutenzione.
Flussi di materiali: Metallurgia e produzione militare
Separazione, recupero e smaltimento a regola d’arte di tutti i materiali prodotti.
Acciaio per blindature (armored steel)
Acciai speciali temprabili con durezze fino a 600 HB. I forni fusori e di trattamento termico richiedono rivestimenti resistenti all’usura in grado di resistere alla scoria aggressiva dell’acciaio.
Superleghe a base di nichel (Inconel, Waspaloy)
Leghe per temperature di esercizio fino a 1.100 °C. La lavorazione in forno sottovuoto richiede materiali refrattari di elevata purezza per evitare contaminazioni.
Titanio e leghe di titanio (Ti-6Al-4V)
Materiale altamente reattivo alla temperatura di fusione. Lavorazione esclusivamente in forni sottovuoto o in atmosfera protettiva con rivestimento privo di contaminazioni.
Mattoni di corindone per alte temperature (Al₂O₃ > 99 %)
Mattoni di corindone di altissima purezza con eccellente resistenza agli shock termici. Materiale refrattario standard per la lavorazione di leghe reattive.
Scenari d’impiego
Situazioni tipiche in cui si ricorre a Metallurgia e produzione militare.
Rifacimento del rivestimento di forni fusori per acciaio per blindature e leghe speciali
Cambio campagna su forni a induzione sottovuoto e forni ad arco
Manutenzione programmata e riparazione di impianti di trattamento termico negli stabilimenti della difesa
Intervento di emergenza in caso di cedimento del rivestimento in impianti critici per la sicurezza
Conversione di forni esistenti a nuovi sistemi di leghe
Domande frequenti
Tutto ciò che conta sul tema Metallurgia e produzione militare
Non ha trovato la sua domanda?
Richiedi una consulenza personalizzataPotrebbe interessarle anche
Ha un progetto in programma?
Rifacimento del rivestimento, riparazione o emergenza: prima consulenza gratuita e risposta rapida.