
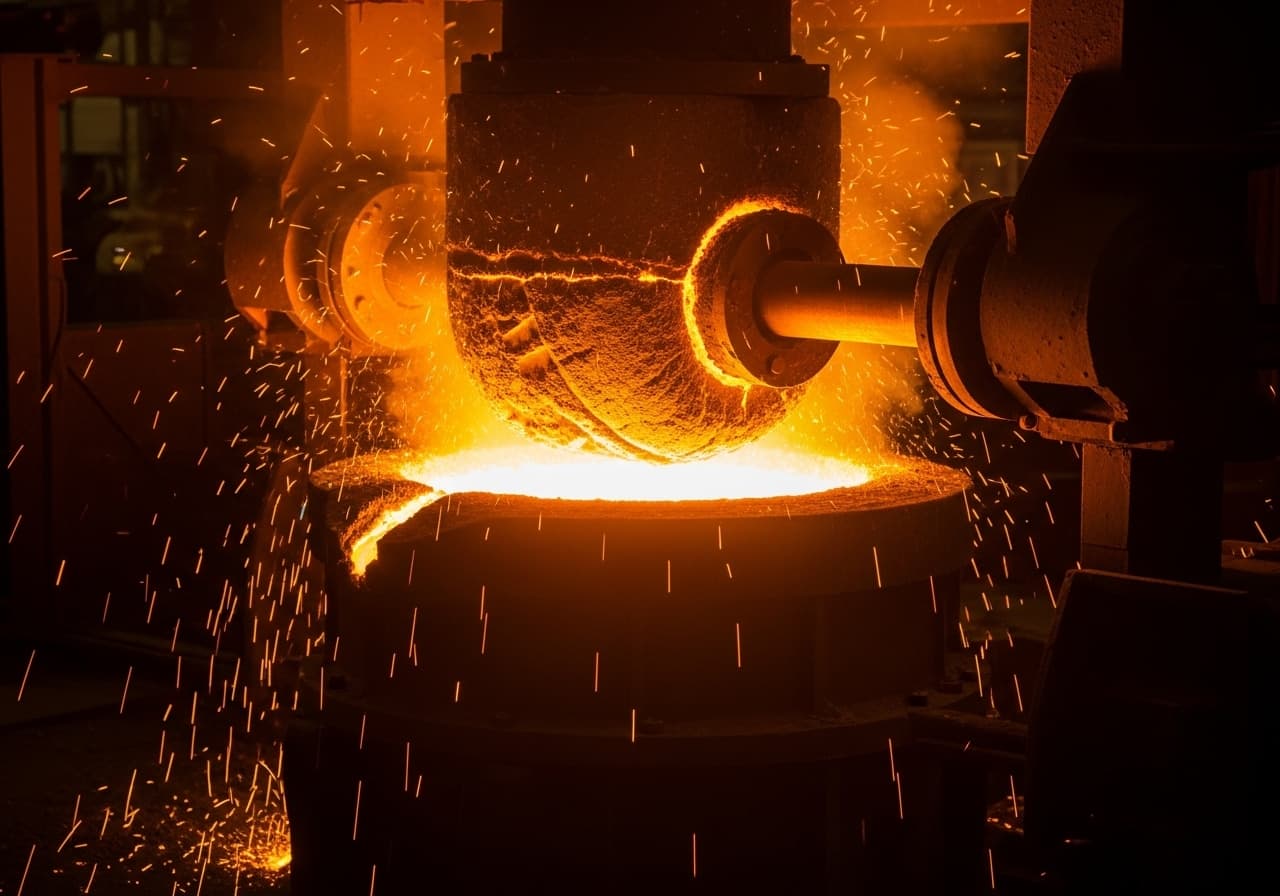
Forno fusorio
Rivestimento refrattario e riparazione di forni fusori di fonderia per la fusione di metalli ferrosi e non ferrosi.
Profilo del forno in sintesi.
Parete del forno
Nel forno fusorio a induzione la parete del forno è il gruppo costruttivo più sollecitato. Nella zona della bobina è a contatto diretto con il metallo fuso ed è sottoposta a erosione dal movimento elettromagnetico del bagno. Lo spessore della parete è di 80–200 mm a seconda delle dimensioni del forno e viene realizzato con massa da pigiatura monolitica. Una compattazione uniforme e una corretta sinterizzazione sono decisive per la durata in esercizio.
Suola del forno
La suola del forno sostiene l’intero carico del bagno e durante la carica è fortemente sollecitata dal punto di vista meccanico. Viene realizzata con la stessa massa da pigiatura della parete, ma compattata con particolare cura. Sotto il rivestimento di lavoro si trova un rivestimento di sicurezza che, in caso di usura del rivestimento principale, funge da ultima barriera contro uno sfondamento.
Becco di colata
Il becco di colata convoglia il metallo fuso nella siviera di colata. È esposto a cicli termici durante lo spillaggio e all’usura meccanica causata dal flusso del metallo. I becchi di colata vengono prefabbricati come pezzi formati in masse speciali e, se usurati, possono essere sostituiti separatamente senza rinnovare l’intero rivestimento del forno.
Coperchio
Il coperchio chiude il forno fusorio nella parte superiore e riduce le perdite di energia per irraggiamento. Viene rivestito con mattoni refrattari o masse colabili ed è sollecitato principalmente dal punto di vista termico. Nei forni a induzione con dispositivo di ribaltamento il coperchio deve essere controllato regolarmente per individuare fessurazioni e sfaldamenti.
Canale di spillaggio
Il canale di spillaggio convoglia il metallo fuso dal forno alla siviera di colata o direttamente all’impianto di formatura. Deve resistere a temperature elevate, shock termici e all’azione erosiva del metallo in movimento. SBS realizza canali di spillaggio con elementi refrattari prefabbricati, che consentono una sostituzione rapida e riducono così al minimo i tempi di fermo.
Installazione di refrattari affidabile per la massima capacità di fusione.
Il forno fusorio è l’impianto centrale di ogni fonderia di metalli ferrosi e non ferrosi. Che si tratti di un forno fusorio a induzione a media frequenza, di un forno fusorio a crogiolo o di un forno ad arco, il rivestimento refrattario determina durata in esercizio, qualità della fusione ed economicità dell’intera fonderia. SBS Refractory Service è specializzata da decenni nell’installazione di refrattari per forni fusori di fonderia e segue clienti in tutta la Germania. I nostri refrattaristi esperti conoscono dalla pratica quotidiana i requisiti specifici della fusione di ghisa grigia, ghisa sferoidale, acciaio da getti e metalli non ferrosi e garantiscono il rispetto delle scadenze.
Le sollecitazioni a cui è sottoposto il rivestimento refrattario nei forni fusori di fonderia sono tra le più intense dell’intera installazione di refrattari. Temperature fino a 1.600 °C, contatto permanente con il metallo liquido e scorie aggressive sollecitano il rivestimento a ogni colata. Nel forno fusorio a induzione agiscono inoltre forze elettromagnetiche che mantengono il bagno in movimento e sottopongono il rivestimento a erosione. SBS si affida a concetti di materiali collaudati a base di masse da pigiatura ad alta allumina, masse di quarzite e mattoni di magnesia, che resistono durevolmente a queste sollecitazioni combinate e raggiungono in modo affidabile il numero di colate richiesto.
Un concetto refrattario ottimizzato sotto il profilo economico non considera solo i costi dei materiali, ma soprattutto i costi operativi complessivi: durata in esercizio per rivestimento, consumo di energia, qualità della fusione e tempi di fermo. SBS analizza le sue condizioni di esercizio nel loro insieme e raccomanda materiali e concetti di rivestimento orientati alla massima economicità. Al termine di ogni rifacimento completo del rivestimento redigiamo una documentazione completa, comprensiva di certificati dei materiali e curva di sinterizzazione. Anche dopo la conclusione del progetto siamo sempre raggiungibili tramite la nostra linea di emergenza, per un aiuto rapido in caso di usura imprevista o rischio di sfondamento del rivestimento.
Problemi tipici: Forno fusorio.
Queste sollecitazioni determinano la scelta dei materiali e la struttura del rivestimento refrattario.
Attacco chimico delle scorie
Le scorie metallurgiche reagiscono in modo aggressivo con il rivestimento refrattario e provocano un’usura chimica accelerata. In particolare le scorie basiche nella produzione di getti in acciaio attaccano fortemente i rivestimenti acidi. La corretta corrispondenza tra chimica delle scorie e materiale di rivestimento è decisiva per la durata in esercizio. SBS seleziona materiali il cui carattere chimico (acido, neutro o basico) è calibrato sul metallo da fondere e sulla gestione delle scorie.
Erosione dovuta al movimento elettromagnetico del bagno
Nel forno fusorio a induzione il campo elettromagnetico genera un intenso movimento del bagno, che sollecita il rivestimento per erosione meccanica. Tassi di usura elevati si registrano soprattutto nella zona della bobina e nella zona di transizione tra bagno di fusione e parete libera del forno. Masse da pigiatura ad alta densità con granulometria e comportamento di sinterizzazione ottimizzati riducono efficacemente questo meccanismo di erosione.
Cicli termici
Nell’esercizio di fonderia il forno fusorio viene caricato, fuso e spillato in modo ciclico. Queste variazioni di temperatura di diverse centinaia di gradi generano nel rivestimento tensioni da shock termico che portano a microfessure e a un progressivo cedimento del materiale. Materiali con elevata resistenza agli shock termici e una sinterizzazione controllata del nuovo rivestimento sono decisivi per una lunga durata in esercizio.
Sollecitazioni meccaniche dovute alla carica
La carica del forno fusorio con pani, rottame e materiale di ritorno sollecita fortemente la suola e le pareti dal punto di vista meccanico. I carichi d’urto dovuti all’introduzione di cariche pesanti possono causare distacchi localizzati e fessure. Uno spessore adeguato del rivestimento di lavoro e materiali ad alta resistenza proteggono il rivestimento da un cedimento prematuro.
Infiltrazione di metallo nel rivestimento
Il metallo liquido può penetrare in fessure e pori del rivestimento refrattario e, solidificando, danneggiarlo meccanicamente. Nel forno a induzione, in caso di infiltrazione avanzata, sussiste il pericolo di uno sfondamento verso la bobina con conseguenze gravi. Misurazioni regolari dello spessore residuo e un rifacimento tempestivo del rivestimento eliminano questo rischio in modo affidabile.
Materiali e rivestimento
Ogni zona del suo forno pone requisiti specifici in termini di resistenza alla temperatura, resistenza chimica e resistenza meccanica. Scegliamo la combinazione di materiali ottimale.
Clicchi su un materiale per i dettagli
Massa da pigiatura ad alta allumina
Massa da pigiaturaParete e suola del forno fusorio a induzione
Mattoni refrattari (chamotte)
Mattoni refrattariMuratura del mantello del forno e zona del coperchio
Lavori tipici: Forno fusorio.
I nostri servizi per questa tipologia di forno, dal rifacimento completo del rivestimento alla manutenzione corrente.
Dal sopralluogo al collaudo.
Il nostro processo strutturato garantisce qualità, rispetto dei tempi e sicurezza in ogni progetto.
Valutazione dello stato e sopralluogo
Ispezione visiva e misurazione dello spessore residuo del rivestimento refrattario.
Progettazione
Elaborazione di un piano di rivestimento con scelta dei materiali e pianificazione delle scadenze coordinate con la pausa produttiva.
Esecuzione
Demolizione del rivestimento esistente, posa del nuovo rivestimento refrattario e riscaldo controllato.
Sicurezza
Rispetto di tutte le norme di sicurezza per i lavori in zone calde, protezione dagli spruzzi di metallo.
Valutazione dello stato e sopralluogo
I nostri specialisti di refrattari eseguono un’analisi completa dello stato del rivestimento del forno fusorio. Questa comprende l’ispezione visiva per individuare fessure, sfaldamenti e zone di infiltrazione, la misurazione dello spessore residuo mediante ultrasuoni e la valutazione del profilo di usura sull’intera sezione del forno. Nei forni a induzione viene inoltre analizzato il sistema di rilevamento dei guasti verso terra, per individuare infiltrazioni nascoste. Sulla base di questi dati redigiamo un rapporto dettagliato con raccomandazione d’intervento: riparazione parziale o rifacimento completo del rivestimento.
Progettazione
In fase di pianificazione definiamo il concetto di materiali, calibrato sul metallo da fondere, sulla chimica delle scorie e sulla durata in esercizio desiderata. Coordiniamo strettamente il periodo di fermo con la pianificazione della sua fonderia ed elaboriamo un cronoprogramma dettagliato comprensivo di pianificazione del personale e logistica dei materiali. Il coordinamento con il suo team di produzione garantisce che sia disponibile una scorta di metallo fuso sufficiente per il periodo di fermo. Tutti i materiali vengono specificati in anticipo e ne viene verificata la disponibilità.
Esecuzione
L’esecuzione inizia con il raffreddamento controllato del forno e la demolizione meccanica della vecchia massa da pigiatura o muratura. Dopo un’accurata pulizia e l’ispezione della bobina di induzione o del mantello del forno per individuare eventuali danni, segue la ricostruzione: messa in opera della massa da pigiatura della suola, pigiatura a strati del rivestimento della parete attorno a una sagoma in acciaio e posa dei pezzi formati del becco di colata. Infine la sagoma in acciaio viene fusa e il rivestimento viene sinterizzato secondo una curva di sinterizzazione definita, un passaggio critico che influisce in modo determinante sulla durata in esercizio.
Sicurezza
Tutti i lavori vengono eseguiti nel rigoroso rispetto delle norme di sicurezza. Prima dell’inizio dei lavori redigiamo una valutazione dei rischi e istruiamo tutti i collaboratori sulle regole di sicurezza specifiche del sito. Durante la demolizione del rivestimento esistente si presta particolare attenzione alla protezione dalle polveri e alla protezione dalla caduta di materiali. Per i lavori sul forno a induzione i circuiti della bobina vengono sezionati e messi in sicurezza contro la riaccensione. Dispositivi di protezione individuale e indumenti di protezione dal calore sono scontati.
Dal nostro portafoglio progetti.
Oltre 500 progetti di installazione di refrattari realizzati con successo nell’area DACH e nei Paesi del Benelux.
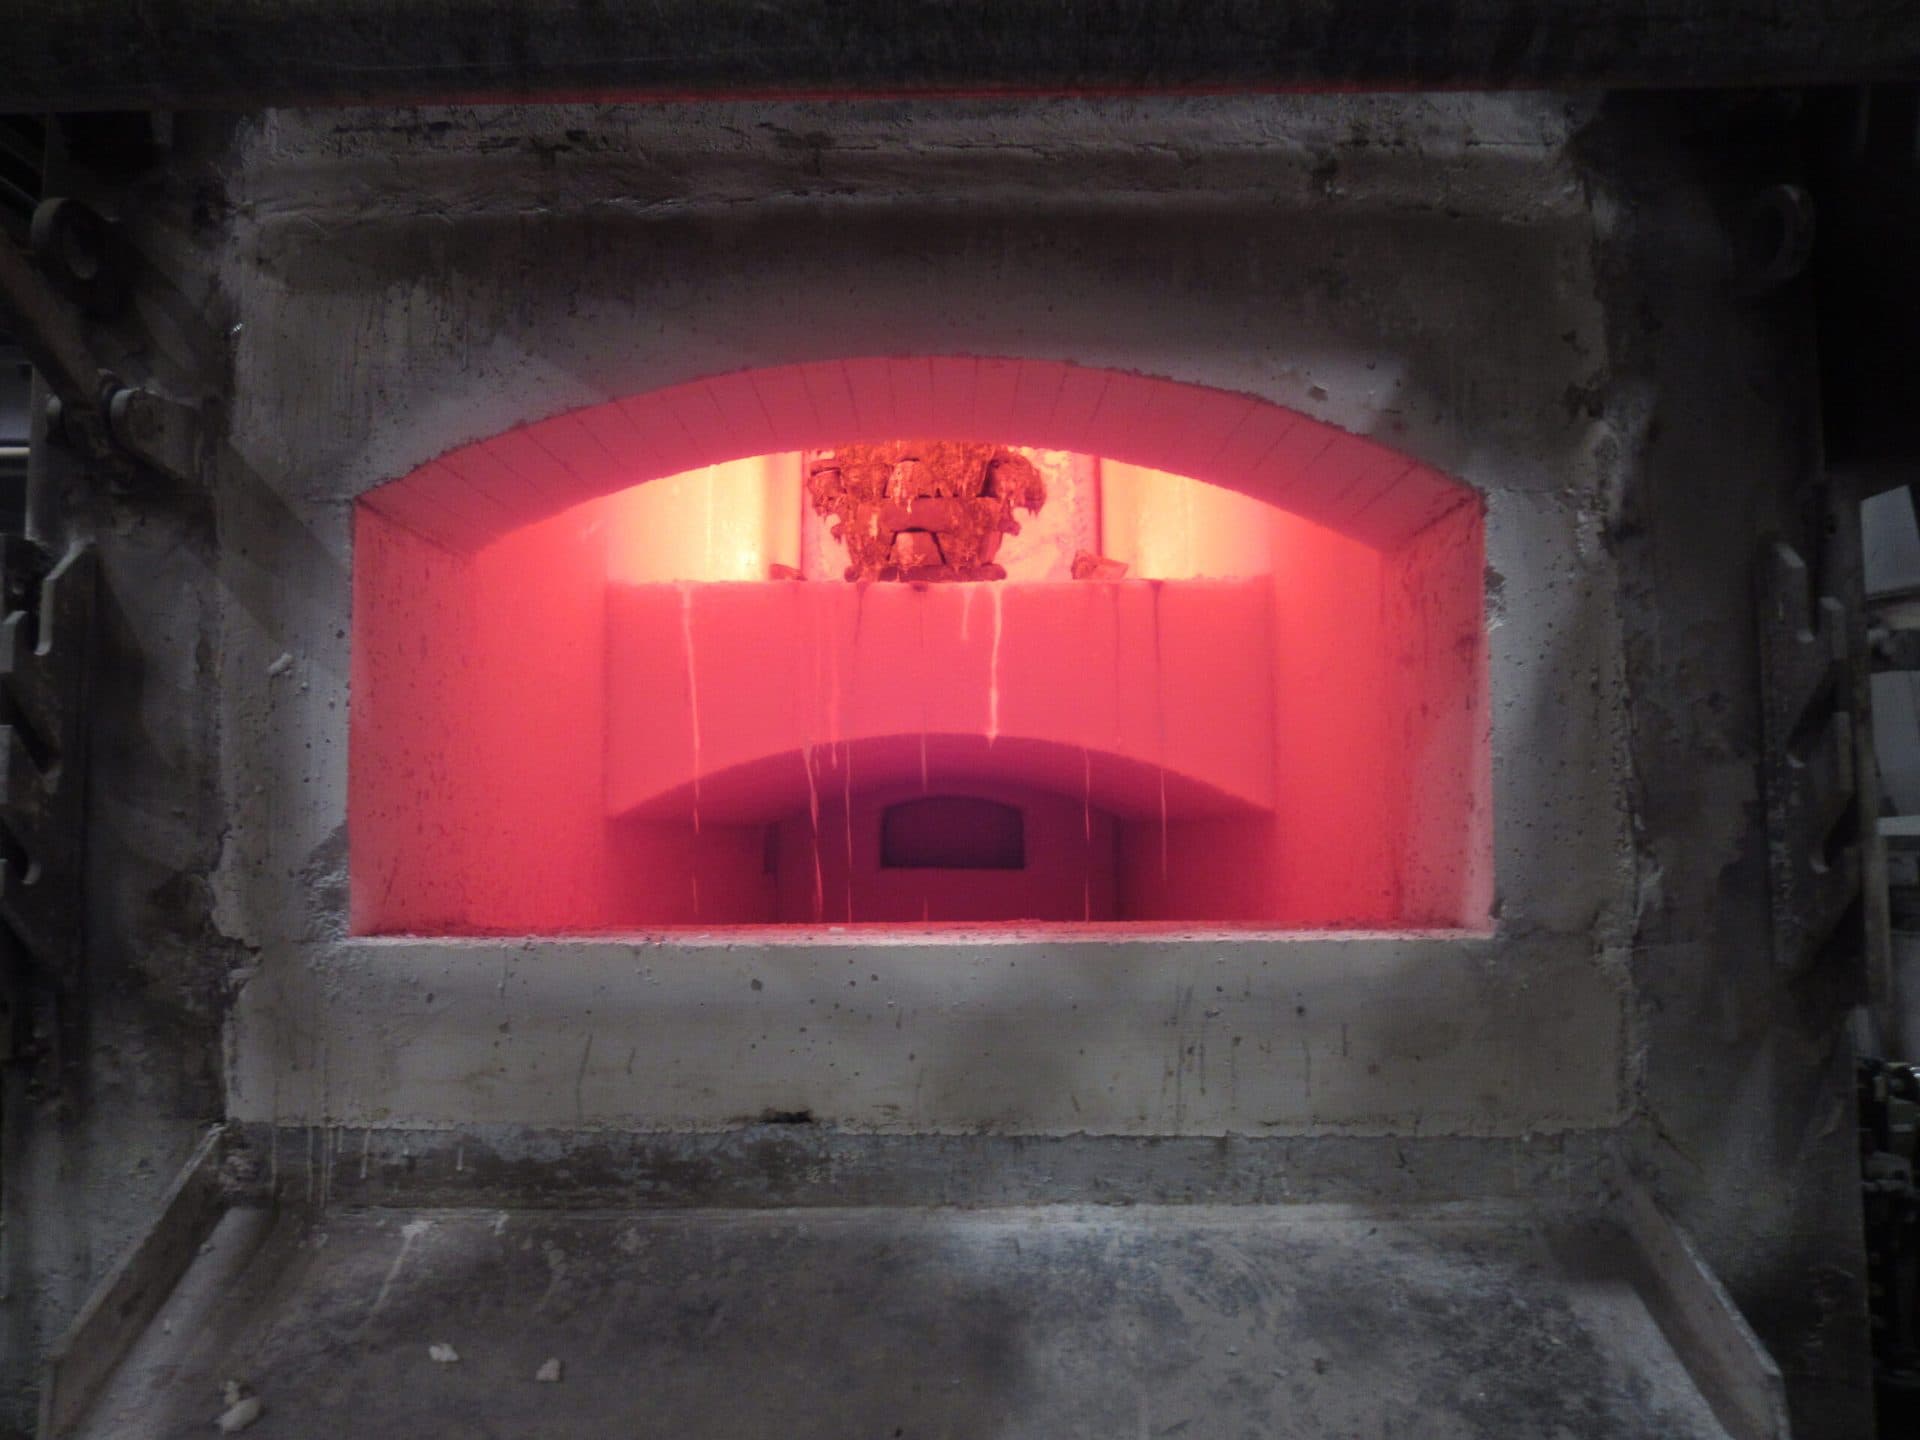
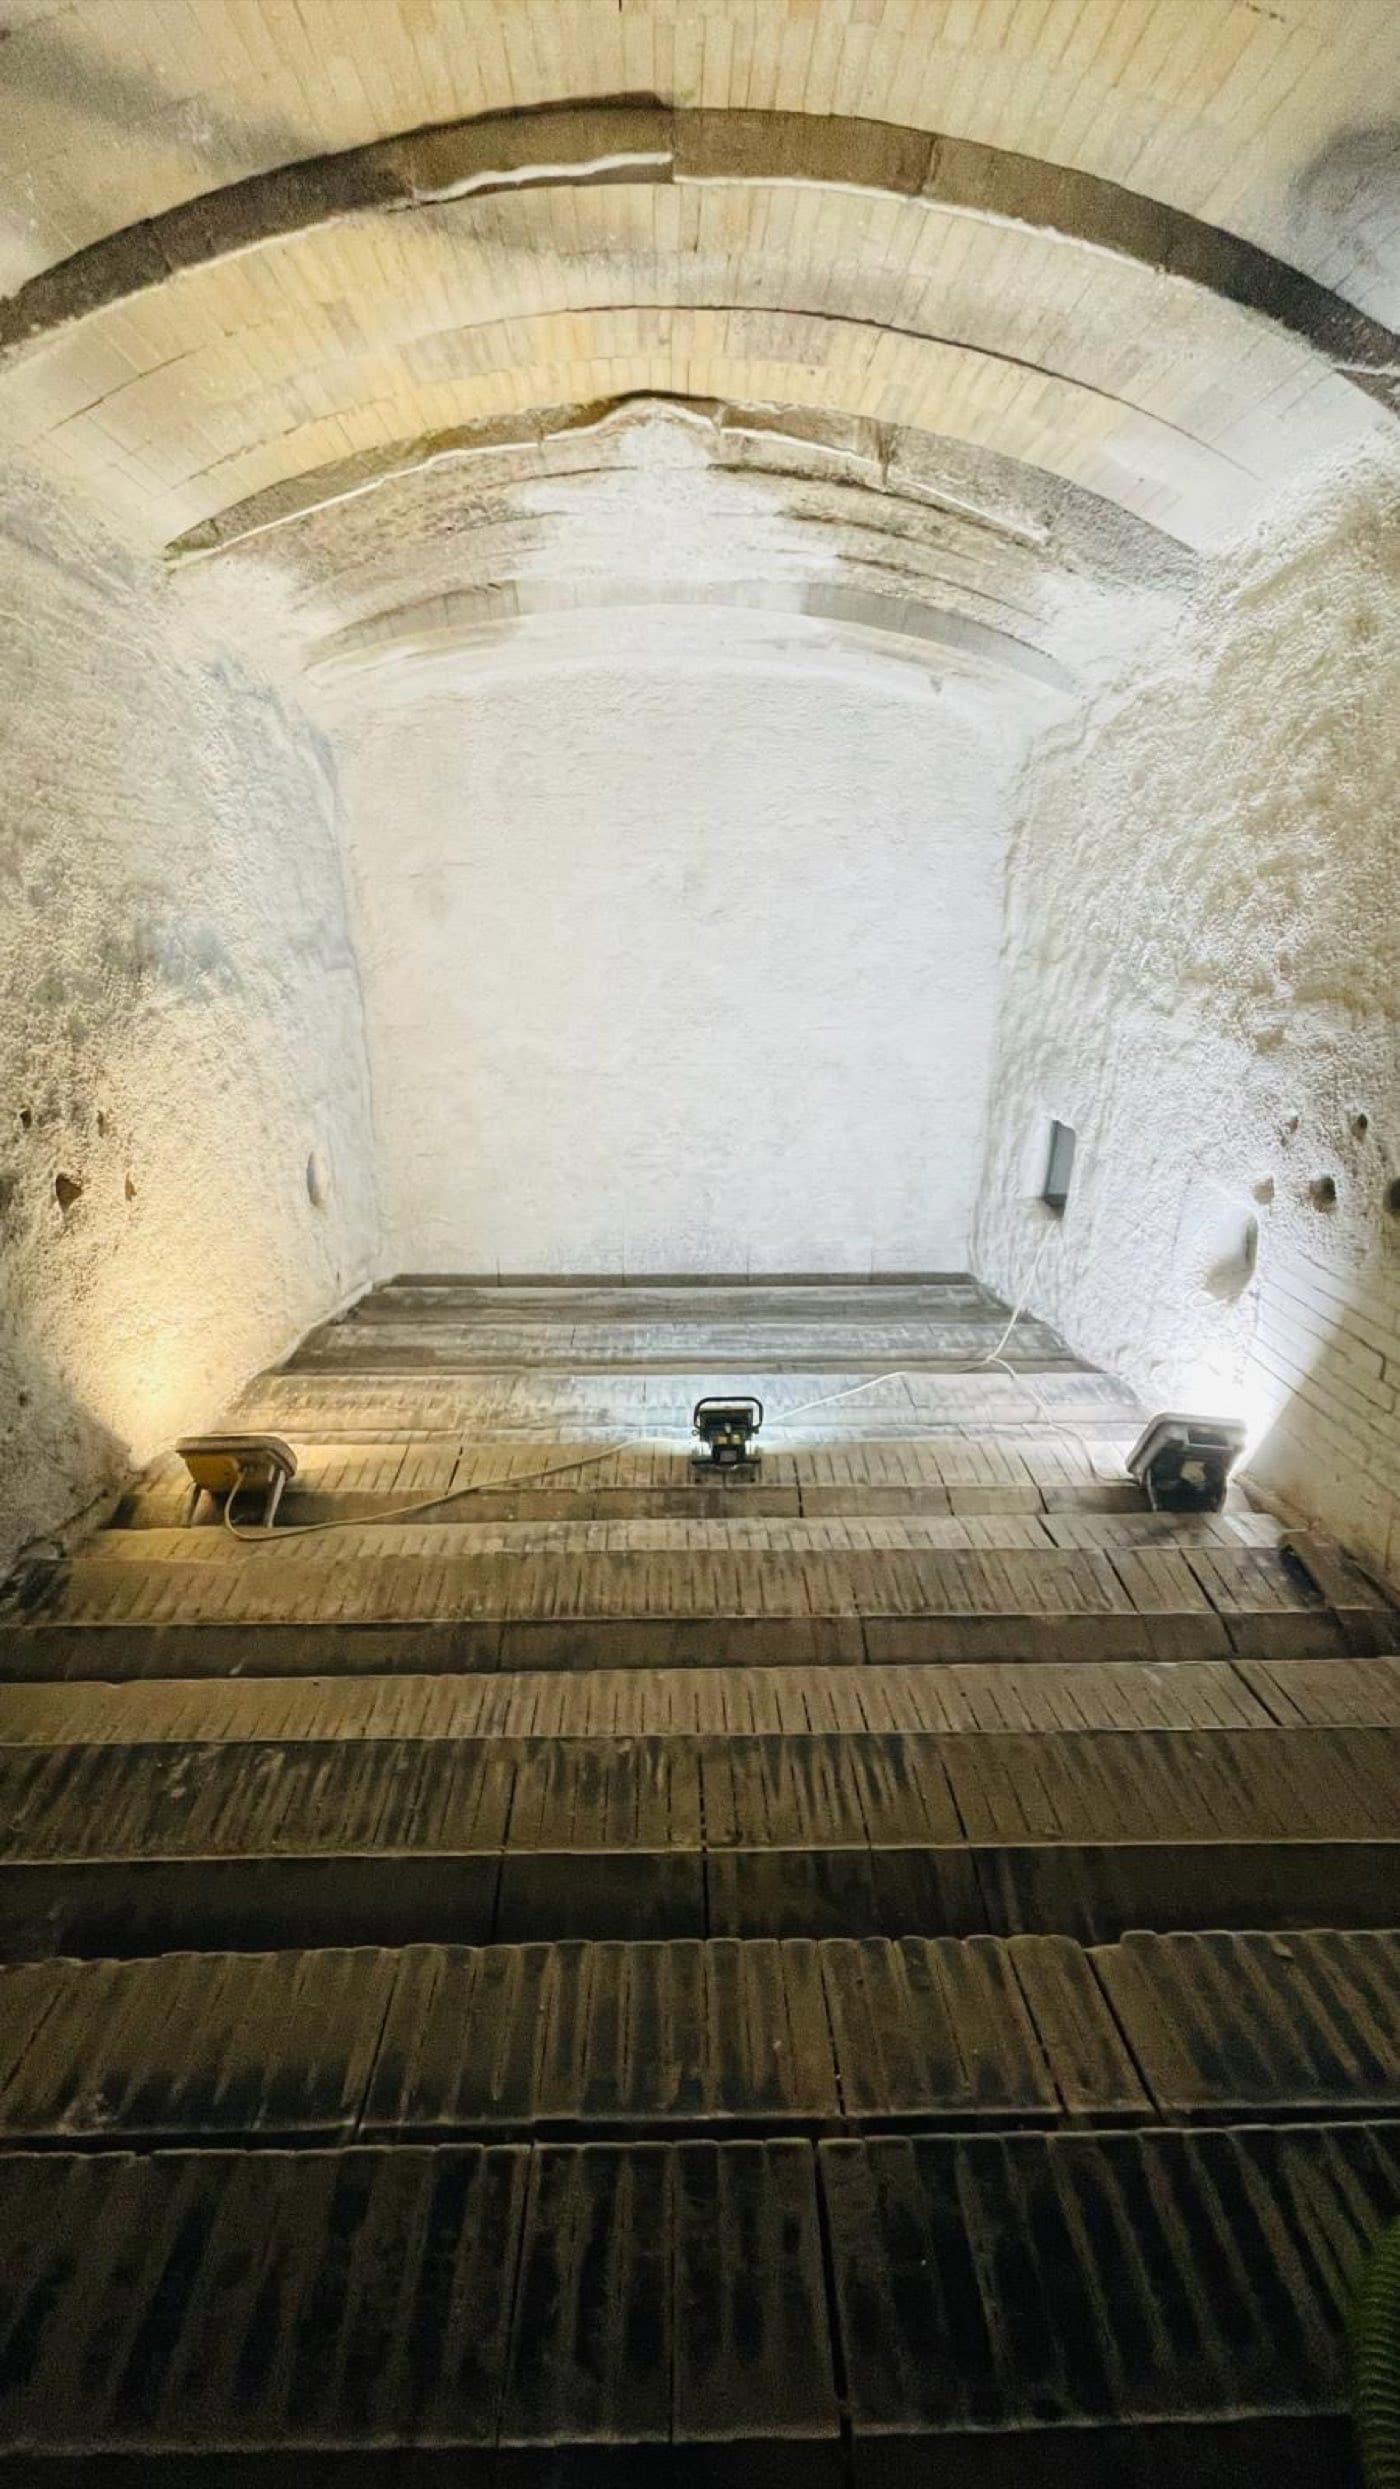
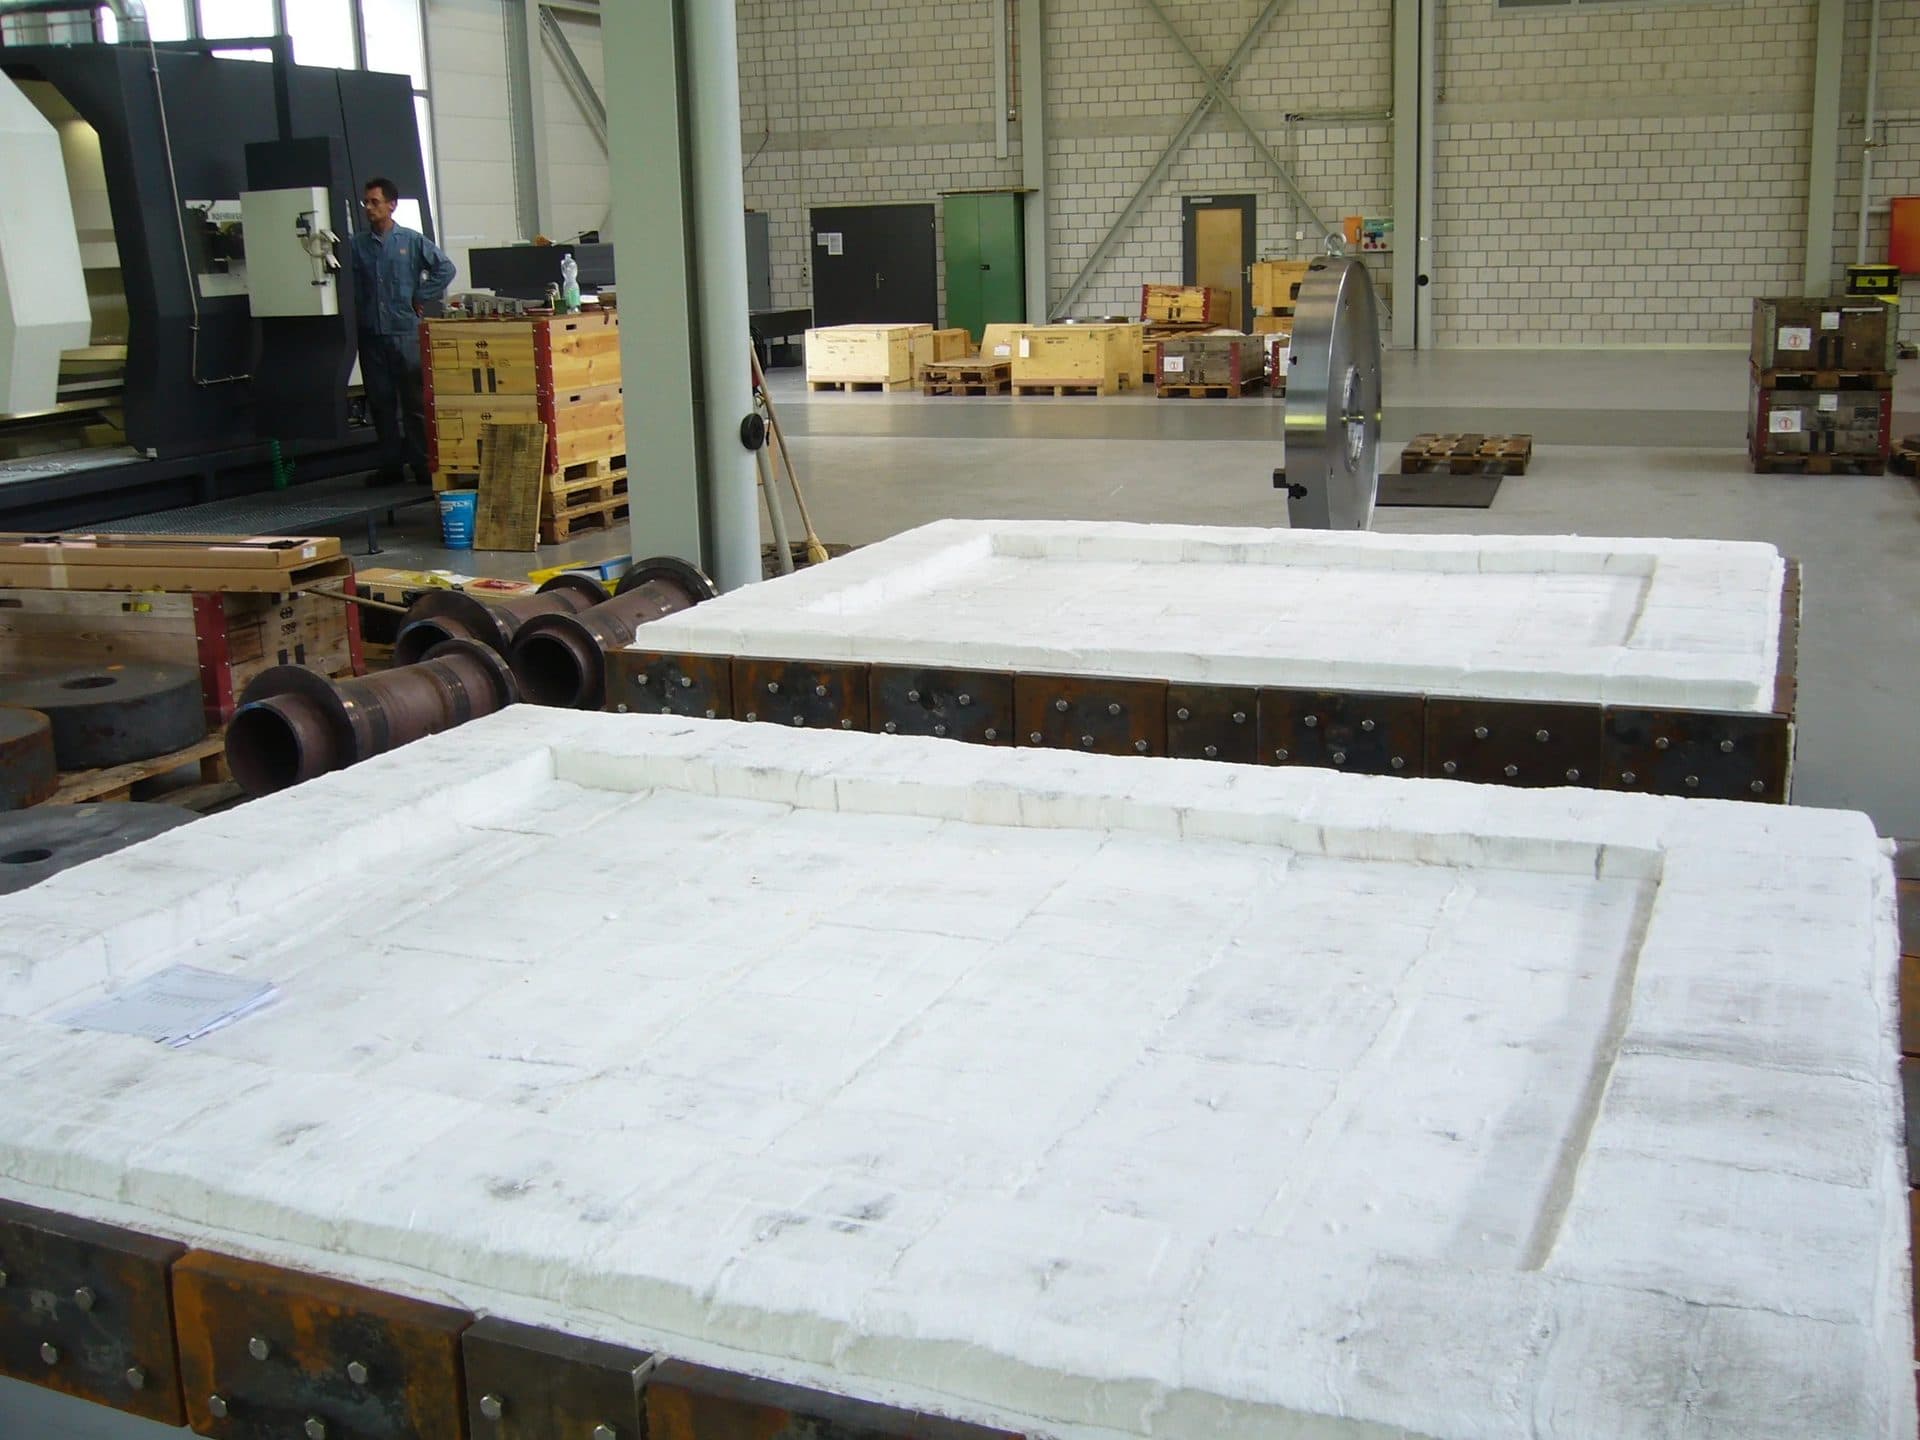
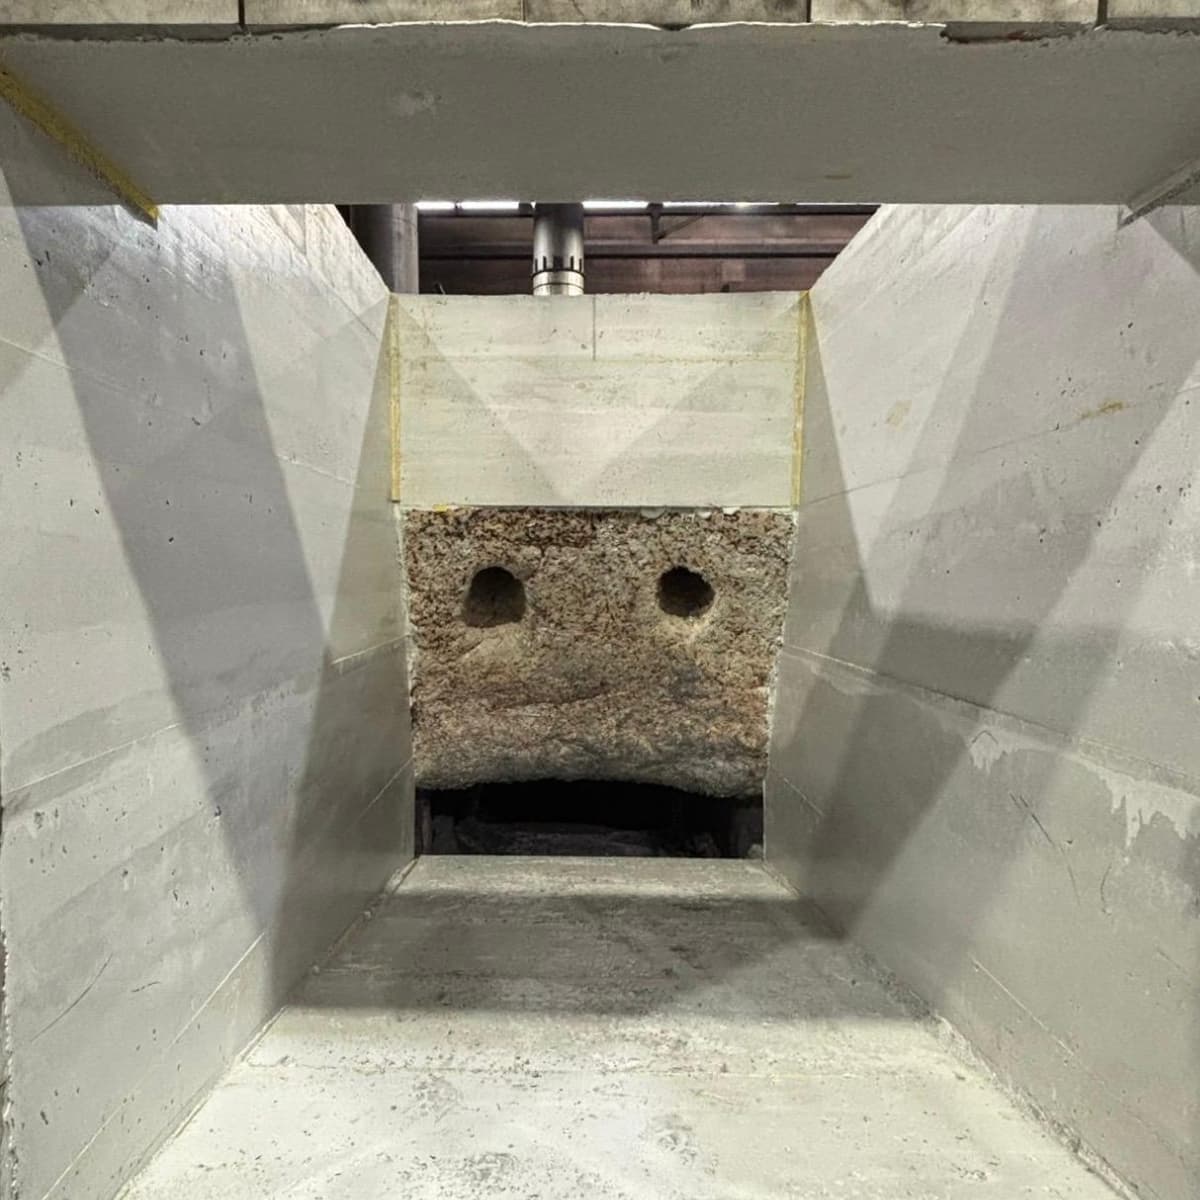
Forno fusorio
Domande frequenti
Tutto ciò che conta su: Forno fusorio
Potrebbe interessarle anche.
Ha un progetto in programma?
Rifacimento del rivestimento, riparazione o emergenza: prima consulenza gratuita e risposta rapida.