
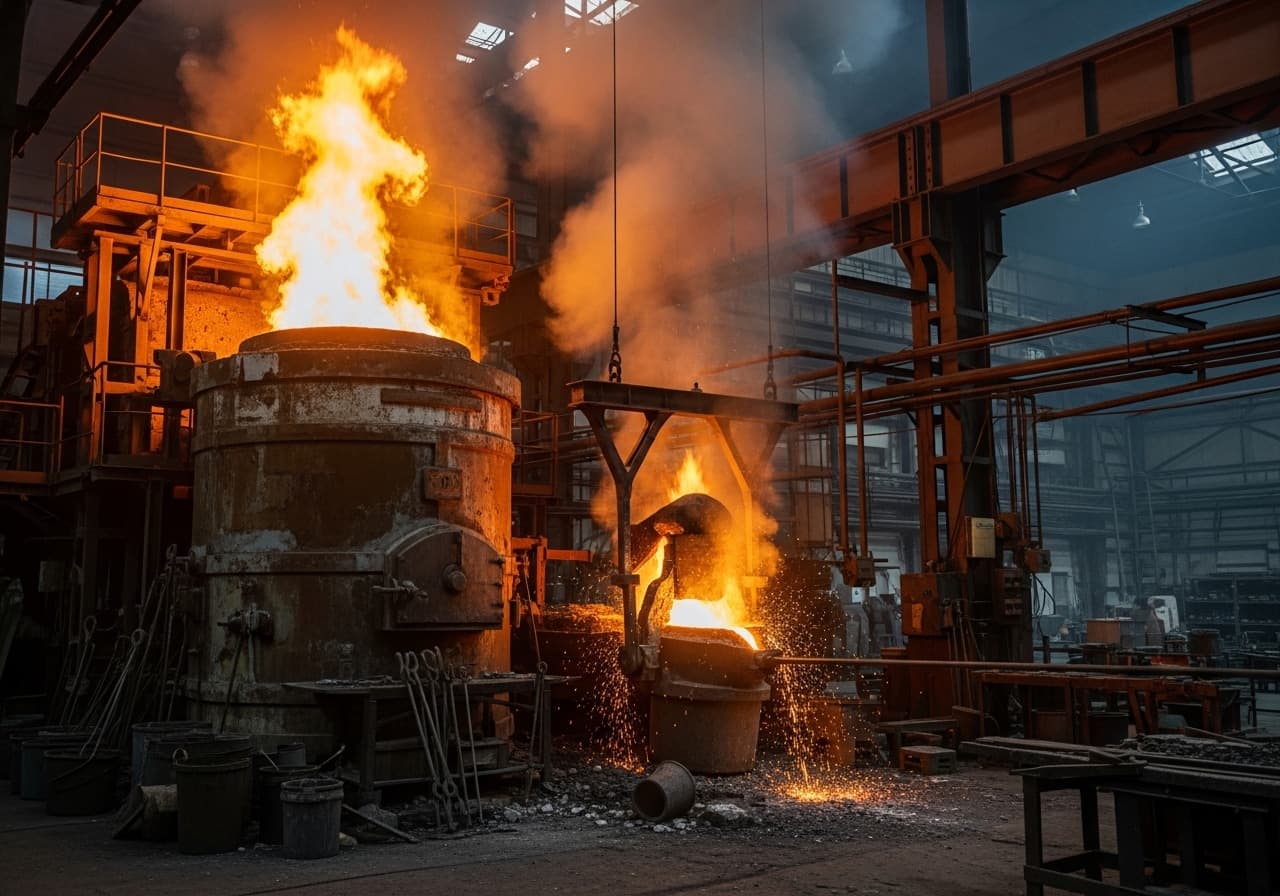
Koepeloven
Vuurvaste bekleding en onderhoud van koepelovens voor de continue productie van gietijzer.
Ovenprofiel in één oogopslag.
Schacht
De schacht is het cilindrische hoofdlichaam van de koepeloven en neemt de möller op. Het metselwerk moet bestand zijn tegen de mechanische belasting door de dalende möllerkolom, de thermische belasting in de voorwarm- en smeltzone en de chemische aantasting door de opstijgende gassen. Afhankelijk van de bedrijfswijze wordt de schacht gemetseld met zure (kwartsiet), basische (magnesia) of neutrale (hoog-aluminiumoxide) stenen.
Haard
De haard bevindt zich in het onderste deel van de koepeloven en dient als verzamelbekken voor de ijzersmelt en de slak. Zij is permanent gevuld met vloeibaar metaal en is daardoor onderhevig aan een extreme thermische en chemische belasting. Het haardmetselwerk wordt opgebouwd uit hoogvuurvaste stenen die een maximale bestendigheid tegen ijzersmelt en slak bieden.
Blaasvormniveau
Het blaasvormniveau omvat de windvormen (blaasvormen) waardoor de hete wind in de oven wordt geblazen. De blaasvormstenen worden blootgesteld aan extreme slijtage door de combinatie van een hoge temperatuur, een oxiderende atmosfeer en slakcontact. SBS gebruikt speciale blaasvormstenen met een verhoogd SiC- of Al₂O₃-gehalte, die bestand zijn tegen deze meervoudige aantasting.
Voorhaard
De voorhaard is een afzonderlijk verwarmd vat vóór de koepeloven, waarin de ijzersmelt wordt verzameld, op temperatuur gebracht en zo nodig metallurgisch behandeld. De bekleding van de voorhaard staat permanent in contact met vloeibaar ijzer en moet bestand zijn tegen slakaantasting en erosie. SBS bekleedt voorhaarden met hoog-aluminiumoxide stenen of gietmassa's, afgestemd op de bedrijfstemperatuur en de slakchemie.
Afsteekgoot
De afsteekgoot leidt het vloeibare gietijzer van de ovenhaard of de voorhaard naar de transportpannen. Zij wordt blootgesteld aan hoge temperaturen en aan de erosieve werking van de stromende ijzersmelt. SBS vervaardigt afsteekgoten uit voorgefabriceerde vuurvaste elementen van hoog-aluminiumoxide beton, die bij slijtage snel kunnen worden vervangen en een veilige, gecontroleerde metaalgeleiding waarborgen.
Vuurvaste oplossingen voor continu schachtbedrijf.
De koepeloven is een van de meest traditierijke en tegelijk efficiëntste aggregaten in de ijzergieterij. Volgens het continue schachtprincipe worden cokes, ijzerinzet en toeslagstoffen van bovenaf opgegeven — vloeibaar gietijzer wordt onderaan bij het afsteekgat gewonnen. SBS Refractory Service is gespecialiseerd in de vuurvaste bouw voor koepelovens van alle uitvoeringen: van de conventionele hetewind-koepeloven tot de moderne langecampagne-koepeloven met watergekoelde schacht. Onze teams van ervaren vuurvastbouwers beheersen de specifieke eisen van de koepelovenbekleding en garanderen een tijdige uitvoering met een maximale standtijd.
De belasting van de vuurvaste bekleding in de koepeloven is door het directe contact met gloeiende cokes, vloeibaar ijzer en agressieve slakken extreem hoog. In de smeltzone lopen de temperaturen op tot boven 1.500 °C, terwijl in de voorwarmzone sterke temperatuurwisselingen optreden. Het blaasvormniveau is bijzonder kritiek — hier komen hete wind van meer dan 600 °C en agressieve slakken samen en ontstaat de hoogste plaatselijke slijtage. SBS zet afhankelijk van de bedrijfsvoering zure, basische of neutrale bekledingsconcepten in, die exact zijn afgestemd op de metallurgische eisen en de gewenste gietkwaliteit.
Economisch bezien bepaalt de vuurvaste bekleding in belangrijke mate de duur van de ovencampagne en daarmee de productiviteit van de koepeloven. Een hoogwaardige bekleding maakt langere ovencampagnes tussen de stilstanden mogelijk en verlaagt de bekledingsinspanning per ton gietijzer. SBS houdt bij de planning niet alleen rekening met de zuivere materiaalprestatie, maar ook met de totale bedrijfskosten inclusief energieverbruik en slakproductie. Na afronding van elke bekleding documenteren wij alle ingezette materialen en procedures en staan wij via onze nood-hotline altijd klaar voor vragen over het ovenbedrijf.
Typische problemen bij de Koepeloven.
Deze belastingen bepalen de materiaalkeuze en de constructie van de vuurvaste bekleding.
Extreme slijtage in de smeltzone
In de smeltzone van de koepeloven heersen temperaturen van meer dan 1.500 °C bij gelijktijdig contact met vloeibaar ijzer, agressieve slak en gloeiende cokes. Deze drievoudige belasting — thermisch, chemisch en mechanisch — leidt tot de hoogste slijtagesnelheden in de gehele ovenschacht. SBS zet in deze zone hoogvuurvaste materialen met een maximale slakbestendigheid in, die ook onder extreme omstandigheden een economische campagneduur mogelijk maken.
Slijtage van de blaasvormen door hete wind
Het blaasvormniveau is de thermisch en chemisch zwaarst belaste zone van de koepeloven. Hete wind met temperaturen boven 600 °C treft hier de bekleding, terwijl agressieve slakken de blaasvormstenen omspoelen. De combinatie van oxidatie, slakcorrosie en mechanische erosie door de cokes leidt tot snelle slijtage. Speciale blaasvormstenen uit materialen met een hoog aluminiumoxide- of SiC-gehalte bieden daartegen een maximale bestendigheid.
Slakaantasting bij basisch bedrijf
Bij basisch koepelovenbedrijf ontstaan kalkrijke slakken die conventionele zure bekledingen binnen enkele smeltdagen kunnen vernielen. De sterk basische slak reageert bijzonder agressief met SiO₂-houdende materialen en leidt tot snelle erosie. SBS gebruikt voor basische koepelovens magnesia- of dolomietstenen met een aangepaste mortel, die bestand zijn tegen deze chemische aantasting.
Aanzet- en brugvorming
Tijdens de ovencampagne kunnen zich slakaanzettingen en materiaalbruggen in de schacht vormen die de doorgang van de möller belemmeren en tot bedrijfsstoringen leiden. Deze aanzettingen bestaan uit gesinterde mengsels van slak en vuurvast materiaal en kunnen alleen mechanisch worden verwijderd. Een optimale oppervlaktekwaliteit van de bekleding en de juiste slakbasiciteit verminderen de neiging tot aanzetvorming aanzienlijk.
Korte onderhoudsvensters tussen de ovencampagnes
Tussen de ovencampagnes zijn vaak slechts enkele dagen beschikbaar voor inspectie en reparatie van de bekleding. In dit krappe tijdvenster moeten versleten zones worden geïdentificeerd, uitgebroken en opnieuw bekleed. SBS plant deze tussenstilstanden nauwkeurig en werkt met ingespeelde teams die ook onder tijdsdruk een kwalitatief hoogwaardige reparatie waarborgen.
Materialen & bekleding
Elke zone van uw oven stelt eigen eisen aan temperatuurbestendigheid, chemische weerstand en mechanische belastbaarheid. Wij kiezen de optimale materiaalcombinatie.
Klik op een materiaal voor details
Vuurvaste stenen (zuur)
Vuurvaste stenenMetselwerk van de schacht bij zuur bedrijf
Vuurvaste spuitmassa
SpuitmassaReparatie van plaatselijk versleten zones tussen de ovencampagnes
Typische werkzaamheden aan de Koepeloven.
Onze diensten voor dit oventype — van complete herbekleding tot doorlopend onderhoud.
Van inspectie ter plaatse tot oplevering.
Ons gestructureerde proces garandeert kwaliteit, tijdige uitvoering en veiligheid bij elk project.
Bevinding & inspectie ter plaatse
Controle van de bekledingsdikte in de schacht en op het blaasvormniveau na de ovencampagne.
Planning
Vaststelling van de reparatieomvang en coördinatie met de gieterijplanning.
Uitvoering
Uitbreken van de versleten zones, nieuw metselwerk met vuurvaste stenen en massa's.
Veiligheid
Stofbescherming bij de sloop, beveiliging tegen vallende materialen in de schacht.
Bevinding & inspectie ter plaatse
Na elke ovencampagne voeren onze specialisten een systematische toestandsbeoordeling van de koepeloven uit. De afgekoelde oven wordt betreden en de resterende metselwerkdikte wordt in alle kritieke zones — smeltzone, blaasvormniveau, haard en voorhaard — gemeten. Bijzondere aandacht gaat uit naar slakaanzettingen, erosiegeulen en plaatselijke doorbraakpunten. Wij documenteren de slijtagetoestand fotografisch en stellen een slijtageprofiel op dat als basis dient voor de reparatieplanning.
Planning
Op basis van de bevindingen leggen wij de reparatieomvang vast — van plaatselijke lapreparaties op het blaasvormniveau tot een complete herbekleding van de schacht. De materiaalkeuze richt zich naar de bedrijfswijze (zuur of basisch), de gewenste campagneduur en het budget. Wij coördineren de stilstandperiode met uw gieterijplanning en zorgen ervoor dat alle materialen en het personeel tijdig beschikbaar zijn. Bij ovens met een lange campagne plannen wij ook tussentijdse reparaties in de pauzes tussen de campagnes.
Uitvoering
De uitvoering begint met het uitbreken van het versleten metselwerk — bij deelreparaties plaatselijk begrensd, bij een complete herbekleding over de gehele schachtdoorsnede. Na het uitbreken wordt de stalen mantel geïnspecteerd op vervormingen en corrosieschade. Het nieuwe metselwerk wordt steen voor steen van onder naar boven opgebouwd: haard, blaasvormniveau, smeltzone en voorwarmzone. Elke steenlaag wordt met vuurvaste mortel gemetseld en op maatvastheid gecontroleerd. Tot slot worden de blaasvormen ingebouwd en wordt de bekleding gecontroleerd gedroogd.
Veiligheid
Werkzaamheden in de schacht van een koepeloven vereisen bijzondere veiligheidsmaatregelen. Vóór het betreden wordt de oven gecontroleerd op temperatuur, gasvrijheid en de stabiliteit van de resterende bekleding. De voorschriften voor werkzaamheden in besloten ruimten gelden, met vrijgaveprocedures en permanente luchtbewaking. Bij het uitbreken beschermen stofmaskers en gehoorbescherming de medewerkers. Tegen vallende materialen uit het bovenste deel van de schacht worden vangnetten en beschermsteigers geïnstalleerd.
Uit ons projectportfolio.
Meer dan 500 succesvol uitgevoerde projecten in de vuurvaste bouw in de DACH-regio en de Benelux.
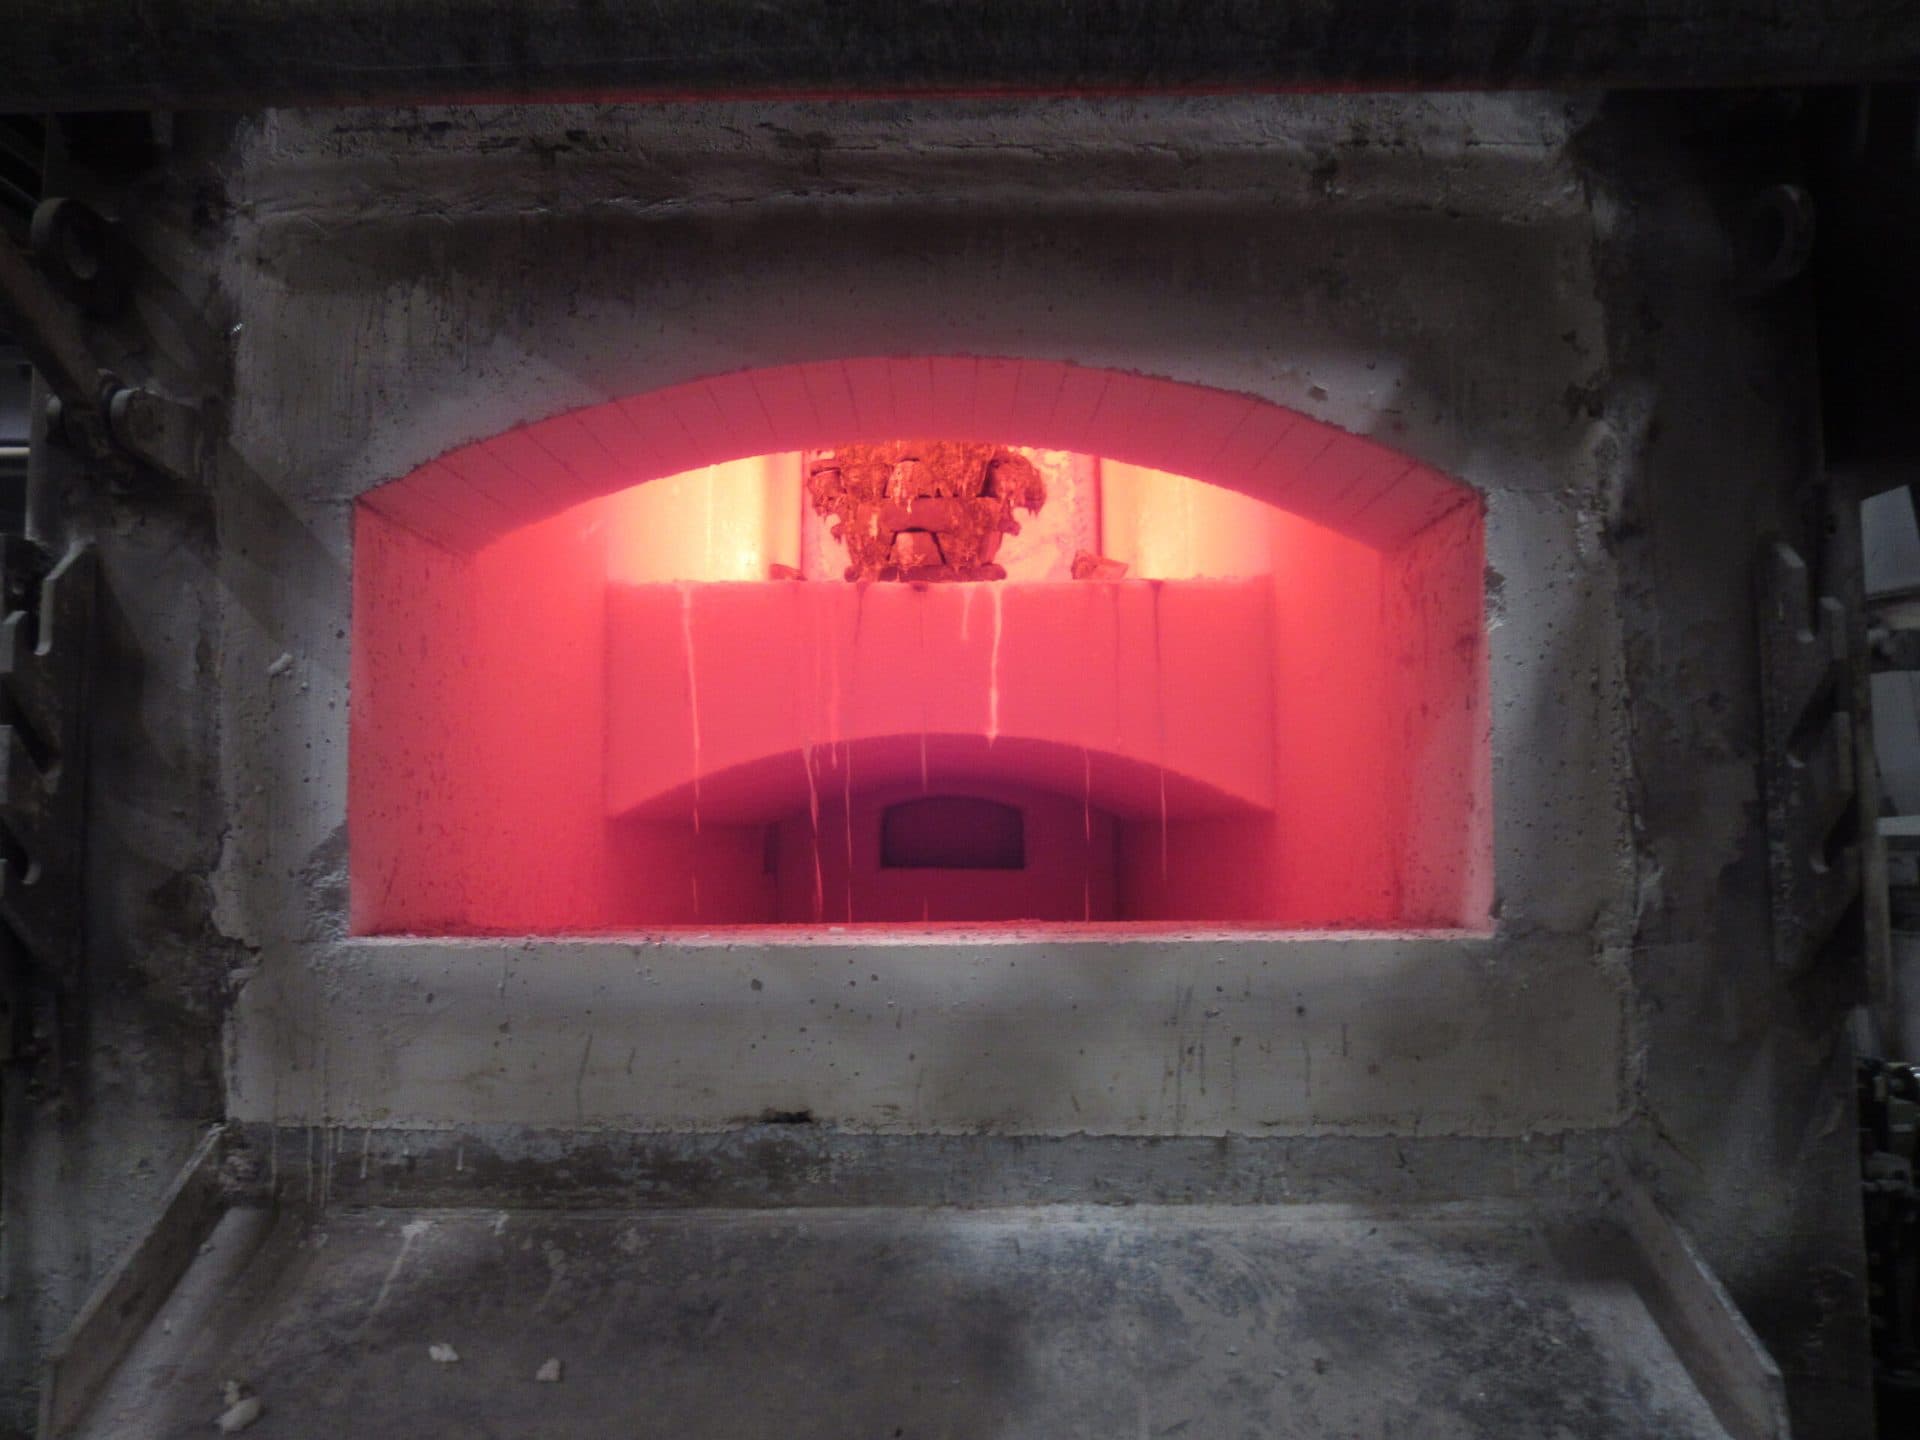
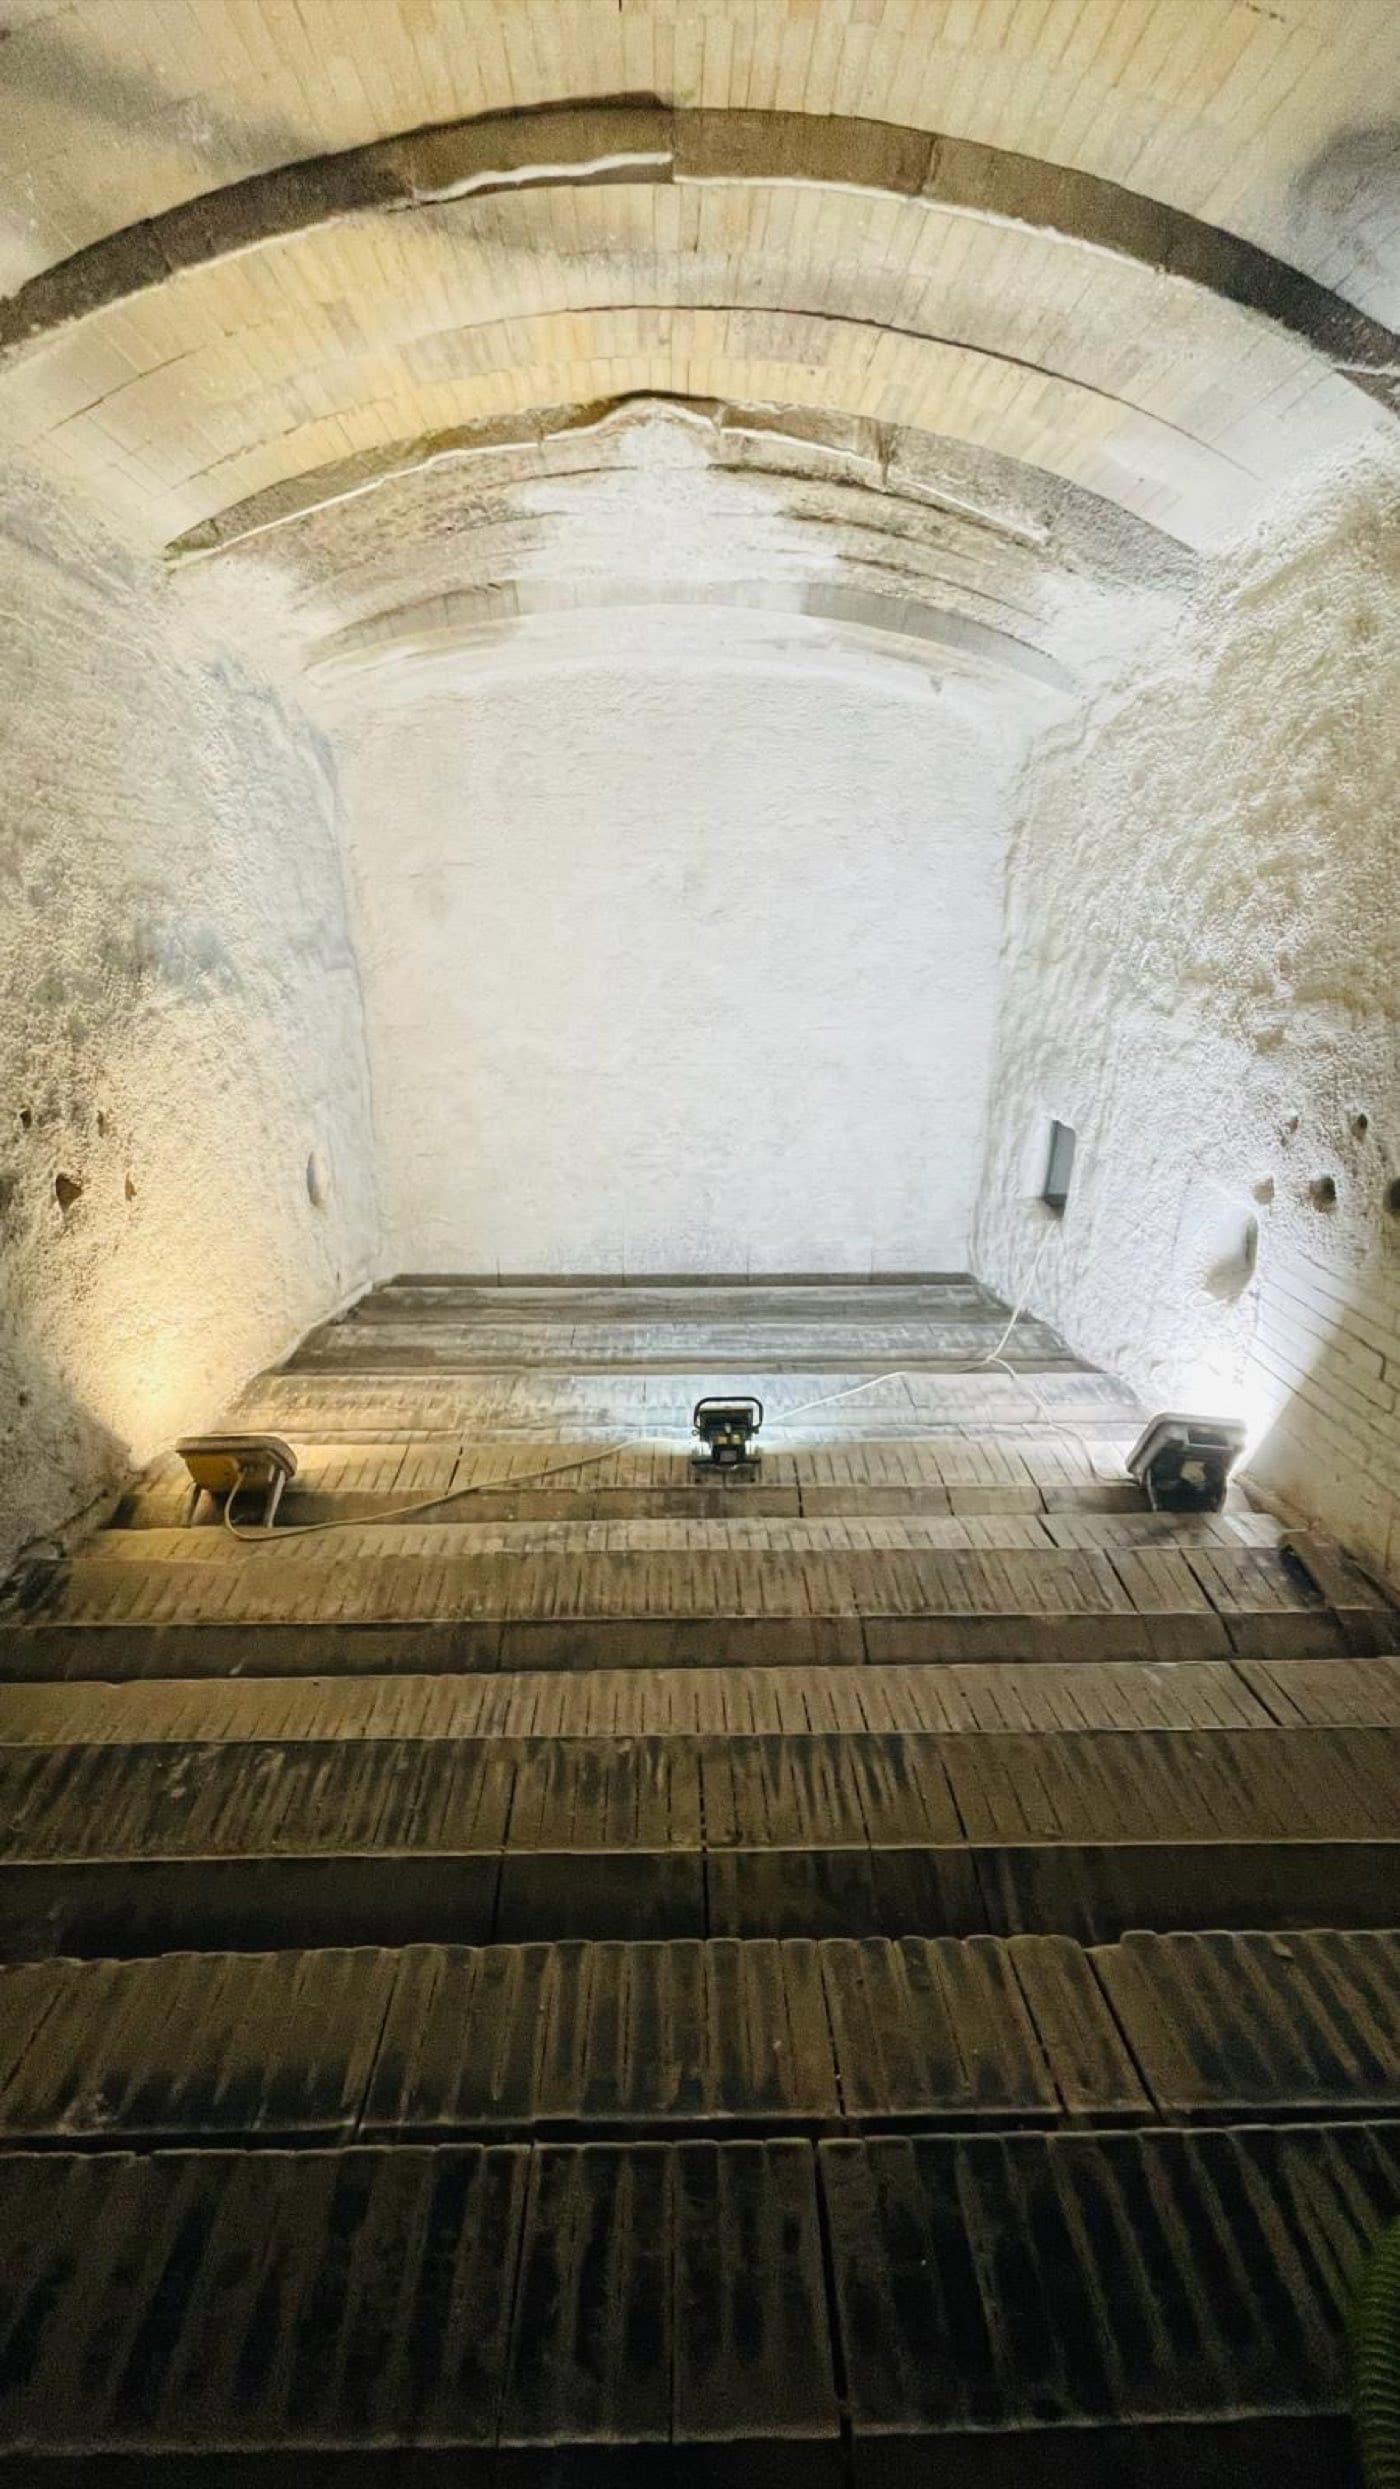
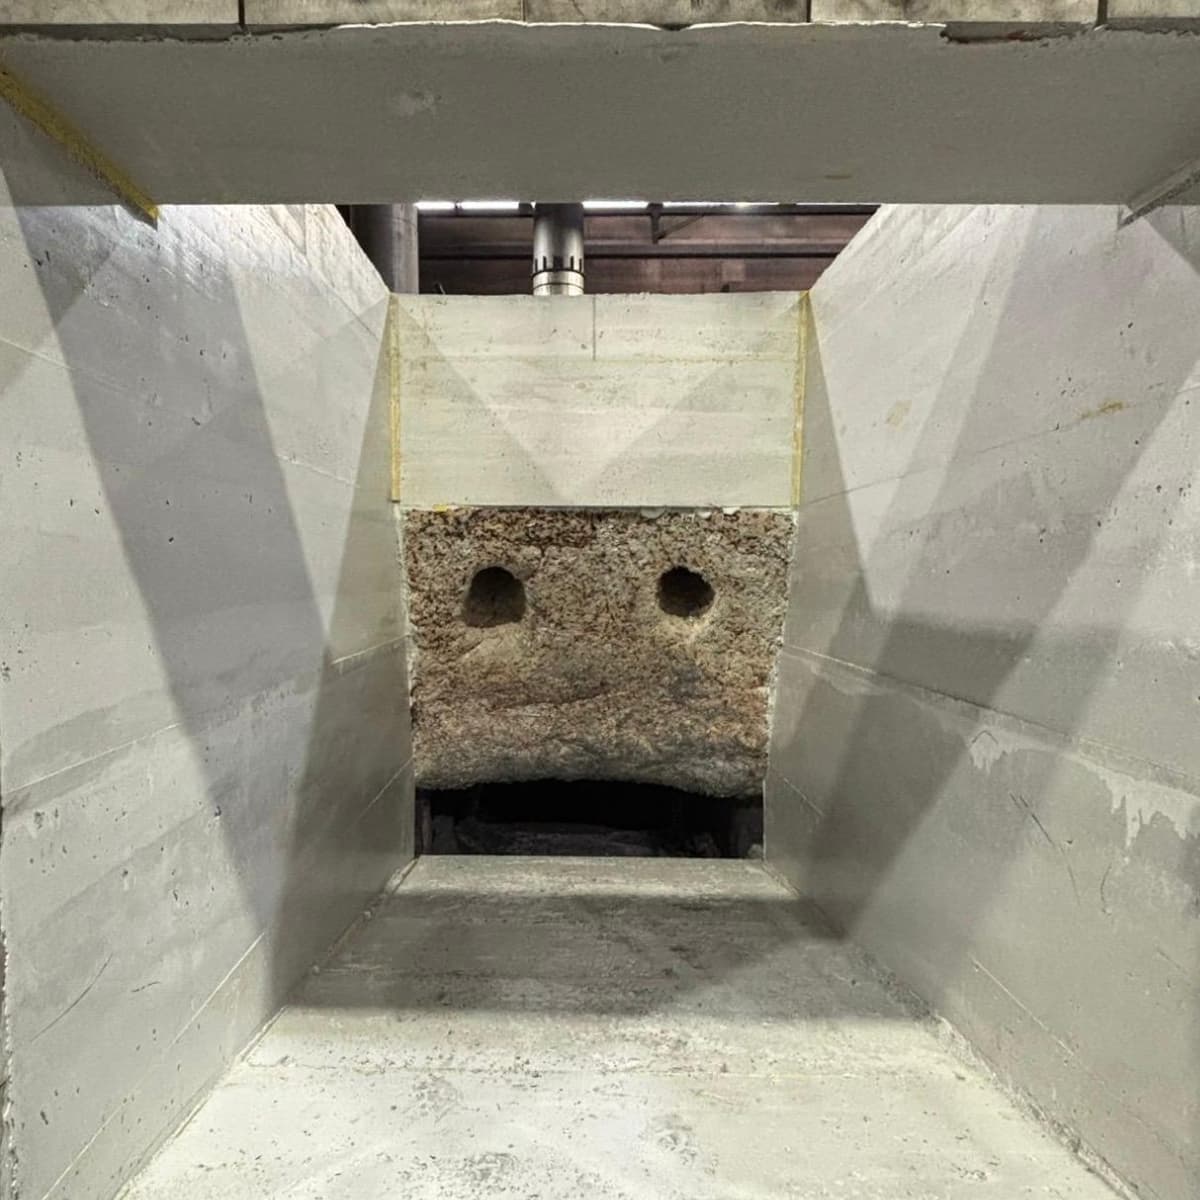
Koepeloven
Veelgestelde vragen
Alles wat u moet weten over de Koepeloven
Dit is misschien ook interessant voor u.
Project gepland?
Of het nu gaat om een complete herbemetseling, reparatie of noodgeval — kosteloos eerste advies en snelle terugkoppeling.