
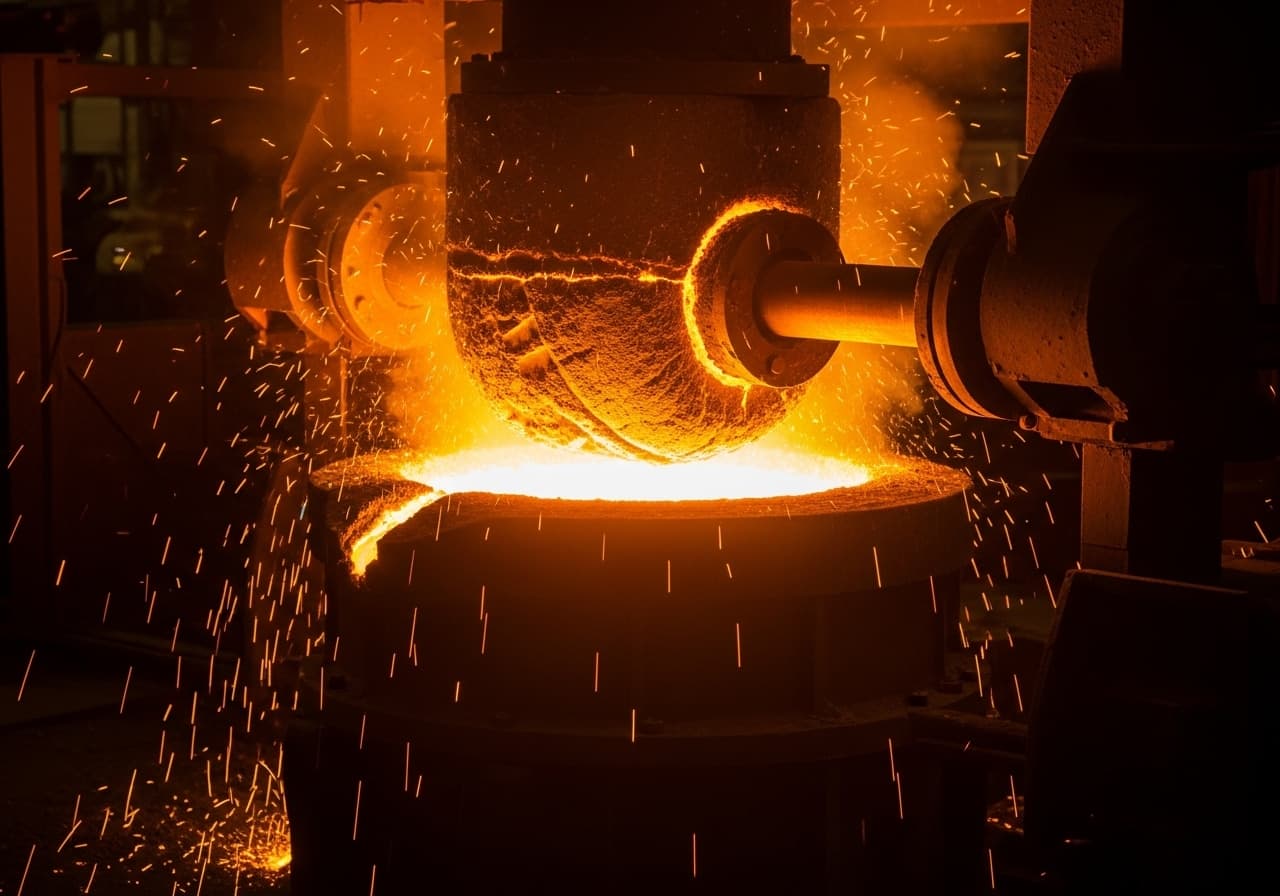
Tavicí pec
Žáruvzdorné vyzdívky a opravy tavicích pecí ve slévárnách pro tavení železných i neželezných kovů.
Přehled profilu pece.
Stěna pece
Stěna pece je v indukční tavicí peci nejvíce namáhanou konstrukční částí. V oblasti cívky je v přímém kontaktu s taveninou a je erozivně namáhána elektromagnetickým pohybem lázně. Tloušťka stěny činí podle velikosti pece 80–200 mm a vytváří se jako monolitická dusací hmota. Rovnoměrné zhutnění a správné slinutí jsou pro životnost rozhodující.
Dno pece
Dno pece nese celou hmotnost taveniny a je při zavážení silně mechanicky namáháno. Buduje se ze stejné dusací hmoty jako stěna pece, avšak s obzvláštní pečlivostí při zhutňování. Pod opotřebitelnou vyzdívkou leží bezpečnostní vrstva, která při opotřebení hlavní vyzdívky slouží jako poslední bariéra před průnikem.
Výlevka
Výlevka (hubice) odvádí tekutou taveninu do licí pánve. Je vystavena cyklickému tepelnému zatížení při odpichu a mechanickému opotřebení proudící taveninou. Výlevky se předem vyrábějí jako tvarové díly ze speciálních hmot a při opotřebení je lze vyměnit samostatně, aniž by bylo nutné obnovovat celou vyzdívku pece.
Víko
Víko pece uzavírá tavicí pec shora a snižuje ztráty energie sáláním. Vyzdívá se žáruvzdornými cihlami nebo licími hmotami a je namáháno především tepelně. U indukčních pecí se sklápěcím zařízením je nutné víko pravidelně kontrolovat na vznik trhlin a odprýskávání.
Odpichový žlab
Odpichový žlab vede taveninu z pece do licí pánve nebo přímo k formovací lince. Musí odolávat vysokým teplotám, teplotnímu šoku a eroznímu působení proudící taveniny. SBS vyrábí odpichové žlaby z prefabrikovaných žáruvzdorných prvků, které umožňují rychlou výměnu, a minimalizují tak doby odstávek.
Spolehlivé žáruvzdorné vyzdívky pro nejvyšší tavicí výkon.
Slévárenská tavicí pec je ústředním agregátem každé slévárny železných i neželezných kovů. Ať už jde o středofrekvenční indukční tavicí pec, kelímkovou tavicí pec nebo obloukovou pec — žáruvzdorná vyzdívka rozhoduje o životnosti, kvalitě taveniny i hospodárnosti celého slévárenského provozu. SBS Refractory Service se již desítky let specializuje na žáruvzdorné vyzdívky slévárenských tavicích pecí a pečuje o zákazníky v celém Německu. Naši zkušení specialisté na žáruvzdorné vyzdívky znají specifické požadavky při tavení šedé litiny, tvárné litiny, oceli na odlitky i neželezných kovů z každodenní praxe a garantují provedení v termínu.
Namáhání žáruvzdorné vyzdívky ve slévárenských tavicích pecích patří k nejintenzivnějším v celém oboru žáruvzdorných vyzdívek. Teploty až 1 600 °C, trvalý kontakt s tekutým kovem a agresivní strusky namáhají vyzdívku pece při každé tavbě znovu. V indukční tavicí peci navíc působí elektromagnetické síly, které udržují taveninu v pohybu a vyzdívku erozivně namáhají. SBS sází na osvědčené materiálové koncepty z vysocehlinitých dusacích hmot, křemencových hmot a magnezitových cihel, které těmto vícenásobným zatížením trvale odolávají a spolehlivě dosahují požadovaného počtu taveb.
Ekonomicky optimalizovaný žáruvzdorný koncept nezohledňuje pouze náklady na materiál, ale především celkové provozní náklady: životnost jedné vyzdívky, spotřebu energie, kvalitu taveniny a doby odstávek. SBS analyzuje vaše provozní podmínky komplexně a doporučuje materiály a koncepty vyzdívek zaměřené na maximální hospodárnost. Po dokončení každé nové vyzdívky zpracujeme úplnou dokumentaci včetně materiálových certifikátů a slinovací křivky. Prostřednictvím naší havarijní linky jsme vám kdykoli k dispozici i po ukončení projektu — pro rychlou pomoc při neočekávaném opotřebení nebo hrozícím průniku.
Typické problémy: Tavicí pec.
Tato zatížení určují volbu materiálu a konstrukci žáruvzdorné vyzdívky.
Chemické napadení struskou
Metalurgické strusky agresivně reagují se žáruvzdornou vyzdívkou a vedou ke zrychlenému chemickému opotřebení. Zejména zásadité strusky při výrobě oceli na odlitky silně napadají kyselé vyzdívky. Správné sladění chemismu strusky s materiálem vyzdívky je pro životnost rozhodující. SBS volí materiály, jejichž chemický charakter (kyselý, neutrální nebo zásaditý) odpovídá danému tavenému kovu a vedení strusky.
Eroze vlivem elektromagnetického pohybu lázně
V indukční tavicí peci vytváří elektromagnetické pole intenzivní pohyb lázně, který vyzdívku mechanicky a erozivně namáhá. Zvláště v oblasti cívky a v přechodové zóně mezi tavicí lázní a volnou stěnou pece se vyskytují vysoké míry opotřebení. Vysoce hutné dusací hmoty s optimalizovanou zrnitostí a slinovacím chováním tento erozní mechanismus účinně omezují.
Cyklické tepelné zatížení
Ve slévárenském provozu se tavicí pec cyklicky zaváží, taví a odpichuje. Tyto změny teploty o několik set stupňů vytvářejí ve vyzdívce pnutí z teplotního šoku, která vedou k mikrotrhlinám a postupnému selhání materiálu. Materiály s vysokou odolností proti teplotnímu šoku a řízené slinutí nové vyzdívky jsou pro dlouhou životnost rozhodující.
Mechanické zatížení při zavážení
Zavážení tavicí pece houskami, šrotem a vratným materiálem silně mechanicky zatěžuje dno pece a oblasti stěn. Rázová zatížení při vsazování těžkých kusů vsázky mohou způsobit lokální vylomení a trhliny. Dostatečná tloušťka opotřebitelné vrstvy a vysoce pevné materiály chrání vyzdívku před předčasným selháním.
Infiltrace kovu do vyzdívky
Tekutý kov může proniknout do trhlin a pórů žáruvzdorné vyzdívky a při tuhnutí ji mechanicky poškodit. V indukční peci hrozí při pokročilé infiltraci nebezpečí průniku k cívce se závažnými následky. Pravidelná měření zbytkové tloušťky vyzdívky a včasná nová vyzdívka toto riziko spolehlivě vylučují.
Materiály a vyzdívka
Každá zóna vaší pece klade vlastní nároky na teplotní odolnost, chemickou odolnost a mechanickou zatížitelnost. Vybíráme optimální kombinaci materiálů.
Klikněte na materiál pro zobrazení detailů
Vysocehlinitá dusací hmota
Dusací hmotaStěna a dno indukční tavicí pece
Žáruvzdorné cihly (šamot)
Žáruvzdorné cihlyVyzdění pláště pece a oblasti víka
Typické práce: Tavicí pec.
Naše služby pro tento typ pece — od kompletní nové vyzdívky až po průběžnou údržbu.
Od prohlídky na místě až po přejímku.
Náš strukturovaný proces zaručuje kvalitu, dodržení termínů a bezpečnost u každého projektu.
Posouzení a prohlídka na místě
Vizuální inspekce a měření zbytkové tloušťky žáruvzdorné vyzdívky.
Plánování
Zpracování plánu vyzdívky s výběrem materiálu a harmonogramem sladěným s výrobní přestávkou.
Realizace
Bourání staré vyzdívky, zabudování nové žáruvzdorné vyzdívky a řízený ohřev.
Bezpečnost
Dodržování všech bezpečnostních předpisů při práci v horkých prostorech, zajištění proti odstřikujícímu kovu.
Posouzení a prohlídka na místě
Naši specialisté na žáruvzdorné vyzdívky provedou komplexní analýzu stavu vyzdívky tavicí pece. Ta zahrnuje vizuální inspekci zaměřenou na trhliny, odprýskávání a infiltrační zóny, měření zbytkové tloušťky vyzdívky ultrazvukem a posouzení profilu opotřebení po celém průřezu pece. U indukčních pecí se navíc vyhodnocuje hlídání zemního spojení, aby se odhalily skryté infiltrace. Na základě těchto dat zpracujeme podrobnou zprávu o zjištěném stavu s doporučením dalšího postupu — částečná oprava, nebo nová vyzdívka.
Plánování
Ve fázi plánování stanovíme materiálový koncept sladěný s vaším taveným materiálem, chemismem strusky a požadovanou cílovou životností. Termín odstávky úzce sladíme s plánem vaší slévárny a zpracujeme podrobný harmonogram prací včetně personálního plánu a materiálové logistiky. Koordinace s vaším výrobním týmem zajistí, že bude na dobu odstávky připravena dostatečná zásoba taveniny. Všechny materiály jsou předem specifikovány a prověřeny z hlediska dostupnosti.
Realizace
Realizace začíná řízeným ochlazením pece a strojním vybouráním staré dusací hmoty nebo vyzdění. Po důkladném vyčištění a kontrole indukční cívky, resp. pláště pece, na poškození následuje nová stavba: vnesení dusací hmoty do dna, vrstvené dusání stěnové vyzdívky kolem ocelového jádra a zabudování tvarových dílů výlevky. Na závěr se ocelové jádro roztaví a vyzdívka se vypálí podle definované slinovací křivky — kritický krok, který zásadně ovlivňuje životnost.
Bezpečnost
Všechny práce se provádějí za přísného dodržování bezpečnostních předpisů. Před zahájením prací zpracujeme posouzení rizik a poučíme všechny pracovníky o bezpečnostních pravidlech platných v daném závodě. Při bourání staré vyzdívky je zvláštní pozornost věnována ochraně před prachem a zajištění proti padajícímu materiálu. Při pracích na indukční peci se obvody cívky odpojí a zajistí proti opětovnému zapnutí. Osobní ochranné pracovní prostředky a oděv chránící před sálavým teplem jsou samozřejmostí.
Z našeho portfolia projektů.
Přes 500 úspěšně realizovaných projektů žáruvzdorných vyzdívek v regionu DACH a zemích Beneluxu.
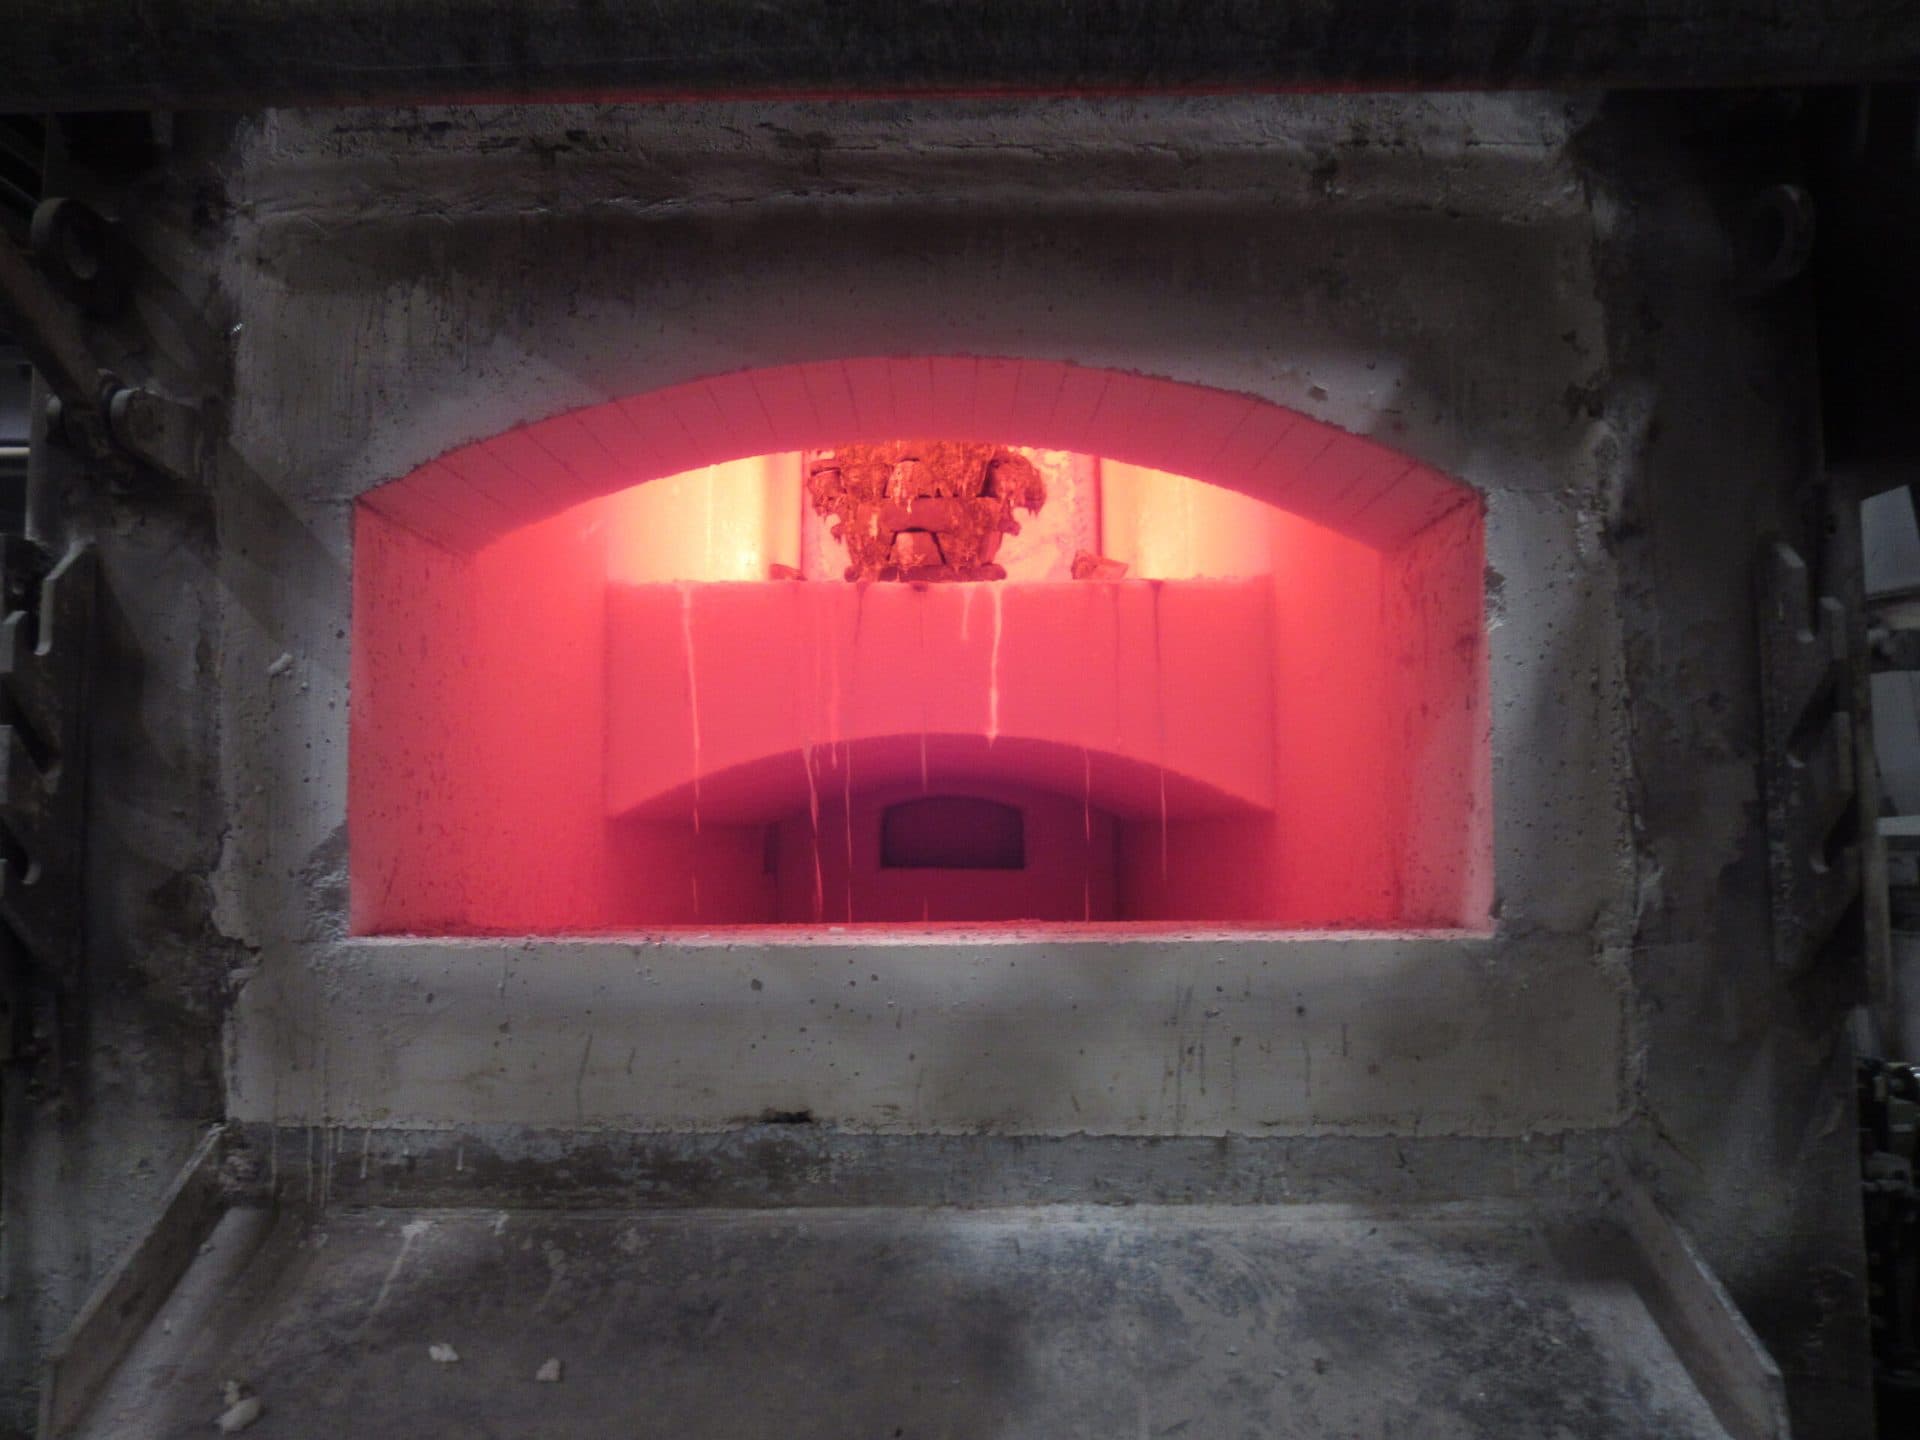
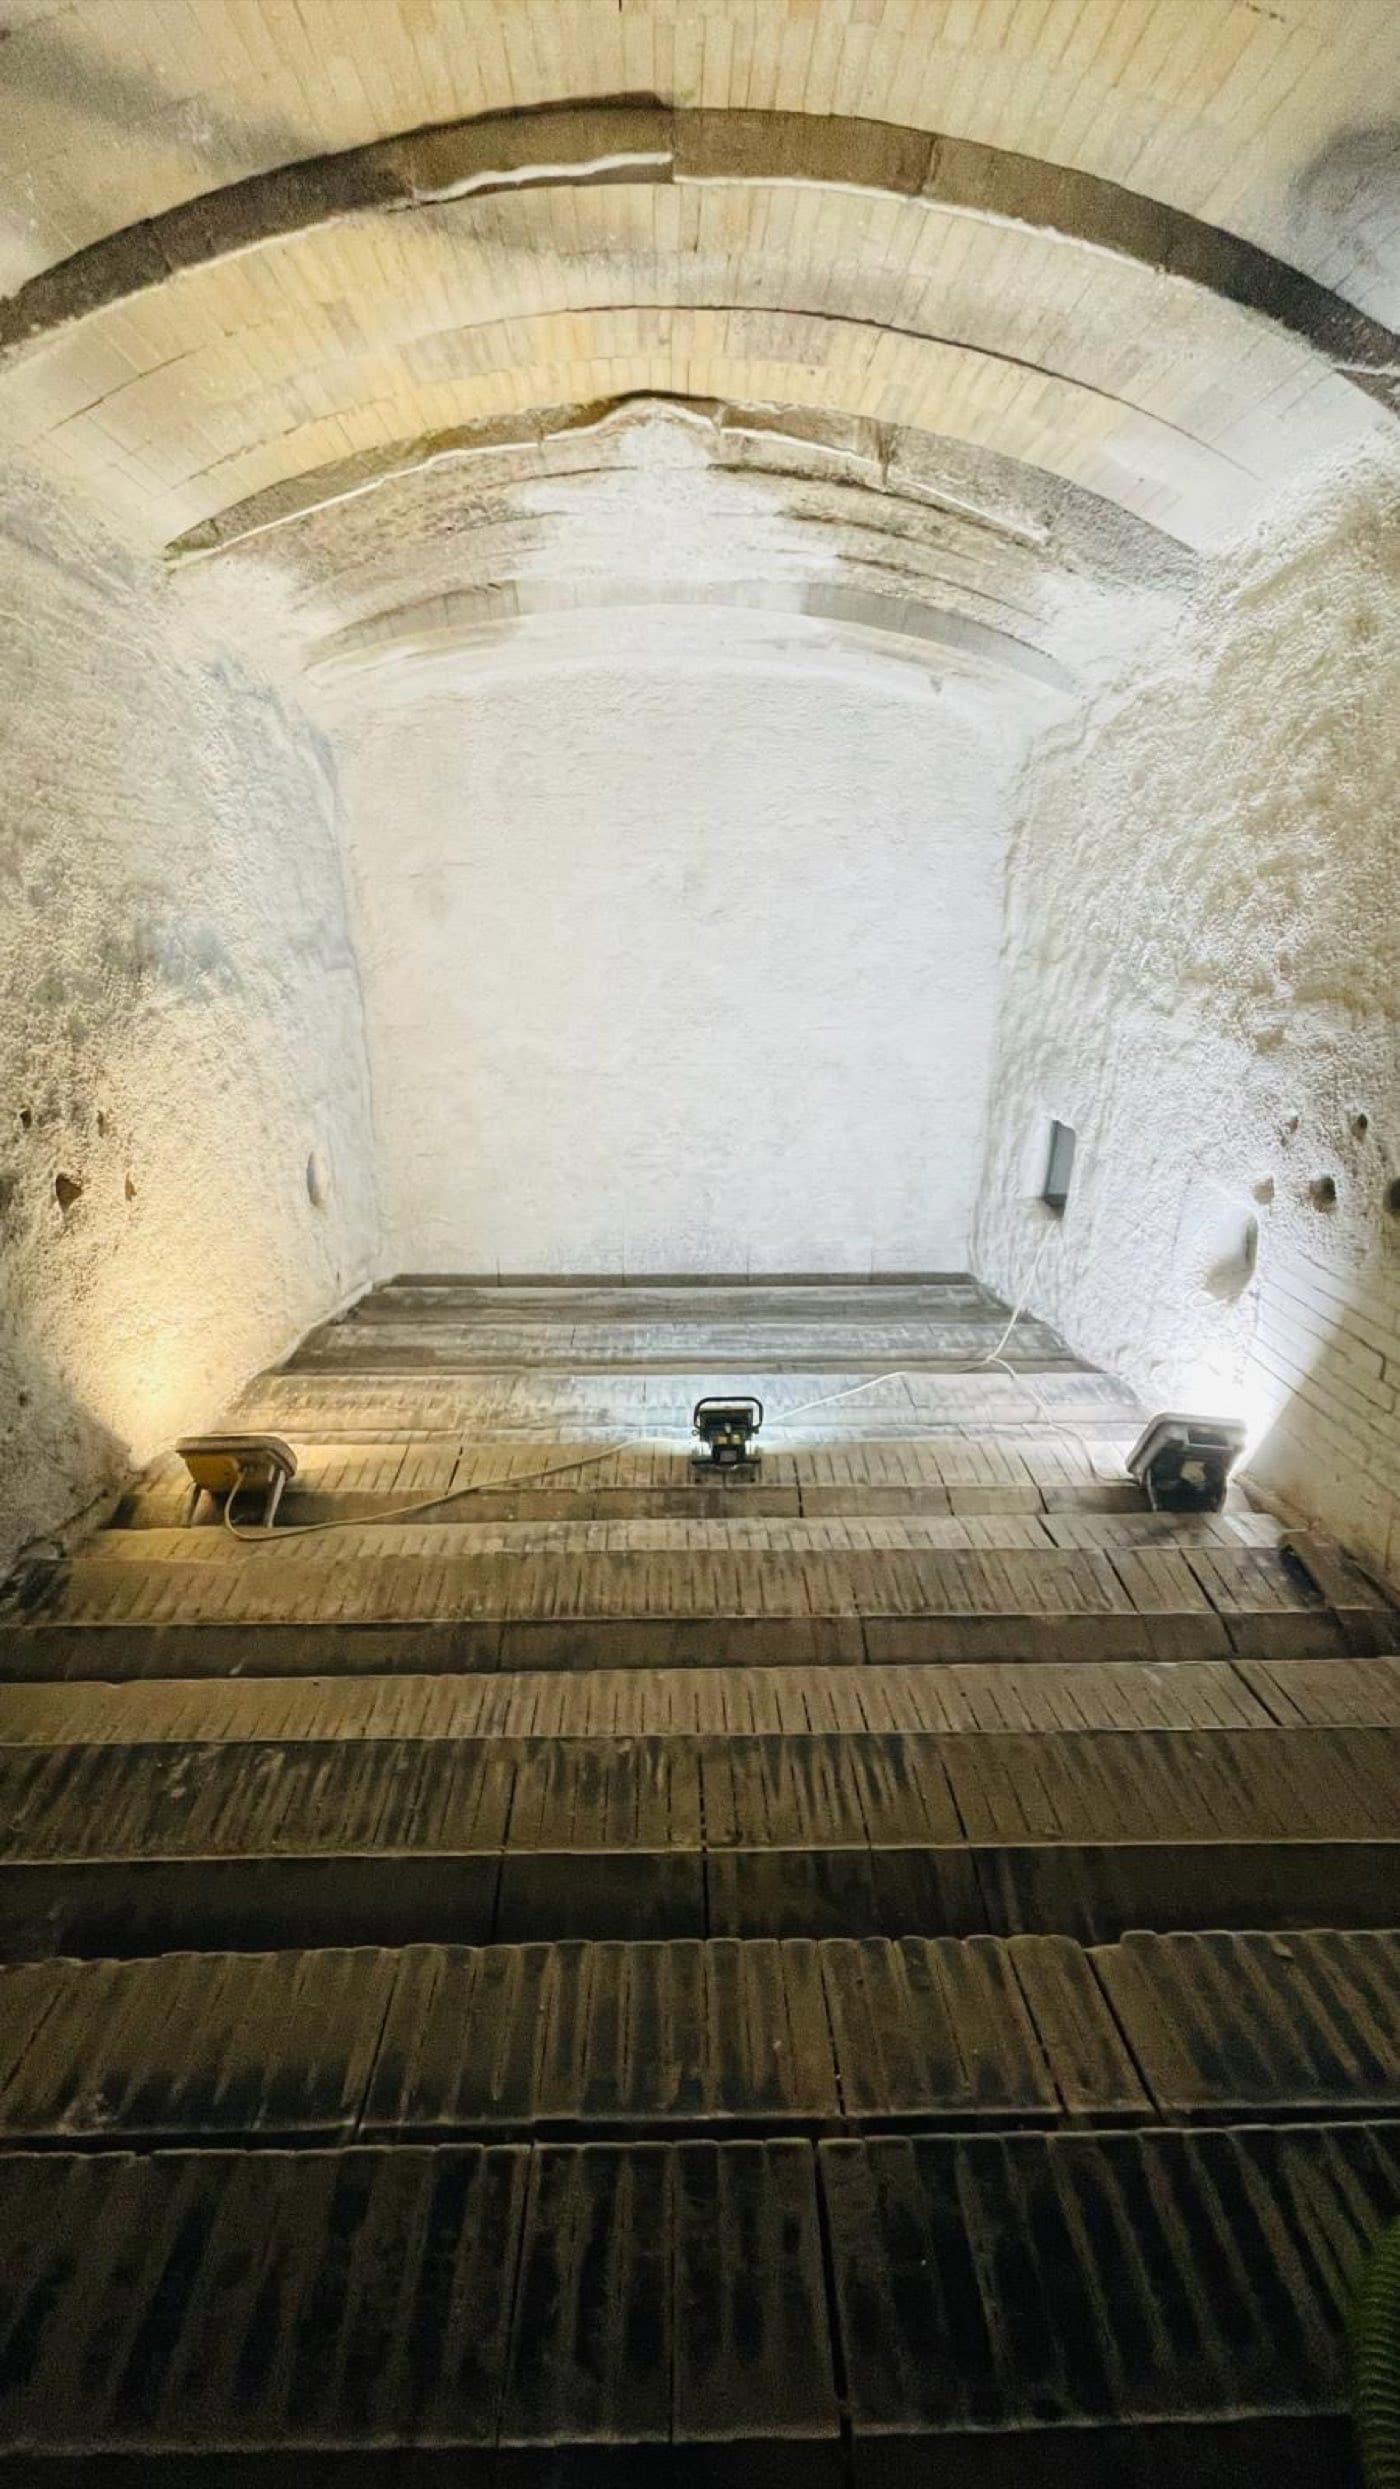
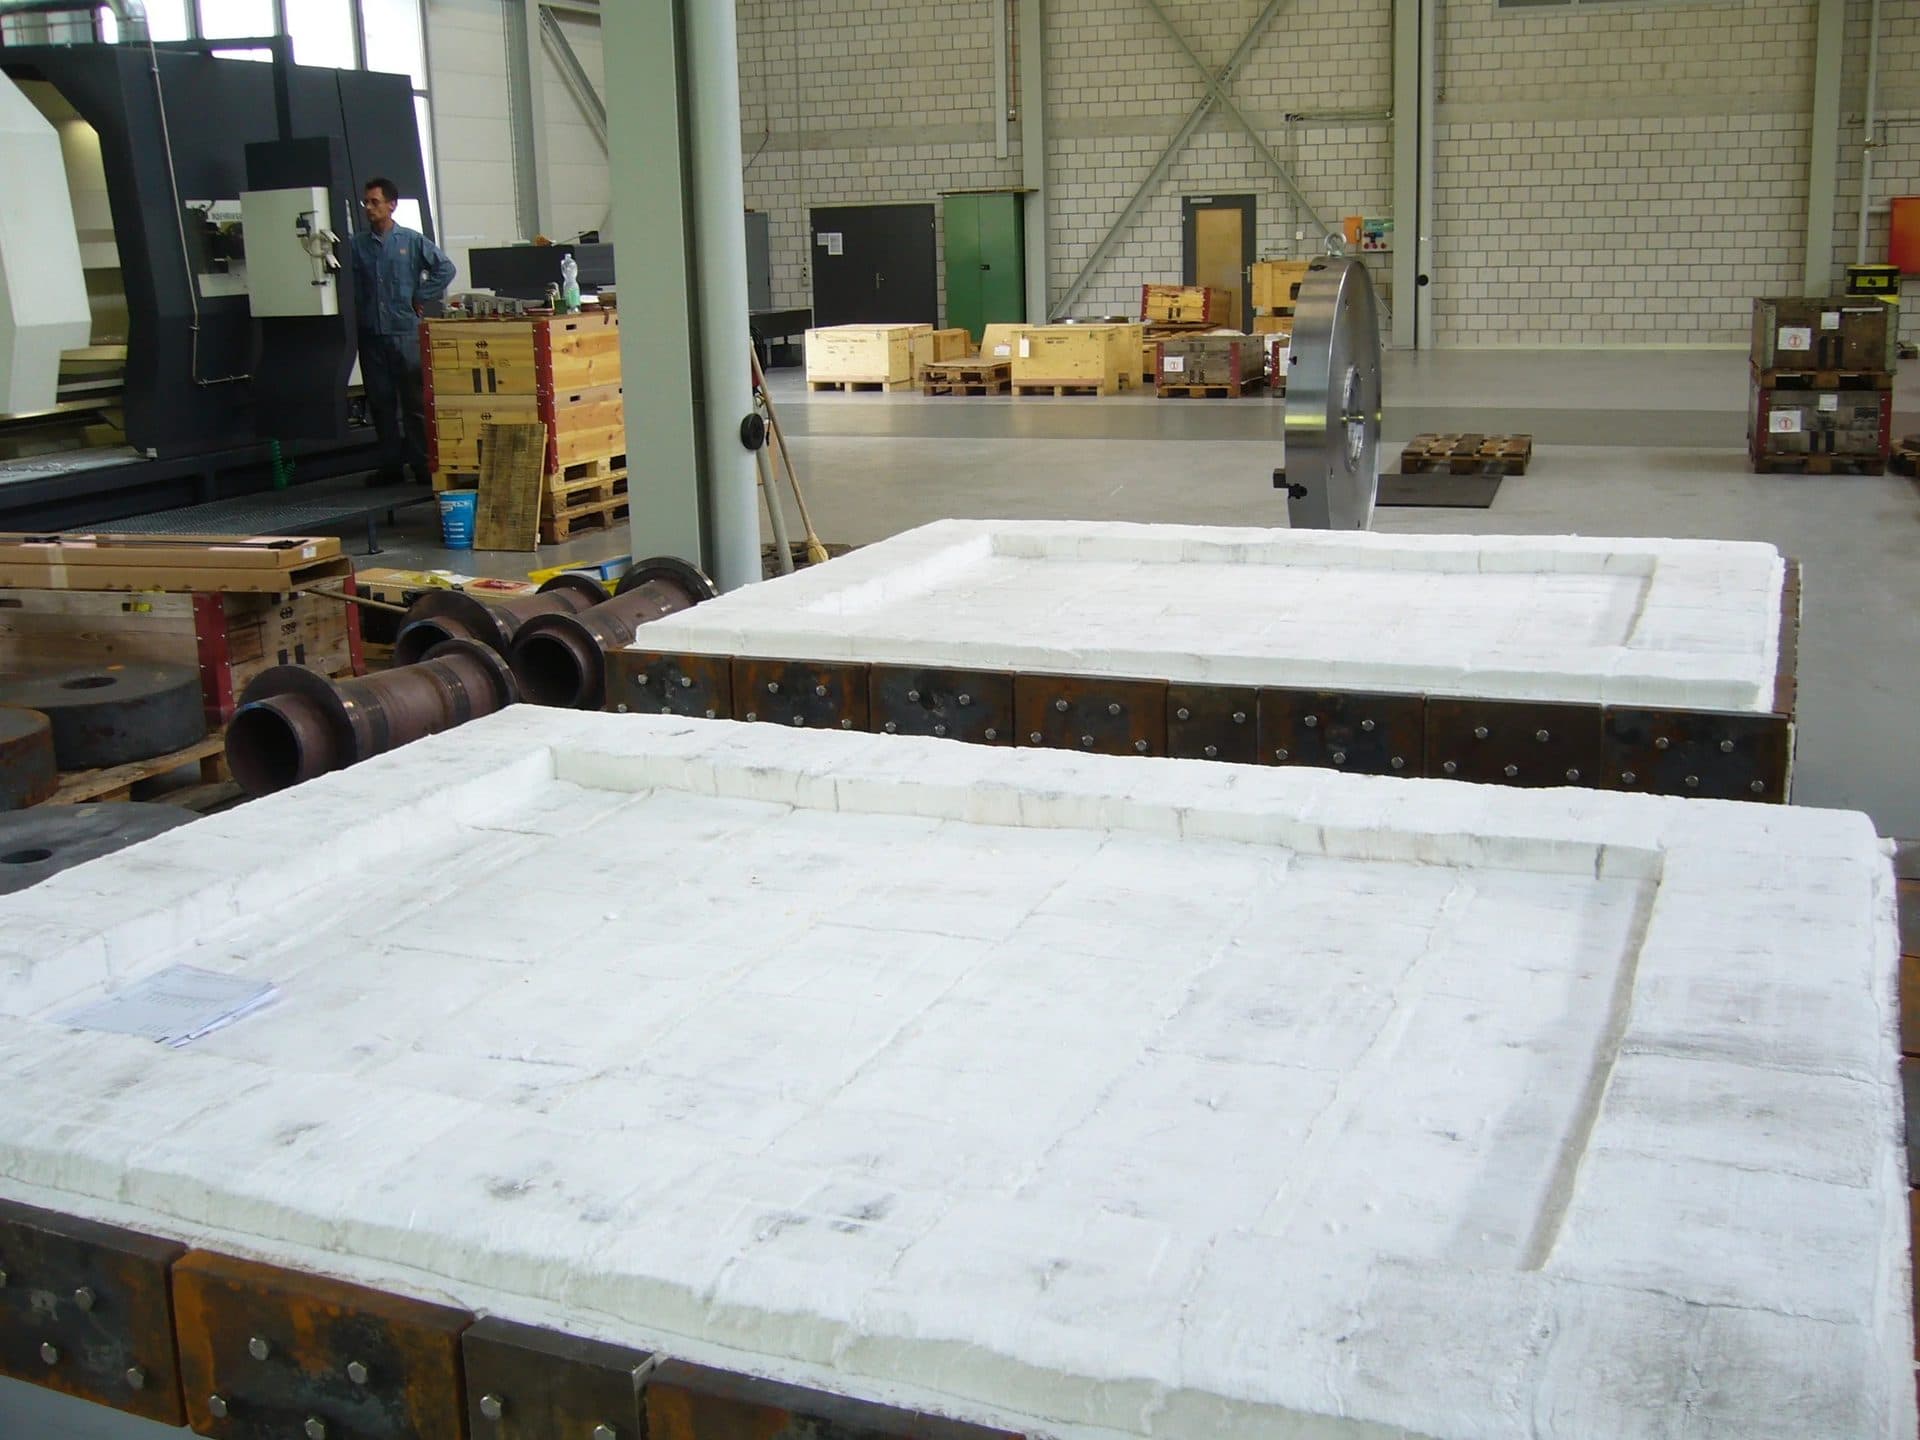
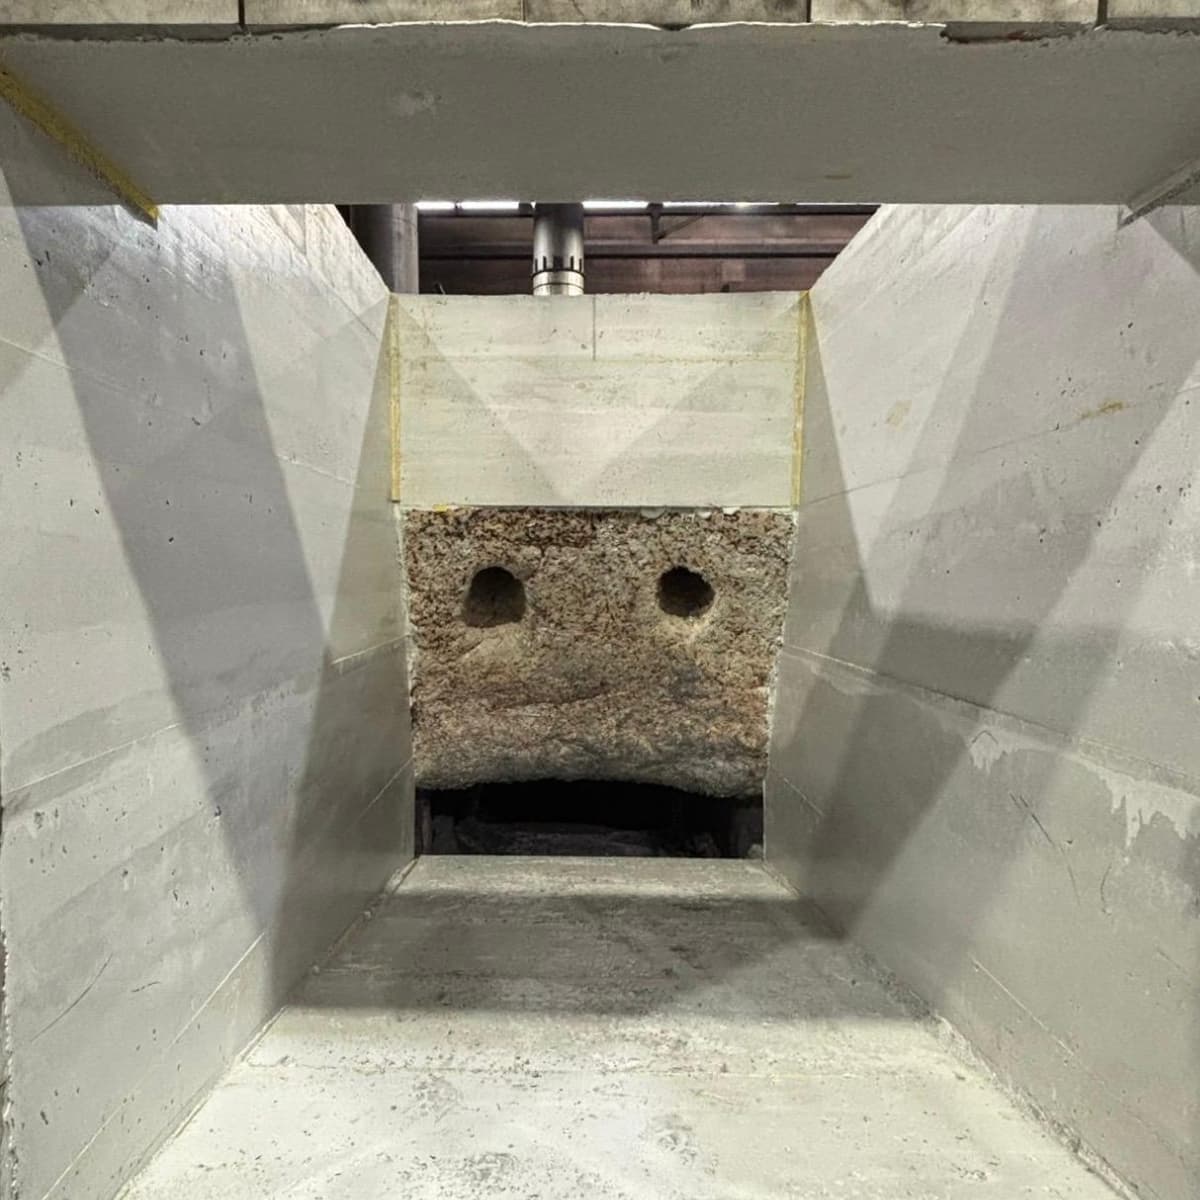
Tavicí pec
Časté dotazy
Vše podstatné k tématu Tavicí pec
Mohlo by vás také zajímat.
Plánujete projekt?
Ať už jde o novou vyzdívku, opravu nebo havárii — bezplatná úvodní konzultace a rychlá odpověď.