
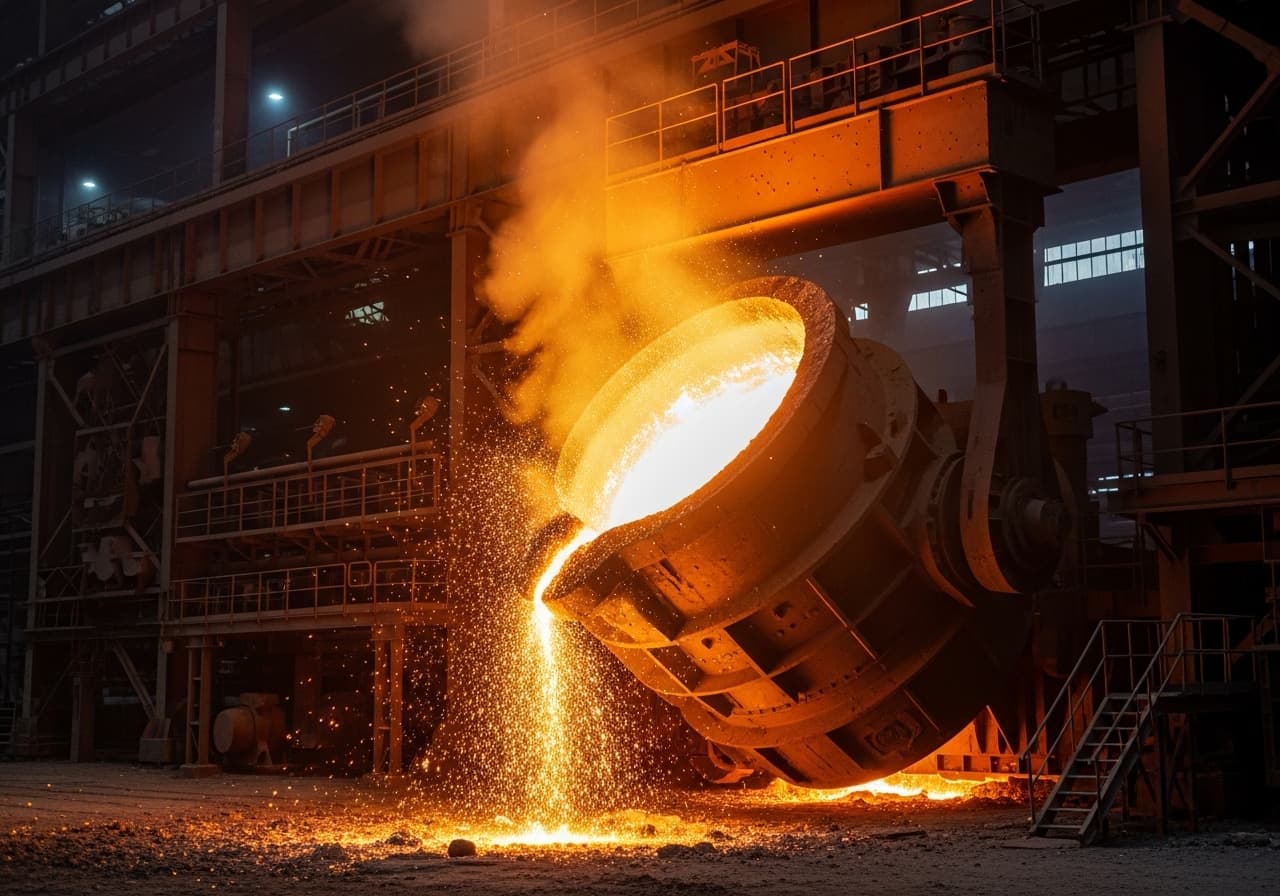
Convertisseur LD
Garnissage réfractaire de convertisseurs LD (BOF) pour la production d'acier par soufflage d'oxygène.
Le profil du four en un coup d'œil.
Cuve du convertisseur
Enveloppe en acier en forme de poire avec garnissage intérieur réfractaire en briques MgO-C. L'épaisseur du garnissage est typiquement de 600 à 900 mm. Le garnissage est divisé en plusieurs zones d'usure, optimisées avec des qualités de briques différentes.
Zone conique
Partie supérieure rétrécie du convertisseur, siège de l'usure la plus forte. Le jet d'oxygène, les projections de laitier et les gaz sortants s'y conjuguent. Garnie de briques MgO-C à haute teneur en carbone (14–20 % C) pour une résistance maximale au laitier.
Nez
Bord supérieur du convertisseur, fortement sollicité mécaniquement et thermiquement par les accrétions de laitier et leur décrochage. Régulièrement réparé et repris au béton réfractaire. La géométrie du nez influence l'écoulement des gaz et les émissions de poussières.
Fond avec tuyères de brassage
Fond du convertisseur équipé de bouchons poreux ou de tuyères de brassage maçonnés, destinés au mouvement du bain. L'environnement des tuyères est extrêmement sollicité thermiquement et mécaniquement. Des briques de tuyères spéciales et des géométries de fond adaptées assurent la durée de vie.
Trou de coulée
Ouverture de coulée latérale permettant une coulée d'acier sans laitier. Garnie de briques de forme spéciales et de manchons d'usure. La géométrie du trou de coulée est contrôlée après chaque campagne et réparée si nécessaire.
Un garnissage robuste pour le procédé à l'oxygène.
Le convertisseur LD (convertisseur Linz-Donawitz, aussi appelé BOF – Basic Oxygen Furnace) est l'installation la plus importante de la production d'acier primaire dans le monde. Le soufflage d'oxygène pur sur la fonte liquide oxyde le carbone et les éléments indésirables, qui passent dans le laitier. Le garnissage réfractaire doit y supporter des températures allant jusqu'à 1 700 °C, des laitiers très agressifs riches en FeO et les forces dynamiques de l'affinage.
SBS Refractory Service GmbH est votre partenaire expérimenté pour le garnissage et la maintenance des convertisseurs LD. Nous mettons en œuvre des briques MgO-C de haute qualité à teneur en carbone optimisée et maîtrisons le maçonnage en anneaux, gage d'un garnissage précis et robuste. Chaque garnissage est adapté zone par zone à la caractéristique d'usure propre au convertisseur — de la zone conique très sollicitée jusqu'à l'anneau du nez.
La rentabilité d'un garnissage de convertisseur se mesure en coût par tonne d'acier. Grâce à un choix de matériaux optimisé, une pose précise et une gestion rigoureuse de l'usure appuyée sur le relevé laser et la pratique du revêtement de laitier, SBS maximise la campagne du convertisseur et minimise les coûts réfractaires. Nos équipes travaillent 24 heures sur 24 et garantissent un achèvement dans les délais, à l'intérieur des fenêtres d'arrêt planifiées.
Problèmes typiques — Convertisseur LD.
Ces sollicitations déterminent le choix des matériaux et la conception du revêtement réfractaire.
Laitiers FeO très agressifs
L'affinage produit des teneurs en FeO de 15 à 30 % dans le laitier. Ces laitiers très basiques et oxydants attaquent chimiquement le garnissage MgO-C et dissolvent le réseau de magnésie. Le cône et le nez sont particulièrement touchés.
Sollicitation dynamique du procédé
Le soufflage d'oxygène engendre de violents mouvements de bain et des projections dans la cuve du convertisseur. La combinaison de choc thermique, d'attaque chimique et d'érosion mécanique accélère l'usure du garnissage.
Mouvements de basculement et de rotation
Les convertisseurs LD sont basculés dans différentes positions pour le chargement, le soufflage et la coulée. Ces mouvements créent des contraintes mécaniques dans le garnissage et peuvent, en cas d'ouverture des joints, provoquer une défaillance locale.
Usure inégale selon les zones
L'usure dans le convertisseur dépend fortement de la zone : le cône s'use le plus vite, suivi du nez et de la zone de coulée. Le garnissage doit être optimisé zone par zone afin d'obtenir une campagne homogène.
Matériaux & revêtement
Chaque zone de votre four impose ses propres exigences en matière de tenue en température, de résistance chimique et de résistance mécanique. Nous sélectionnons la combinaison de matériaux optimale.
Cliquez sur un matériau pour en savoir plus
Briques MgO-C (haute teneur en C)
Briques réfractairesCône du convertisseur et zone de laitier
Béton réfractaire de magnésie
MonolithiqueRéparation et rapiéçage dans la zone du nez
Travaux typiques — Convertisseur LD.
Nos prestations pour ce type de four — du regarnissage complet à la maintenance courante.
De la visite sur site à la réception.
Notre processus structuré garantit qualité, respect des délais et sécurité sur chaque projet.
Diagnostic & visite sur site
Relevé laser du profil d'usure intérieur après chaque campagne du convertisseur.
Planification
Optimisation de la géométrie du garnissage à partir des données d'usure, choix des matériaux par zone.
Exécution
Démolition mécanique à la pelle, regarnissage en briques MgO-C selon le maçonnage en anneaux.
Sécurité
Protection contre les poussières, distances de sécurité lors de la démolition et des travaux de levage.
Diagnostic & visite sur site
Après chaque campagne du convertisseur, le profil d'usure intérieur est relevé par laser 3D. Les données sont comparées aux valeurs de consigne et les zones d'usure critiques identifiées. Des mesures régulières tout au long de la campagne permettent une prévision précise de l'usure et la détermination du moment optimal du regarnissage. Les prises de vue thermographiques de l'enveloppe extérieure complètent l'analyse.
Planification
Sur la base des données d'usure collectées, le concept de garnissage est optimisé pour la campagne suivante. Les qualités de briques sont définies zone par zone — teneur en carbone plus élevée dans le cône, qualités adaptées au fond et aux parois. La commande des matériaux est passée à temps, l'installation de chantier coordonnée avec l'aciérie. L'ensemble du déroulement est consigné dans un plan de projet jalonné.
Exécution
La démolition mécanique du garnissage usé s'effectue avec des pelles spéciales à partir du nez. Après enlèvement de l'ancien garnissage, la virole en acier est inspectée et réparée si nécessaire. Le regarnissage en maçonnage par anneaux débute au fond et progresse anneau par anneau vers le haut. Chaque anneau de briques est aligné avec précision et jointoyé. Une fois la maçonnerie achevée, la montée en température contrôlée est réalisée avec des brûleurs à gaz.
Sécurité
La démolition génère une forte charge de poussières, maîtrisée par arrosage et aspiration. Des distances de sécurité protègent des chutes de blocs de briques. Les travaux de levage pour le transport des matériaux exigent des grutiers et des élingueurs certifiés. Tous les collaborateurs portent l'EPI complet avec protection respiratoire. L'accès à l'intérieur du convertisseur est encadré par une procédure d'autorisation.
Extraits de notre portefeuille de projets.
Plus de 500 projets de construction réfractaire réalisés avec succès dans la région DACH et au Benelux.
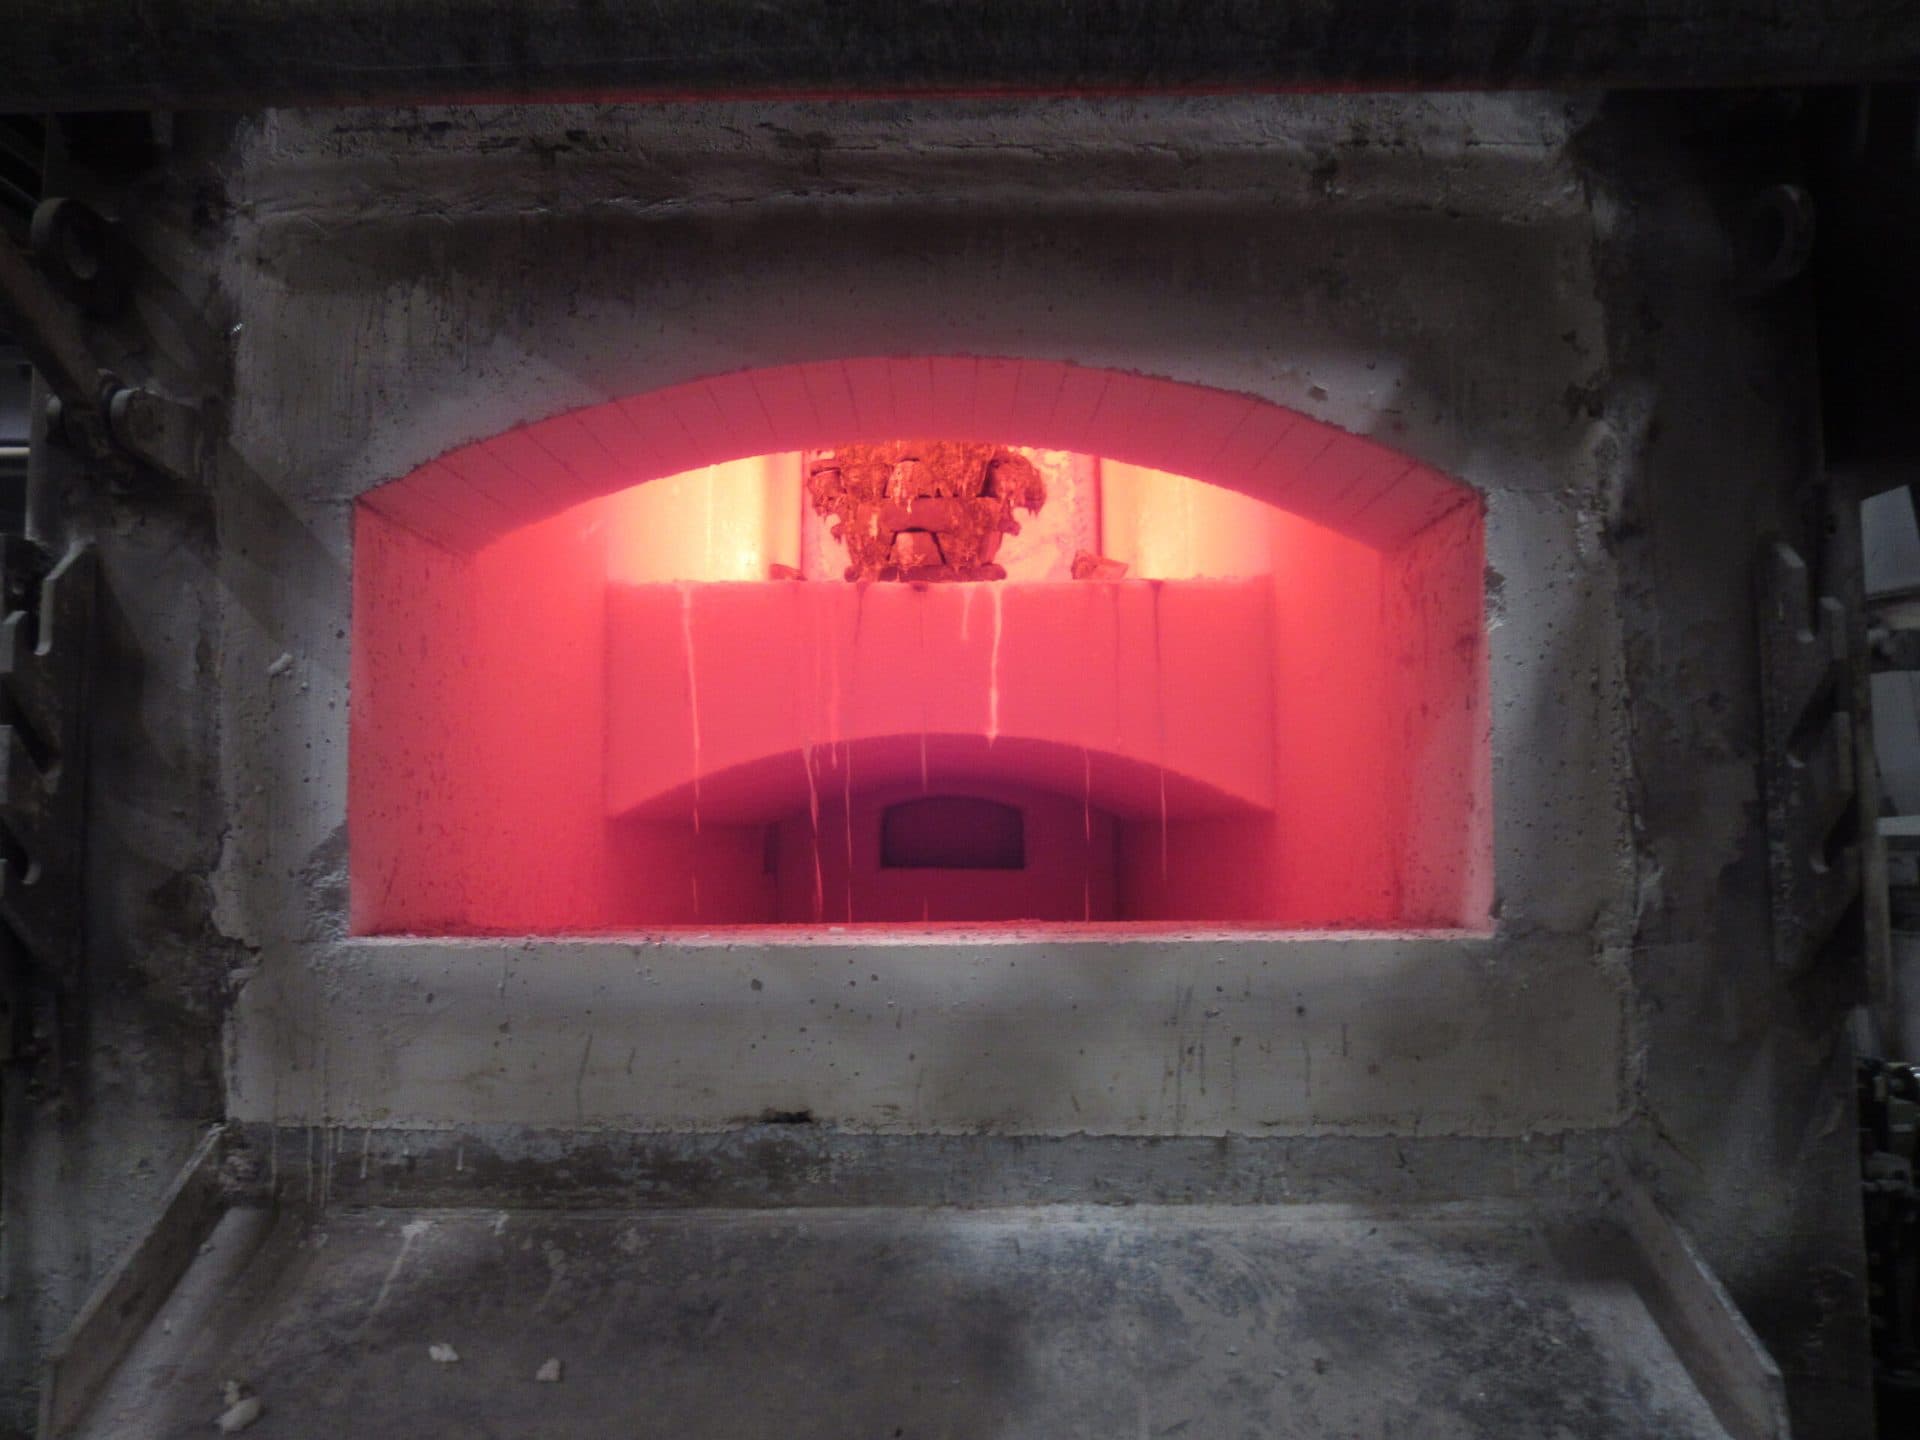
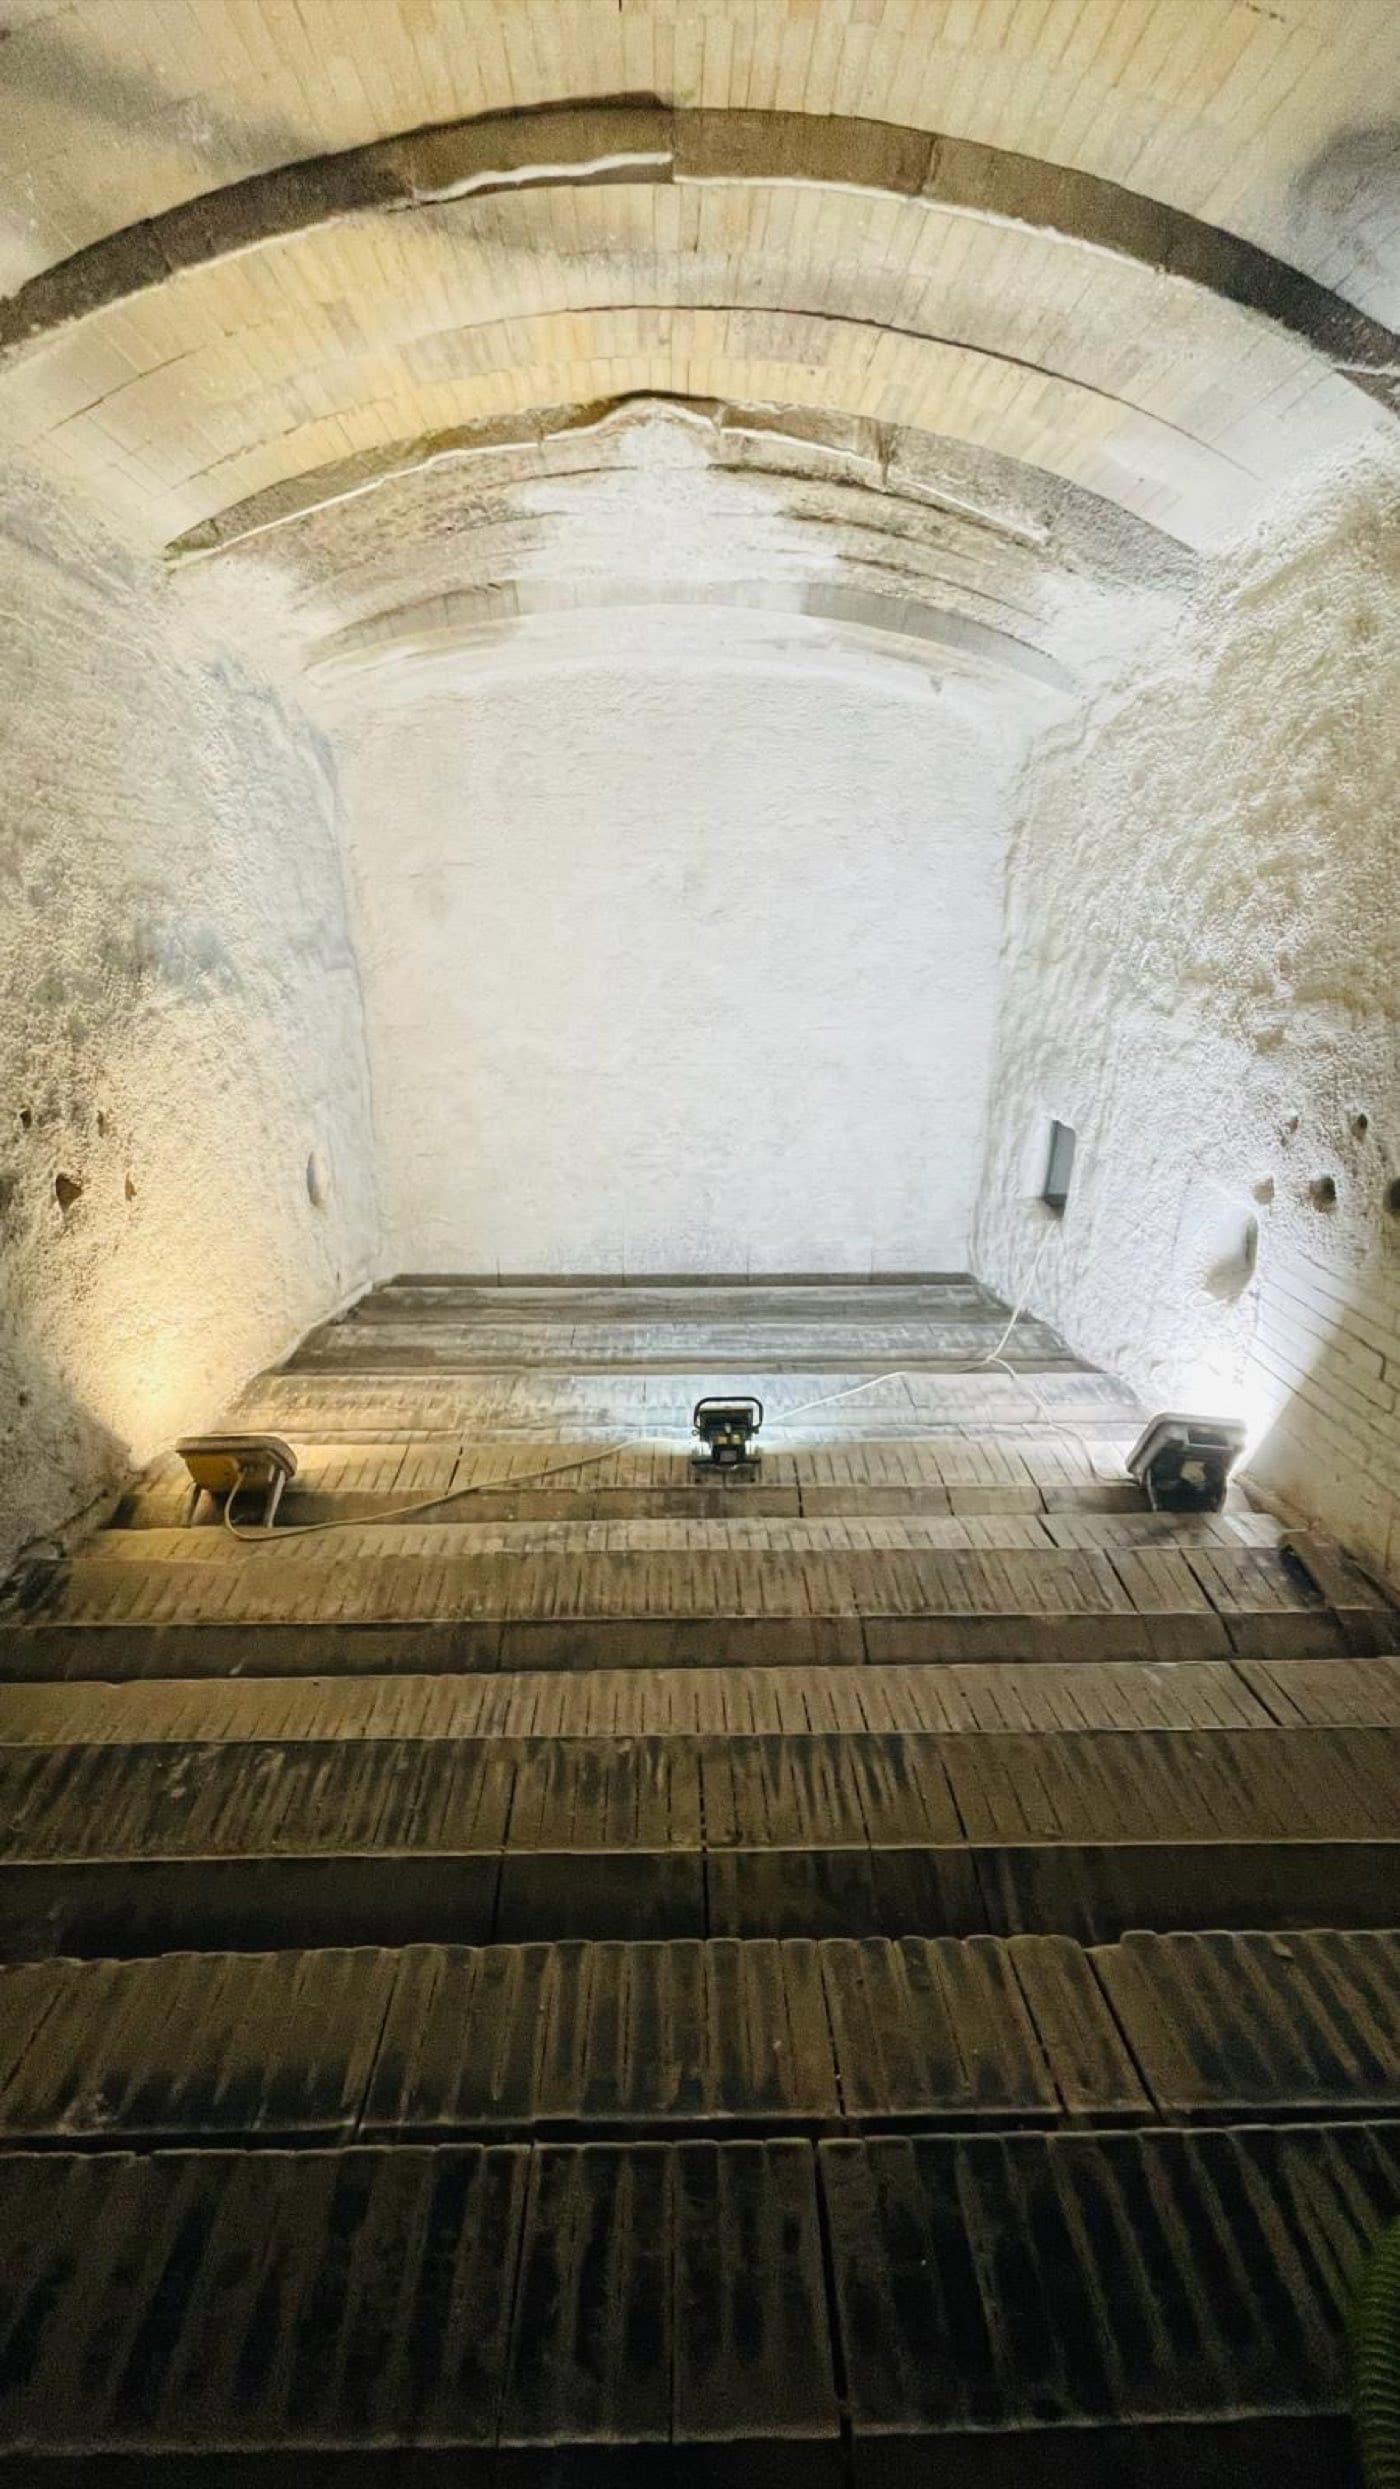
Convertisseur LD
Questions fréquentes
L'essentiel sur Convertisseur LD
Cela pourrait aussi vous intéresser.
Un projet en vue ?
Regarnissage complet, réparation ou urgence — premier conseil gratuit et réponse rapide.